


Un código Data Matrix (un pequeño código de barras cuadrado) se clasifica correctamente en la mesa de marcado. Luego, la pieza regresa del tratamiento térmico y el granallado, y el lector de códigos de barras detecta una mancha gris. La marca estaba bien; se aplicó en el paso incorrecto.
Marque la pieza lo más tarde posible: después del último paso que implique cortar, calentar, recubrir o granallar la superficie. Por marcar nos referimos a cualquier cosa que coloque en la pieza: texto, número de serie o código Data Matrix.
En ocasiones, la marca debe aplicarse con antelación para indicar el número de colada (el identificador del lote de la acería) o para el seguimiento del proceso de fabricación. En ese caso, utilice una marca con profundidad real, como el grabado láser profundo o el marcado por micropuntos, no una marca negra que solo refleje color. Evite las zonas de curvatura y las superficies mecanizadas, y vuelva a leerla después del último paso que pueda dañarlas.
En HeatSign, marcamos las piezas de muestra en el paso que el cliente planifica y luego las sometemos al proceso real. A continuación: una guía paso a paso, qué marcas se conservan en cada proceso, distancias entre las líneas de plegado y dos ejemplos de rutas.
1
¿Esta cara será cortada, lijada o pulida posteriormente?
En caso afirmativo, consulte mecanizado y granallado.
3
¿Se le aplicará posteriormente un recubrimiento, anodizado, pasivado, arenado o pintura?
Si es así, consulte los pasos finales.
¿Las tres respuestas son “no”? Marque cuando le convenga. ¿Elegir una máquina? Vaya a qué marcas se conservan.
¿Debe marcar las piezas antes o después del procesamiento?
Marcar después del procesamiento por defecto. Marcar antes solo cuando la identificación deba recorrer la ruta, como un número de lote que entra al horno, o cuando sea más fácil fijar una pieza plana que la pieza terminada. Luego, seleccione una marca con profundidad y colóquela donde los pasos posteriores no la toquen.
La norma a la que remiten la mayoría de los planos de los proveedores indica lo mismo. La norma MIL-STD-130 (la norma militar estadounidense para el marcado de piezas) exige que el método de marcado tenga en cuenta el estado final del artículo, incluyendo pinturas, recubrimientos y selladores. En otras palabras: la marca debe evaluarse sobre la pieza terminada, no sobre la mesa de marcado.


¿Qué marcas sobreviven a cada etapa del proceso?
Las marcas con profundidad resisten el calor, el granallado y el recubrimiento; las marcas láser de color no. Una marca negra recocida se desvanece a unos 200 °C (392 °F). Las marcas de grabado láser profundo y las marcas de micropuntos se pueden leer de nuevo después del tratamiento térmico y la limpieza. Las marcas superficiales se aplanan con el granallado.
La mitad de la pregunta "¿antes o después?" se reduce a "¿qué tipo de marca?". Una máquina de marcado láser de fibra puede realizar tres tipos de marcas muy diferentes en acero. Una marca recocida cambia el color de la superficie con el calor y no elimina metal. Una marca grabada elimina una capa delgada. Una marca grabada profundamente crea una hendidura que se puede sentir con la uña.
El marcado por puntos es diferente: un punzón de carburo duro perfora hileras de pequeñas hendiduras. Estas hendiduras se mueven con el metal, por lo que resisten mejor el calor y la flexión que un cambio de color.
Dos fabricantes europeos de láser, TRUMPF y Trotec, publican el límite de 200 °C para marcas recocidas. La NASA probó marcas después de un tratamiento térmico a 1093 °C (2000 °F): el grabado láser y el marcado por micropuntos se clasificaron como "restaurables y legibles", mientras que las etiquetas de papel y la tinta fallaron (NASA-STD-6002D, Tablas 7 y 8).


Máquinas para marcas que pasan por la ruta
Seleccione la máquina según el último paso que deba soportar la marca. HeatSign fabrica máquinas tanto de láser como de micropipeteo, por lo que estas sugerencias cubren ambos tipos.

 Marcador láser de fibra de escritorio, 20–60 W · $1950–5000Números de serie y códigos Data Matrix grabados en piezas mecanizadas.Ver el láser de fibra de escritorio →

 Grabador láser profundo HS-FL35D / 60D · $2900–3900Eje Z motorizado para cavidades que resisten el granallado y el tratamiento térmico.Ver el grabador láser profundo →

 Marcador láser MOPA, 30 / 60 / 100 W · $3500–6000Marcas negras en aluminio anodizado y acero inoxidable, aplicadas como último paso.Ver el marcador láser MOPA →

 Marcador neumático de micropuntos de sobremesa · $1500–2800Números de lote en piezas fundidas y forjadas que se someten a tratamiento térmico o pintura posteriormente; acero de hasta 60 HRC.Ver el marcador neumático →
¿A qué distancia de la línea de plegado debe estar la marca de la pieza?
Mantenga la marca de la pieza a una distancia mínima de 15 mm (0,6 pulg.) de la línea de plegado, o utilice la regla de medición de orificio a plegado del fabricante si esta es mayor. Coloque las filas del código Data Matrix paralelas al plegado. Nunca marque dentro de la tira que toca la matriz de la plegadora.
Marcar la pieza plana es una práctica habitual en el trabajo con chapa metálica. La pieza queda plana y el láser o el cabezal de micropuntos detectan una altura. El problema surge en la zona de plegado. La superficie exterior se estira y el hombro de la matriz marca líneas en la chapa.
Un código Data Matrix también necesita un borde en blanco a su alrededor, la zona silenciosa. Por lo tanto, una marca cerca de una curva pierde más que su propio ancho.
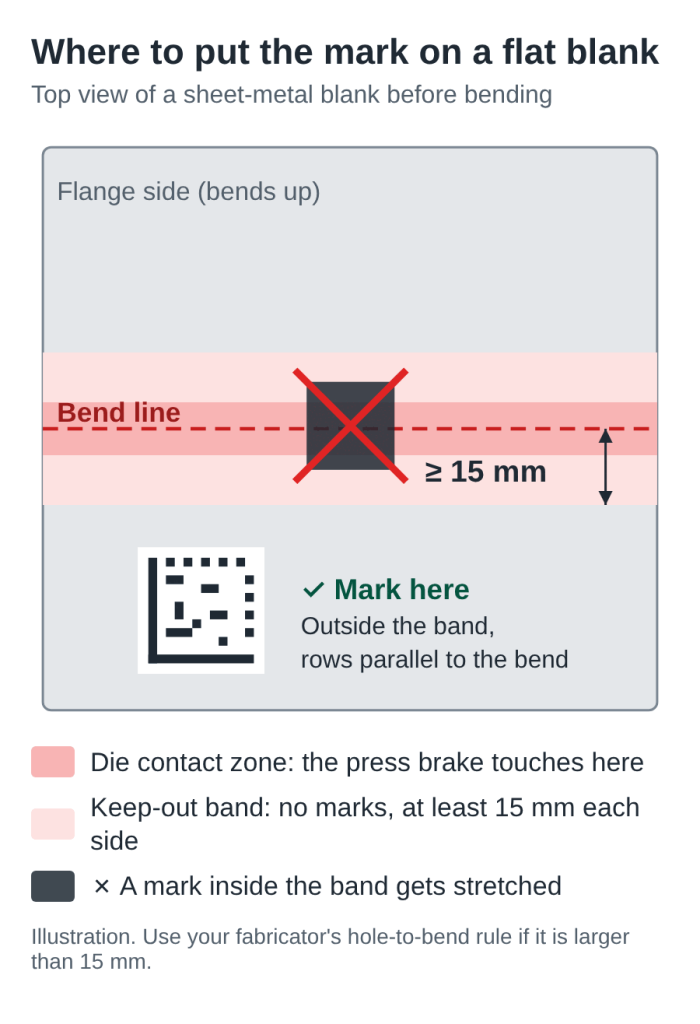
Ninguna guía de chapa metálica que encontramos especifica la distancia para las marcas. Sí especifican una para los agujeros, así que trate la marca como si fuera un agujero:
Utilizamos la cifra mayor de 15 mm porque un código Data Matrix no tiene margen de seguridad. Un orificio que se desplaza 0,2 mm aún admite un perno. Un código Data Matrix cuyas celdas exteriores se estiran puede bajar de grado por completo, por lo que HeatSign configura los trabajos de chapa metálica con este margen.
Los tubos siguen una regla más estricta. La norma de marcado de la Marina de los EE. UU. prohíbe las marcas en tuberías de pared delgada "en áreas que se doblarán después del marcado" y en áreas que se abocardarán (MIL-STD-792F, 5.10.3.1).
Si una pieza necesita ser marcada después del conformado, el marcado por micropuntos se adapta a la curva y al cambio de altura. El marcado láser de superficies curvas también funciona. Mantenga el código Data Matrix por debajo del 16 % del diámetro, como recomienda la guía de marcado 2D para la industria automotriz (AIAG B-17).


¿No sabes dónde colocar la marca en tu pieza? Envíanos el dibujo del patrón plano y te sugeriremos un lugar.
¿Debe marcarse antes o después del mecanizado, el desbarbado y el granallado?
Marque después del mecanizado o marque solo en una cara que nunca se corte. El mecanizado elimina la marca por completo. El granallado aplana las marcas láser superficiales, por lo que una marca que debe resistir el granallado necesita cavidades de aproximadamente 0,3 mm (0,012 pulg.) de profundidad y celdas de aproximadamente 0,6–0,7 mm de ancho.
Las piezas forjadas y fundidas suelen llevar dos marcas. La primera se coloca en la superficie rugosa para indicar el número de lote. Antes del mecanizado final, la marca se copia en una zona de baja tensión que no se vuelve a mecanizar. Una patente de la línea de forja del grupo SMS describe este proceso, ya que la primera marca se elimina y deja de ser legible tras el torneado.
La norma MIL-STD-130 reitera este punto: las marcas formadas durante la fundición o forja son solo para superficies no mecanizadas. El aceite de corte y el refrigerante no eliminan la marca. Las marcas de micropuntos y láser, homologadas por la NASA, son legibles tras la aplicación de aceite lubricante y fluido hidráulico. El aceite solo provoca reflejos en el lector de códigos de barras, por lo que se recomienda limpiar la pieza antes de leerla.
El verdadero riesgo reside en la explosión. Estas cifras provienen de pruebas de fundición a presión publicadas por Laserax (un fabricante canadiense de láseres) en colaboración con una universidad.


Para que se hagan una idea, un cabello humano tiene un grosor de unos 70 µm. El pulido produce el mismo daño de forma más silenciosa. Un maquinista de Physics Forums descubrió que pulir una cuchilla después de marcarla eliminaba el contraste del láser, y el teléfono ya no podía leer el código Data Matrix.
Para recubrimientos sobre acero granallado, como galvanizado y pintura, compruebe la profundidad de la marca para que esta siga siendo legible después de pintar o galvanizar.
¿Puede una marca láser sobrevivir a un tratamiento térmico?
Sí, si tiene profundidad. Una marca láser negra recocida se desvanece a unos 200 °C (392 °F), por lo que no resistirá el endurecimiento, el revenido ni el alivio de tensiones. Las marcas de grabado láser profundo y de micropuntos se conservan y se pueden leer de nuevo una vez eliminada la capa de óxido. Marcar antes del tratamiento térmico posterior a la soldadura.
El endurecimiento, la mayoría de los procesos de revenido, el alivio de tensiones y el tratamiento térmico posterior a la soldadura (PWHT) se realizan a temperaturas muy superiores a los 200 °C. Por eso, la marca negra que aparece en una pieza en bruto de engranaje desaparece al salir del horno. Una marca de recocido es solo una fina capa de óxido. Si se calienta de nuevo, el color vuelve a aparecer.
Las marcas profundas resisten el calor, pero quedan cubiertas por la cascarilla (la capa oscura de óxido que se forma en el horno). Planifique un proceso de desincrustación o granallado y, a continuación, vuelva a leer la marca. En las pruebas de Laserax, las marcas láser en aluminio fundido se mantuvieron legibles tras los tratamientos T4 (500 °C durante 1 hora) y T6/T7 (520 °C durante 4 horas).

HRC es la escala de dureza Rockwell C. Los marcadores de micropuntos HeatSign funcionan con acero de hasta 60 HRC, pero la profundidad disminuye rápidamente cerca de ese límite. Consulta la tabla de conversión de dureza.
¿Necesita marcar piezas que pasan por el horno? Envíenos el material y la temperatura de tratamiento térmico y le sugeriremos el tipo y la profundidad de la marca.
¿Por qué los sellos afilados representan un riesgo antes del enfriamiento?
Una marca de estampado profunda y nítida puede provocar una grieta durante el enfriamiento de la pieza. Larrin Thomas, de Knife Steel Nerds, examinó tres cuchillos rotos y las tres fracturas comenzaron en la marca del fabricante. La norma de la Marina de los EE. UU. considera que el estampado con troquel no es un método de marcado preferido, ya que genera tensiones residuales (MIL-STD-792F, 5.5).
Las marcas de micropuntos son redondas, y el grabado láser puede ser poco profundo. Coloque cualquier marca en una zona de baja tensión, lejos de los radios de curvatura, las paredes delgadas y las superficies sometidas a fatiga. Nuestra guía de marcado MSS SP-25 muestra cómo los fabricantes de válvulas eligen los puntos de baja tensión.
Los fabricantes de cuchillos aprendieron esto desde el principio. Un fabricante de KnifeDogs lo explicó de forma sencilla: «Si se va a grabar una hoja (de navaja), esto debe hacerse en estado recocido». Recocido aquí significa blando, antes del endurecimiento.

¿Debe marcarse antes o después del anodizado, el recubrimiento o la pasivación?
Depende del acabado. El anodizado funciona de ambas maneras: marcar antes para un recubrimiento continuo, marcar después para una marca blanca de alto contraste. Galvanizado y óxido negro: marcar antes, con profundidad. Pasivación de acero inoxidable: marcar antes y usar un paso de pasivación que coincida con la marca.
Anodizado
El anodizado crea una capa de óxido sobre el aluminio. Una capa de tipo II tiene un espesor de 1,8 a 25,4 µm, y una capa dura de tipo III, de 12,7 a 115 µm, según el Consejo de Anodizadores de Aluminio. Parte de esta capa penetra en el metal. Una marca de color debajo de ella se transforma u oculta; una marca con profundidad real se hace visible.


Las patentes de Apple proporcionan los datos más claros. El marcado previo al anodizado dejó el recubrimiento "libre de grietas inducidas por láser" (US10787753B2). En otra prueba de Apple, las marcas oscuras de láser realizadas en aluminio anodizado de la serie 7000 mostraron corrosión en aproximadamente el 10 % del área marcada después de 72 horas de niebla salina ASTM B117 (US10174436B2).
Por eso, los compradores del sector aeroespacial preguntan si las marcas en las piezas anodizadas necesitan retoque. Products Finishing respondió que el comprador y el proveedor de acabado deben acordarlo en el contrato. Para obtener información sobre máquinas y configuraciones, consulte nuestra guía de máquinas de marcado de aluminio.
¿Piezas anodizadas, chapadas o pasivadas? Envíenos un mensaje con la secuencia de acabado y marcaremos piezas de prueba para su línea de producción.
Recubrimiento, óxido negro y galvanizado
Marque antes del recubrimiento y grabe con la profundidad suficiente para que se vea a través del metal. El óxido negro y el cromo decorativo son mucho más delgados que la profundidad de una marca láser. Una marca posterior atraviesa el metal por completo, dejando el acero al descubierto, susceptible a la oxidación. El galvanizado por inmersión en caliente añade mucho más zinc; para recubrimientos gruesos, siga las indicaciones de profundidad de nuestra guía de pintura y galvanizado.
Pasivación y electropulido
La pasivación (un proceso de limpieza con ácido que restaura la capa de óxido de cromo en el acero inoxidable) puede atenuar una marca láser. En un artículo de Laser Focus World, los ingenieros de Coherent descubrieron que las marcas defectuosas contenían aproximadamente un 15 % menos de cromo que el metal base. También observaron que el ácido cítrico es menos agresivo con las marcas que el ácido nítrico.
El procedimiento seguro consiste en marcar primero y luego pasivar con un paso que coincida con la marca. FOBA y Add'n Solutions probaron los instrumentos quirúrgicos marcados con UDI de esta manera. Tras la pasivación según la norma ASTM A967 y 500 ciclos de limpieza con pH 14 y esterilización por vapor, los códigos Data Matrix seguían siendo legibles.
El electropulido elimina una fina capa de metal de cada superficie, suficiente para borrar una marca de color. Sin embargo, una marca con profundidad sí permanece. En un estudio de caso publicado, los códigos Data Matrix grabados con láser en piezas de válvulas de acero inoxidable 316L antes del electropulido conservaron su legibilidad por máquina.
¿Cómo son las rutas de señalización reales?
La mayoría de los casos se describen mediante dos rutas: una pieza de chapa metálica marcada en la lámina plana y una pieza forjada marcada dos veces. En ambos casos, la marca se aplica inicialmente solo en la zona donde debe pasar la identificación, y cada marca se vuelve a leer después del último paso de daño.
Ruta 1: soporte de chapa metálica con recubrimiento en polvo
- en bruto se cortó con láser. Sigue siendo plana y fácil de fijar.
- Marcar aquí. A 15 mm (0,6 pulgadas) de cada línea de doblez, filas paralelas al doblez.
- Doblado con prensa plegadora. La marca permanece plana y fuera de la zona de la matriz.
- Recubrimiento en polvo. Grabar con la profundidad suficiente para el grosor del recubrimiento.
- Lea la marca. Verificación final de la pieza recubierta.
Ruta 2: eje de acero forjado, tratado térmicamente y mecanizado
- Forjado. Marcar con puntos el número de lote en la superficie rugosa.
- Mecanizado basto. Mantenga la cara marcada sin cortar.
- Templado y revenido. La marca perdura; la escama la cubre.
- Desincrustar o granallar. Lea de nuevo el número de calor.
- Mecanizado final. Marcar un código Data Matrix en una superficie acabada y de baja tensión.
- Lee la calificación. Califícala en la pieza terminada.
- 1
Marque una muestra en el paso planificado
Misma máquina, misma configuración y misma posición que en producción.
- 2
Corre cada paso real
Dóblalo, trátalo, granálalo, recúbrelo o pasívalo exactamente como lo hará el proceso de producción.
- 3
Léelo dos veces
Justo después de la corrección, y de nuevo después del último paso que puede dañarla. Para las calificaciones, consulte marcas legibles frente a verificables.

Envíenos su ruta de proceso y una pieza de muestra
HeatSign lo marcará en el paso que usted planee y le enviará fotos, generalmente dentro de un día hábil.
¿Qué otras preguntas suelen hacer los fabricantes sobre el marcado antes o después del procesamiento?

¿Sobrevive al tratamiento térmico una marca negra obtenida mediante recocido láser?
No. Las marcas de recocido se desvanecen a unos 200 °C (392 °F), por debajo de las temperaturas normales de endurecimiento, revenido y alivio de tensiones. Utilice grabado láser profundo o micropuntos antes del tratamiento térmico y vuelva a leer la marca después de la eliminación de la capa de óxido.
¿Debo grabar el aluminio con láser antes o después del anodizado?
Ambas opciones funcionan. Grabar antes del anodizado proporciona un recubrimiento continuo y una marca sutil; se necesita profundidad para que se vea a través del grabado. Marcar después del anodizado produce una marca blanca de alto contraste, y acordar con el comprador si el aluminio expuesto necesita un retoque.
¿Es necesario pasivar el acero inoxidable después del marcado láser?
Generalmente, se utiliza para componentes médicos y alimentarios. Primero se marcan y luego se pasivan con un proceso adecuado para la marca; el ácido cítrico es menos agresivo que el ácido nítrico. HeatSign puede marcar piezas de prueba para que pueda verificarlas en su propia línea de pasivación.
¿No estás seguro de dónde debe ir la marca en tu ruta?
Vemos los mismos tres errores una y otra vez. Una marca negra recocida entra en el horno y desaparece. Un código Data Matrix se coloca en una superficie que se mecaniza posteriormente, o justo al lado de una línea de plegado. Y nadie vuelve a leer la marca después del tratamiento térmico o el granallado, por lo que el problema se manifiesta cuando llega el cliente.
Empiece por el proceso, no por la máquina. Anote cada paso después del marcado. Encuentre el último paso que pueda cortar, calentar, recubrir o granallar la superficie y pregúntese si el marcado puede esperar hasta después de ese paso. Si no es posible, seleccione un marcado con profundidad y pruebe una pieza a lo largo de todo el proceso.
Envía a HeatSign la ruta y una muestra, y la marcaremos en el punto que hayas previsto.

Fuentes
- NASA-STD-6002D, Aplicación de símbolos de identificación de matriz de datos en piezas aeroespaciales (Tablas 5, 7 y 8)
- MIL-STD-130N con la modificación 1, Marcado de identificación de propiedad militar estadounidense (4.3, Tabla II)
- MIL-STD-792F, Requisitos de marcado de identificación para componentes de uso especial (5.5, 5.10.3.1, 5.10.7)
- Consejo de Anodizadores de Aluminio, Guía de Referencia sobre Anodizado
- Larrin Thomas, Cómo los factores que aumentan el estrés provocan la rotura de las hojas de los cuchillos, Knife Steel Nerds
- Laser Focus World: ensayos en instrumental quirúrgico (FOBA y Add'n Solutions); selección de láseres para el marcado de superficies resistentes a la corrosión (Coherent)
- Patentes de Apple Inc. US10787753B2 y US10174436B2; patente del grupo SMS US12607991B2
- Guías de diseño de Protolabs y SendCutSend; papeles de marcado para fundición a presión de Laserax; nota sobre el marcado láser de Bodycote S³P; notas de TRUMPF y Trotec sobre marcas de recocido












