


La norma MSS SP-25 indica que se deben marcar cuatro datos en cada válvula, brida, conexión y unión: el fabricante, la clasificación, el material y el tamaño. Esta lista es fácil de encontrar.
Las piezas se rechazan por otro motivo: la marca está en el lugar equivocado o se ha hecho de forma incorrecta.
En HeatSign, las preguntas que recibimos de las fábricas de válvulas y accesorios son precisamente sobre eso. ¿Dónde puedo estampar? ¿Se considera de baja tensión un marcador de micropuntos (una máquina que marca con un punzón de impacto rápido)? ¿Qué debo desechar cuando la pieza es demasiado pequeña?
Esta página responde a esas preguntas paso a paso. Encontrará una ficha técnica para cada producto, la máquina que marca cada pieza, un mapa que indica dónde se requieren marcas de baja tensión, los límites de profundidad para cada método y el orden de omisión para piezas pequeñas.
MSS SP-25 de un vistazo
- Aplicable aválvulas, accesorios, bridas y uniones nuevas (no reacondicionadas ni remanufacturadas).
- Edición actualSP-25-2018, con una hoja de erratas de 2023.
- Indique siempreel fabricante, la clasificación, el material y el tamaño.
- Cuando sea necesario:Número de colada (identificación del lote de acero), guarnición de la válvula, flecha de flujo, número de junta anular
- Cómose fundió, forjó, estampó o grabó en la pieza, o en una placa fijada permanentemente.
- Paredes de presión.Fondo redondeado, marcas de baja tensión únicamente.
¿Necesita una máquina para estas marcas? Consulte qué máquina se adapta a cada piezao envíenos su dibujo para que le hagamos una recomendación.
¿Qué información requiere que marque el formulario MSS SP-25?
La norma MSS SP-25 exige que cada válvula, accesorio, brida y unión con capacidad suficiente para albergarlos incluya el nombre o la marca del fabricante, la clasificación, el material y el tamaño. Las piezas de acero fundido y forjado también requieren un número de colada cuando la norma del producto o del material así lo exige.
Siempre
- Nombre, marca comercial o símbolo del fabricante
- Clasificación: una clase de presión (150, 300, 3000) o una presión de trabajo en frío (“1000 CWP”)
- Material: el símbolo de grado ASTM en las piezas de acero, como A105, WCB o WPB
- Tamaño: NPS o DN
Cuando el producto o el comprador lo requiera
- Número de colada (el lote de fundición del que procede el acero)
- Acabado de la válvula (el vástago, el disco y los materiales del asiento), en la placa de identificación, cuando difiere del cuerpo
- Flecha de flujo en válvulas unidireccionales
- Número de junta anular en bridas de junta anular
- Identificación de roscas en roscas no estándar
Un número de colada vincula la pieza con su informe de prueba de fábrica, y el certificado con la composición química y la resistencia de ese lote de acero (qué es un número de colada). Los inspectores verifican primero esa vinculación.
Las marcas deben formar parte del producto. La norma SP-25 incluye fundición, forja, estampado y grabado, o una placa fijada permanentemente a la pieza. La pintura no figura en dicha lista. La pintura para plantillas debe considerarse un extra, nunca la marca obligatoria.


Puede agregar más marcas. La norma SP-25 permite incluir el número de pedido, el número de especificación del cliente, la fecha o la indicación "Hecho en...", siempre que no se puedan confundir con las marcas estándar. Las marcas de conformidad son más estrictas. El monograma API o la marca de certificación ASME solo se colocan en piezas de fabricantes autorizados. Las bridas fabricadas según la norma ASME B16.5 también llevan la indicación "B16" o "B16.5".
¿Qué se coloca en una brida, un racor, una válvula y una unión?
Una brida de acero forjado lleva la marca del fabricante, el grado ASTM (A105), la clase (150), el tamaño, “B16.5” y el número de colada. Un codo para soldadura a tope muestra el grado (WPB) y el espesor de pared (SCH 40) en lugar de la clase. Las válvulas dividen sus marcas entre el cuerpo y una placa de identificación.
Brida de acero forjado ASME B16.5
ABC A105 150 4 B16.5 H12345
Ubicación: en el borde exterior, en el lado opuesto a la cara elevada. En ocasiones, las bridas de cuello para soldar lo llevan en el cubo.
Las bridas con junta anular añaden el número de anillo, como por ejemplo R-37.
Conexión para soldadura a tope ASME B16.9
ABC WPB SCH40 4 H12345
Dónde: en la parte exterior del cuerpo, bastante alejado del bisel de la soldadura.
La clasificación de la pared sustituye a la clase de presión, ya que la conexión se clasifica de la misma manera que la tubería a la que se une.
Conexión roscada o para soldar a tope según ASME B16.11
ABC A105 3000 1-1/4
Dónde: cualquier superficie plana del cuerpo. Los tamaños pequeños caen en campos según el orden SP-25 (ver más abajo).
Las clases de presión para estos accesorios son 2000, 3000 y 6000.
Válvula de acero ASME B16.34
Cuerpo: fabricante, material, clasificación, número de lote y tamaño, además de las marcas de la junta anular y de la rosca, cuando corresponda.
Placa de identificación: fabricante, material de la carcasa, clasificación con cualquier límite de temperatura y acabado.
Una marca que ya está en la carrocería no tiene por qué repetirse en la placa de identificación.
Los racores roscados de acero y las tuercas de unión siguen la misma idea. La unión lleva sus marcas en la tuerca, y el material puede indicarse simplemente "ACERO" o el número ASTM.
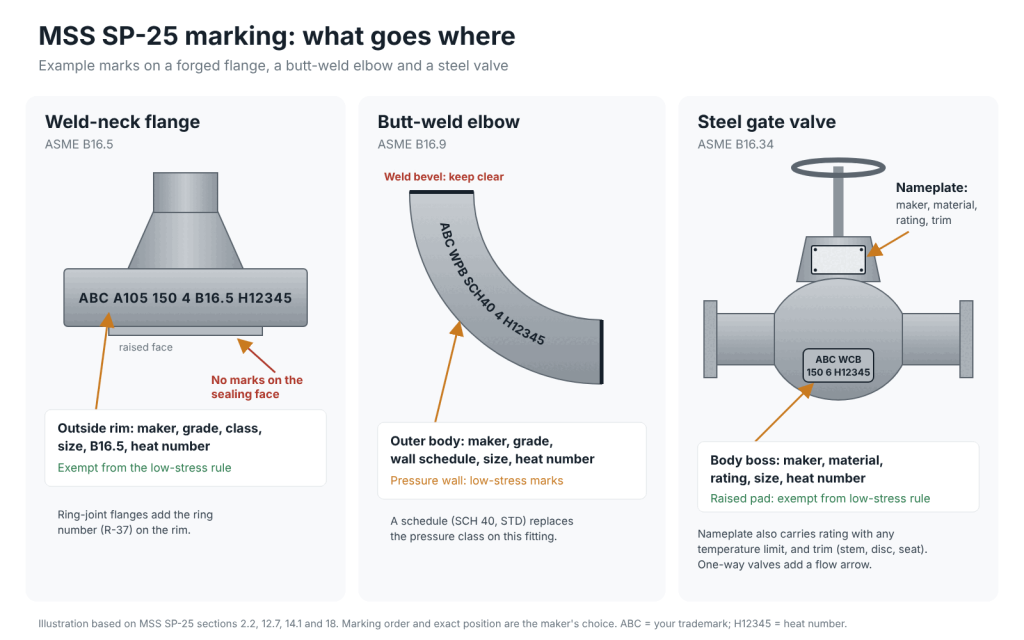
La norma SP-25 deja a criterio del fabricante el orden y la posición exacta de las marcas. Esta libertad tiene sus ventajas y desventajas. Si se anota el diseño en la hoja de proceso, cada operario colocará el número de lote en un lugar diferente. Para las válvulas, nuestra guía de marcado de cuerpos y placas de identificación muestra qué campos corresponden a cada pieza y las máquinas que los marcan.
¿Qué método de marcado se ajusta a cada pieza del SP-25?
Utilice el marcado por micropuntos para bordes de bridas, soportes y cuerpos de válvulas, donde se requiere una marca profunda que resista el granallado y la pintura. Utilice una máquina de marcado láser de fibra para placas de identificación, accesorios de acero inoxidable y piezas pequeñas. Para bridas y válvulas demasiado pesadas para mover, HeatSign suministra marcadores portátiles de micropuntos.
Parte y lugar | Método que se ajusta | Tipo de máquina |
|---|---|---|
Bridas pequeñas y medianas, borde completo de 360° | Perforación rotativa por puntos | |
Bridas grandes, cuerpos de válvulas, en obra | Máquina de microperforación neumática o a batería portátil | |
Placas de identificación y etiquetas de válvulas | Marcador láser de fibra o marcador de etiquetas | |
Accesorios para tuberías de acero inoxidable y acero al carbono | Láser de fibra rotativo para piezas redondas |

 Marcador rotativo por micropuntos · $3000–5000Marca todo el borde de bridas, anillos y ejes en una sola pasada.Ver el marcador rotativo →

 Neumático portátil · $1500–2500Se sujeta a bridas grandes y cuerpos de válvulas. Marca hasta aproximadamente 1 mm de profundidad.Ver el marcador portátil por micropuntos →

 Láser de fibra con rotativo · $2250–5300Accesorios pequeños, piezas de acero inoxidable y placas de identificación con texto fino.Ver el marcador láser →
Dos ejemplos ilustran cómo se aplica esto en la práctica. Un fabricante de bridas en Asia Central produce bridas de muchos tamaños. HeatSign instaló un marcador de bridas específico para los tamaños pequeños y un marcador neumático portátil para los grandes.
Para el marcado longitudinal de accesorios de tubería de acero al carbono y acero inoxidable en una planta, recomendamos un láser de fibra portátil de 60 W. Alcanza una profundidad de aproximadamente 0,1 mm en acero inoxidable y 0,2 mm en acero al carbono.
¿No está seguro de cuál se ajusta a sus piezas? Envíenos los detalles de sus piezas junto con una foto del dibujo.
¿En qué áreas necesitas calificaciones con bajo nivel de estrés y en cuáles no?
La norma MSS SP-25 exige el uso de punzones de fondo redondeado y baja tensión en cualquier pared sometida a presión. Los bordes de las bridas y las almohadillas elevadas destinadas al marcado están exentos. Evite marcar las superficies de sellado y los biseles de soldadura, y nunca reduzca el espesor de la pared por debajo de su mínimo.
La regla se encuentra en la sección 2.2 del SP-25. En palabras de la edición de 1998:
“…deberán utilizarse punzones de baja tensión que produzcan una impresión de fondo redondeado; dichos punzones de baja tensión no son necesarios en los bordes con reborde ni en las almohadillas elevadas destinadas a fines de marcado.”
¿Dónde en la parte? | Lo que dice SP-25 | ¿Qué hacer? |
|---|---|---|
Cuerpo de la válvula o pared del accesorio (retiene la presión) | Se requiere poco estrés | Sellos de puntos o de fondo redondo, mantenidos poco profundos |
Diámetro exterior o borde de la brida | Eximir | Cualquier método permanente |
Almohadilla elevada o pieza de fundición para marcar | Eximir | El mejor lugar para obtener la máxima puntuación |
Cara de sellado de la brida | No marque | Una marca aquí puede tener fugas o ser eliminada mediante mecanizado |
Soldar bisel o junto a una soldadura | No marque | La soldadura lo quema |
Tubería o pared de menos de 3 mm (1/8 pulg.) | No estampar (norma de la Marina de los EE. UU.) | Láser, micropuntos de luz o grabado electroquímico |
¿Por qué importa la forma de la base? Un sello en forma de V afilada deja una muesca. Bajo ciclos de presión, una muesca es donde comienza una grieta. Una marca de fondo redondeado distribuye esa tensión, por lo que es mucho menos probable que se convierta en una grieta.
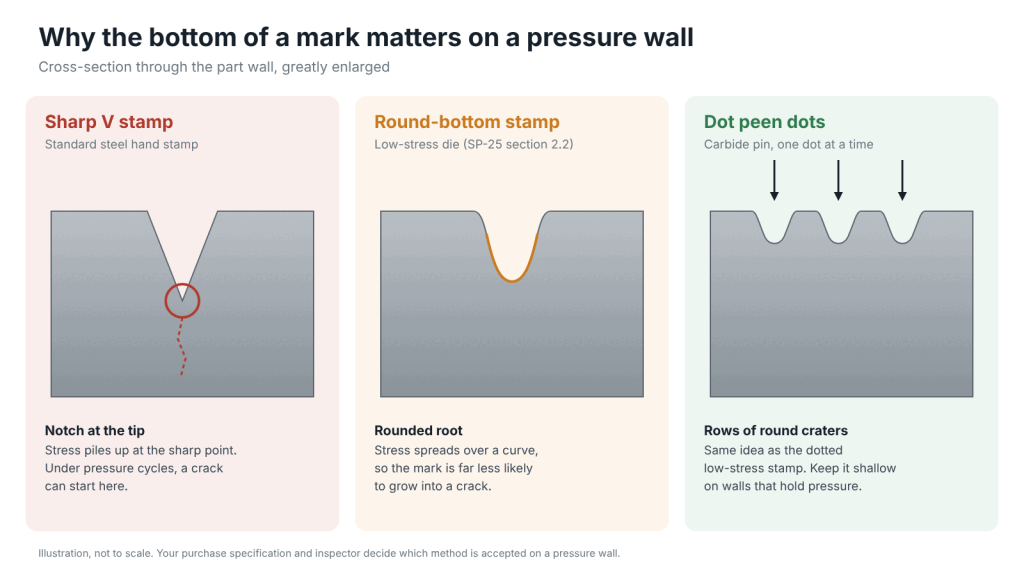
Un ingeniero del foro Eng-Tips describió un punzón de baja tensión como "un punzón de punta roma o redonda, con puntos continuos o intermitentes"
La solución más sencilla es marcar donde no se aplica la regla. Moldee una pequeña almohadilla en el cuerpo de la válvula o marque el borde de la brida. La profundidad y el método quedan a su elección. Para marcar bordes de bridas de diferentes tamaños, consulte cómo marcar bordes de bridas.
En ocasiones, el mecanizado elimina una marca de fundición o estampado. La SP-25 permite recuperarla mediante soldadura, placa soldada, estampado o grabado. Si las piezas se marcan antes del mecanizado, añada este paso de remarcado a la hoja de ruta.
¿Se considera que el marcado por micropuntos o láser es un proceso de baja tensión?
La norma SP-25 no define la baja tensión con números. La definición pública más estricta, la MIL-STD-792F de la Marina de los EE. UU., acepta el marcado por puntos con una punta redonda de 0,38 mm (0,015 pulg.) y una profundidad de hasta 0,10 mm (0,004 pulg.). También acepta el grabado láser con una ranura de fondo redondeado y una profundidad de hasta 0,13 mm (0,005 pulg.).
El marcado por micropuntos (un punzón de carburo golpea la pieza repetidamente para formar caracteres a partir de pequeños puntos) deja cráteres de fondo redondeado por naturaleza. En cambio, una máquina de marcado láser de fibra funde o vaporiza una fina capa de metal. A continuación, se explica cómo la norma de la Marina limita cada método.
Norma de la Marina de los EE. UU., mucho más estricta que la SP-25. Úsela cuando su contrato mencione la norma MIL-STD-792 o cuando su cliente requiera datos numéricos.
Método | Marca más profunda permitida | Punta o forma | Límites |
|---|---|---|---|
Sellos de acero de fondo redondo | 0,25 mm (0,010 pulgadas) | Radio de la punta 0,13–0,51 mm, mayor para letras más altas | No se recomienda; solo acero con bajo contenido de carbono (0,35 % C o menos); nunca en tuberías |
Micropercusión por puntos | 0,10 mm (0,004 pulgadas); normal 0,025–0,05 mm | Pasador de 135°, radio de la punta de al menos 0,38 mm (0,015 pulg.) | Utilice la fuerza más baja que produzca un punto legible |
Grabado láser de fibra | 0,13 mm (0,005 pulgadas); normal 0,025–0,08 mm | Ranura de fondo redondeado, comprobada en una sección cortada a 100× | Cada máquina se califica primero; solo en superficies que nunca entran en contacto con el fluido del proceso |
grabado electroquímico | Desde 0,013 mm (0,0005 pulgadas) | Químico, sin fuerza | Método único permitido en piezas endurecidas y paredes de menos de 3 mm |
Lea atentamente esa tabla. Se trata de una normativa naval para piezas de buques. En las bridas comerciales SP-25, es normal que el borde presente una marca de punzonado de 0,2 a 0,5 mm de profundidad, y dicho borde está exento de inspección.
Los marcadores neumáticos de puntos de HeatSign suelen marcar con una profundidad de 0,1 a 0,5 mm. Si se reduce la presión del aire, la misma máquina marca puntos mucho menos profundos. La punta Navy requiere un punzón compatible, así que contáctenos antes de realizar su pedido.
¿Entonces, la técnica de punzonado con punta de punto es de baja tensión?
Cada punto es un cráter de fondo redondeado producido por una punta de carburo cónica. Es el mismo concepto que el del estampado de baja tensión con puntos que se utiliza en la mayoría de las especificaciones. El ángulo de la punta, la presión del aire y la separación entre los puntos influyen en la cantidad de tensión que genera cada uno.
No denominamos a ninguna máquina “de baja tensión certificada”. La decisión la toman las especificaciones de compra y el inspector de su cliente. Marque una muestra, córtela si se lo solicitan y obtenga su aprobación antes de la producción.
Un láser necesita una verificación más. El SP-25 permite marcas "grabadas", y el grabado láser es un tipo de grabado. Pero un láser marca con calor.
En acero endurecido, puede ablandar una fina banda en la marca (véase el templado láser en piezas endurecidas). Para piezas que se someten a tratamiento térmico después de la soldadura, la normativa naval recomienda marcar con láser antes del tratamiento térmico. Las placas de identificación, las manijas de las válvulas y los accesorios de acero inoxidable son aplicaciones ideales para el láser.


¿Qué ocurre si la pieza es demasiado pequeña o si las marcas se borran durante el mecanizado?
Cuando una pieza no puede llevar todas las marcas, la norma SP-25 permite añadirlas en un orden fijo: primero el tamaño, luego la marca de rosca, el acabado, el número de lote y la clasificación, y por último el material. La marca del fabricante permanece a menos que la pieza no pueda llevarla físicamente.
- 1Tamaño
- 2Identificación de hilos
- 3Ajuste de válvula
- 4Número de calor
- 5Clasificación
- 6Material
Conserve siemprela marca del fabricante.
Caída desde arriba. El material es el último campo en desaparecer.
Siga el orden al pie de la letra. Eliminar el tamaño de una T de soldadura de encaje de 1/2 pulgada cumple con la regla. Eliminar el símbolo del material mientras se mantiene el tamaño no la cumple.
Las piezas pequeñas también requieren caracteres pequeños, y un láser de fibra es ideal para los más pequeños. Para accesorios redondos pequeños, un bloque en V o un soporte giratorio mantienen la pieza firme mientras se marca.

Las marcas perdidas durante el mecanizado se recuperan mediante depósitos de soldadura, placas soldadas, estampaciones o grabados. Elija el método según la ubicación. En una pared de presión, utilice un método de baja tensión. En una almohadilla o borde, utilice el método más rápido.
¿Qué comprueban los inspectores en las marcas SP-25?
Los inspectores verifican que todas las marcas requeridas sean legibles tal como se envían y que el número de colada coincida con el informe de prueba de fábrica. Los grados de acero deben usar símbolos ASTM y las piezas B16 deben llevar la marca B16. Ninguna marca puede estar ubicada en una superficie de sellado o en una pared delgada.
- La marca del fabricante está presente en todas las piezas lo suficientemente grandes como para llevarla.
- En las piezas B16.5 y B16.9, el material muestra el símbolo de grado ASTM (A105, WCB, WPB, F316L), no solo "acero".
- Clasificación o horario correcto: Clase 150, Clase 3000, SCH 40.
- El número de lote coincide con el informe de prueba de la fábrica o con el certificado EN 10204 3.1.
- Las bridas B16.5 llevan la inscripción “B16” o “B16.5”.
- Las marcas son legibles tal como se realizaron. Una interpretación de la norma ASME B16.5 confirma que el marcado debe ser legible en el momento de la fabricación.
- No hay marcas en las superficies de sellado, los biseles ni las paredes delgadas, y los sellos en las paredes de presión tienen fondo redondeado.
El punto 6 indica dónde fallan las marcas superficiales. Una marca que se lee bien en acero desnudo puede desaparecer con el granallado, el galvanizado o una capa gruesa de pintura. Si sus piezas se recubren después del marcado, marque con mayor profundidad o vuelva a marcar después del recubrimiento. Para la trazabilidad del número de colada desde la fábrica hasta la pieza terminada, consulte nuestra guía de marcado de placas de acero.

¿No está seguro de que sus piezas cumplan con la norma SP-25?
El error más común que observamos no es la ausencia de un campo. Se trata de un marcado nítido en una pared de presión o de un número de lote que se borra después del granallado. Ambos errores se corrigen en la estación de marcado, no en la documentación.
Envíe a HeatSign la cláusula de marcado de su especificación de compra y una muestra de la pieza. La marcaremos según lo estipulado en la cláusula y le enviaremos fotos por correo electrónico para que su inspector pueda aprobar el método antes de la compra.
Fuentes
- MSS SP-25, Sistema de marcado estándar para válvulas, accesorios, bridas y uniones (texto citado de la edición de 1998; verifique la edición que cita su contrato).
- ASME B16.5, Bridas para tuberías y accesorios bridados, y sus interpretaciones publicadas
- ASME B16.34, Válvulas: con bridas, roscadas y con extremos para soldar (el marcado de la válvula sigue la norma MSS SP-25)
- MIL-STD-792F(SH), Requisitos de marcado de identificación para componentes de propósito especial
- Hilos del foro Eng-Tips sobre estampado de baja tensión











