ACERO · MARCADO DIRECTO DE PIEZAS

Máquina de marcado de acero para piezas expuestas a zinc, calor y abrasión

Acero estructural, tuberías, válvulas, maquinaria pesada. El acero es el metal más fácil de marcar, pero el más difícil de mantener marcado. Las vigas se sumergen en zinc fundido. Los ejes se introducen en un horno. Las piezas fundidas pasan por una cabina de granallado.

Así pues, la verdadera cuestión no es cómo marcar el acero, sino qué sucede con la pieza a continuación. HeatSign suministra láseres de fibra para piezas acabadas. Para todo lo demás, HeatSign proporciona máquinas de micropuntos que imprimen una marca lo suficientemente profunda como para atravesar el zinc, la cascarilla y la pintura.

Obtenga soluciones gratuitas para el marcado de acero

Respuesta en un día laborable. Prueba de marcado gratuita. No es necesario enviar muestras. ¿Trabaja con acero inoxidable? Consulte el marcado de acero inoxidable.

10+ años
Marcado industrial únicamente
40+
Países atendidos
1 año
Garantía, CE y RoHS
Gratis
Prueba de marcado antes de comprar

Empiece aquí: cuatro máquinas que procesan acero

Dos de estas cuatro máquinas son láseres de fibra. Las otras dos son máquinas de micropuntos que imprimen la marca con una aguja dura. Existen dos tipos de máquinas de micropuntos: eléctricas y neumáticas, y la elección de la neumática determina la profundidad de la marca.

Máquina de marcado láser de fibra de escritorio HS-FL

Sistema de sobremesa de 20 W a 60 W
Seleccione esta opción para piezas terminadas en lotes
  • Piezas mecanizadas, placas de identificación, etiquetas
  • Rápido, y nada toca la pieza
  • Funciona en acero de cualquier dureza
  • USD 2.500 – 7.000

Máquina de marcado láser de fibra portátil HS-PFL

Linterna de mano de 20 W / 30 W / 50 W
Seleccione esta opción cuando la pieza no pueda moverse
  • Estructuras, depósitos, estructuras metálicas instaladas
  • El cabezal de marcado pesa solo 1,4 kg
  • Pantalla táctil industrial, sin ordenador
  • USD 1.950 – 3.800

Máquina de marcado por micropuntos eléctrica HS-DE

Accionamiento eléctrico, 0,1 – 0,5 mm de profundidad
Seleccione esta opción cuando no se realice un baño de zinc
  • Ejes, engranajes, cuerpos de válvulas, placas de identificación
  • Silencioso y sin compresor que comprar
  • La profundidad disminuye a medida que el acero se vuelve más duro
  • USD 1.300 – 2.900

Máquina de marcado neumático por micropuntos HS-PC

Impulsado por aire, más profundo en el mismo acero
Seleccione esto cuando le siga el zinc, la pintura o la arena
  • Vigas, perfiles, piezas fundidas, tuberías
  • La base magnética lo mantiene fijo al acero
  • También mantiene su profundidad en acero duro
  • USD 1.500 – 2.800
Punto de penetración: ¿qué unidad?
Eléctrico
Neumático
¿Qué impulsorProfundidad en acero?
Eléctricode 0,1 a 0,5 mm. Cuanto más duro es el acero, menos profundo es.
El sistema PneumaticDeeper funciona en la misma pieza y mantiene esa profundidad en acero duro.
¿Qué impulsala fuerza de ataque?
EléctricoAproximadamente de 5 a 8 N.
Neumática:Aproximadamente de 10 a 15 N a 4 a 6 bar.
¿Qué unidad?¿Qué necesita la tienda?
Enchufe eléctrico . Lo suficientemente silencioso para una habitación compartida
neumáticoa una presión de 4 a 6 bares. Se nota que es más ruidoso.

Máquina de grabado en acero o máquina de micropuntos: observe cómo funcionan ambas

Una foto muestra cómo se ve la marca. Un video muestra cuánto tiempo tarda y qué tan profunda es. A la izquierda, un láser de fibra HeatSign marca acero en aproximadamente dos segundos. A la derecha, una máquina de micropuntos aplica la misma marca.

Marcado láser de fibra

Nada toca la pieza. La marca en segundos y la superficie permanece plana. Esta es la herramienta ideal si tus piezas están terminadas y las marcas en lotes.

Marcado con micropuntos

Un punzón duro deja la marca en el metal. Es lento y lo suficientemente fuerte como para oírlo en todo el taller. Pero se pueden sentir los puntos con la uña, y eso es lo que aún se puede leer después del galvanizado, el tratamiento en horno o el granallado.

¿Funcionará en tu acero?

Envíanos una foto y dinos qué necesitas marcar. Marcamos el mismo material, lo grabamos y te enviamos el vídeo. Sin coste alguno, sin gastos de envío.

¿Qué máquina de marcado de acero se ajusta a su pieza?

Encuentra tu parte en la primera columna y lee la columna horizontal. La segunda columna determina la respuesta. Si aún queda zinc, calor, arena o pintura, no habrá ninguna marca en la superficie al final.

Su pieza de acero
¿Qué sucede después?
Máquina de marcado HeatSign
Profundidad necesaria
Su pieza de aceroPiezas mecanizadasTorneadas, fresadas, acabado brillante
¿Qué sucede después?Nada. La pieza se envía tal cual.
Máquina de marcado láser de fibra de sobremesa HeatSign HS-FL. Detalles finos, sin contacto, sin necesidad de profundidad. ¿Material plano? Consulte el marcado de placas de acero.
Profundidad necesariaSuperficie
Su pieza de aceroPiezas endurecidasYa templadas, más de 62 HRC
¿Qué sucede después?Inspección final y luego envío.
Máquina de marcadoláser de fibra HeatSign HS-FLUn alfiler no puede morder el metal con tanta fuerza.
Profundidad necesariaSuperficie
Sus piezas de acero,ejes y engranajes,marcados antes del endurecimiento.
¿Qué sucede a continuación?Templado y revenido. Se forma la capa de óxido.
Máquina de marcado HeatSignHS-DE, marcaje eléctrico por micropuntos. La abolladura permanece durante el proceso de horneado.
Profundidad necesaria: 0,3 mm
Sus piezas de aceroVigas y perfilesEstructuras metálicas fabricadas
¿Qué sucede a continuación?Un baño de zinc a unos 450 °C.
Máquina de marcado HeatSignHS-PC neumática por micropuntos. Base magnética para que nadie la sujete. ¿Es necesario instalar todo el taller? Consulte el marcado para la fabricación de acero.
Profundidad necesaria: 0,5 – 0,8 mm
Su pieza de aceroFundición y forjaEscamas, óxido, textura de fundición
¿Qué sucede después?Granallado y luego mecanizado.
La máquina de marcado HeatSignHS-PC neumática de micropuntosmarca directamente a través de la escala y el aceite.
Profundidad necesaria:0,5 mm o superior.
Su pieza de aceroTubos y cuerpos de válvulasRedondo, y a menudo recubierto posteriormente
¿Qué sucede después?Recubrimiento, y luego años en el campo.
Máquina de marcado HeatSignHS-PE portátil de micropuntos.Puntos de baja tensión, según lo exige el trabajo de API.
Profundidad necesaria: 0,3 – 0,6 mm

¿No encuentras tu pieza arriba?

Envíanos una foto y dinos una cosa: ¿qué sucede con la pieza después del marcado? ¿Zinc, calor, granallado, pintura o nada en absoluto? Con esa respuesta basta para que podamos identificar la máquina.

Cuatro problemas de marcado de acero y cómo solucionarlos

Estos son los fallos sobre los que más se pregunta a HeatSign. Cada respuesta también menciona el caso en el que nuestra máquina no es la compra adecuada.

Viga de acero marcada antes del galvanizado, con la marca impresa aún legible a través de la capa de zinc

El zinc deja una marca superficial

El galvanizado por inmersión en caliente consiste en sumergir la pieza en zinc fundido a unos 450 °C. El recubrimiento resultante tiene un espesor de entre 80 y 100 micras, a veces incluso más. En la superficie queda una marca láser, que el zinc simplemente cubre.

Incluso una marca grabada puede desaparecer si es demasiado superficial. Por eso, una unidad eléctrica de 0,3 mm no es suficiente. Si se utiliza aire comprimido para alcanzar 0,5 mm o más de profundidad, los puntos seguirán siendo visibles en la viga terminada.

Zinc después del marcado: el láser no es la herramienta adecuada.
Eje de acero marcado antes del tratamiento térmico, con la marca impresa aún legible después del horno

Un horno oculta una marca láser

Cuando el acero se endurece en un horno, se forma una capa oscura y escamosa que cubre toda la pieza. En los talleres, la llaman cascarilla. Una marca láser solo cambia el color de la superficie. La cascarilla crece sobre ella y la marca desaparece.

Hay dos maneras de solucionar esto. Una es marcar el metal con un alfiler antes de introducir la pieza en el horno, y la otra es esperar a que salga, limpiarla y marcarla con láser. Lo que no funciona es marcar primero con láser y calentar después.

Aún falta el horno: primero presione la marca con un alfiler.
Cabezal de marcado por micropuntos portátil sujeto a una viga de acero mediante su base magnética, con las manos del operador libres

Nadie puede sostener 5 kg durante todo el turno

Un cabezal neumático es pesado. Pídele a un operario que lo sostenga contra una viga durante ocho horas. El resultado son marcas torcidas, muñecas doloridas y una máquina que nadie quiere usar.

Una base magnética lo soluciona. Coloca la unidad sobre el acero, acciona el interruptor y el imán soporta el peso. Las marcas quedan rectas porque nada vibra.

Acero grande: pida la base magnética.
Marca de alfiler superficial e irregular sobre acero endurecido junto a un código de matriz de datos marcado con láser limpio

Un pasador no morderá el acero endurecido

A partir de aproximadamente 62 HRC, el acero es tan duro como el pasador. En una superficie de 60 HRC, una punta de carburo deja una marca de 0,01 a 0,05 mm. Esto es un rasguño, no una marca legible. El desgaste del pasador aumenta simultáneamente.

A un láser no le importa la dureza del metal. En piezas que ya están endurecidas, el láser es la solución y nuestra gama de microperforaciones no es la opción adecuada.

Ya endurecido: utilice un láser de fibra.

Tres empleos en la industria siderúrgica y lo que cambió

Instalaciones reales de HeatSign, con las mediciones realizadas por los clientes. Los nombres se omiten a petición de estos.

Componente del motor de acero endurecido marcado con un código de matriz de datos antes del banco de pruebas

Piezas de motor endurecidas, marcadas antes del banco de pruebas

Las marcas láser se desvanecían con el calor y la tensión mecánica. La planta se trasladó a una estación de micropipeteo eléctrico en la fase de preensamblaje. La profundidad es de aproximadamente 0,3 mm, se tarda unos segundos por pieza y se trabaja en tres turnos al día.

100%de códigos de matriz de datos aún escaneados después de las pruebas del motor
32%Menos retrabajo, porque cada corrección se lee a la primera
7 mesespara devolver la máquina
Máquina de micropuntos realizando una marca profunda en una pieza de fundición de acero pesado durante la inspección final

Piezas de fundición pesadas, marcadas en su ubicación

Las piezas fundidas de gran tamaño no podían trasladarse a una estación de marcado, por lo que los números se grababan a mano. En la inspección final, se sustituyó por una unidad eléctrica portátil de 0,3 mm para las piezas de hierro fundido en bruto y acero aleado.

45%más rápido que el estampado manual
98%Satisfacción del operador, incluso en superficies irregulares
20%menor coste laboral por lote
Marcado láser de componentes automotrices en una línea automatizada

Piezas de automoción, grabadas y aplicadas con láser

El proceso de grabado era lento y las marcas se desvanecían. La planta buscaba una marca permanente que no tocara el metal y que se integrara en una línea automatizada. Optaron por un sistema de fibra óptica HS-FL30.

5×Marcado más rápido que el proceso anterior
Transmiteresistencia al desgaste, al calor y a los productos químicos.
ISOy las normas de marcado automotriz.

¿Quieres los mismos números para tu línea?

Cuéntanos qué correges actualmente, cuántas piezas a la semana y cuánto te cuesta rehacer el trabajo. Analizaremos si te conviene hacer algún cambio.

¿La marca pasará su auditoría?

La mayoría de las marcas de acero se realizan porque así lo exige una norma. A continuación, se explican cuatro normas comunes, en términos sencillos, y la máquina HeatSign que cumple con cada una de ellas.

ISO 4030 · 49 CFR 565

VIN del vehículo

Diecisiete caracteres, sin las letras I, O ni Q, más un dígito de control en la posición nueve. Debe ser claro e imposible de eliminar sin hacer ruido.

Caracteres de 7 mm, de aproximadamente 0,2 mm de profundidad
Máquina de marcado VIN → HeatSign HS-PE02
ESPECIFICACIÓN API 5L

Tubería de línea

El número de tubería, el número de colada, el grado del acero y los datos de prueba se colocan en la superficie exterior. El método denominado es el laminado en frío o el marcado por puntos de baja tensión.

Aproximadamente a 50 mm de cada extremo del tubo
Máquina HeatSign HS-PE portátil de micropuntos →
EN 1090

Estructuras de acero

El marcado CE requiere una trazabilidad ininterrumpida desde la fábrica hasta el bastidor terminado. El número de lote es el vínculo físico y debe llegar al lugar de destino intacto.

Lo suficientemente profundo como para leerlo después de galvanizarlo

Cómo los fabricantes gestionan esto a gran escala

Máquina HeatSign HS-PC neumática de micropuntos →
MIL-STD-130 · AS9132

Defensa y sector aeroespacial

La identificación legible por máquina se refiere al grabado en acero mediante micropipeta (DPM) de un código Data Matrix ECC 200. Una lectura graduada confirma que el código es escaneable. Tanto el grabado por micropipeta como el grabado láser son métodos conocidos.

Clasificado según la norma ISO 15415 o AIM DPM
Máquina láser de fibra de sobremesa HeatSign HS-FL →

¿Necesita una máquina que cumpla con su auditoría? Indíquenos la norma y envíenos una foto de la pieza. Le indicaremos la máquina HeatSign que la cumple y le enviaremos una pieza de prueba gratuita para que pueda comprobar el resultado usted mismo.

Encuentra la máquina adecuada

Marcado láser de alto contraste en acero, y dónde se detiene una máquina pequeña

El acero se marca con láser con mayor facilidad que casi cualquier otro metal. Por eso, una máquina económica resulta tentadora en este caso. A continuación, se detallan sus capacidades y limitaciones.

Marcas negras y marcas brillantes, producidas por un solo láser

Un láser puede dejar dos tipos de marcas en el acero. A baja potencia, moviéndose lentamente, calienta la superficie hasta que se torna gris oscuro o negra. No se produce ningún corte. A alta potencia, graba una ranura poco profunda en el acero, que adquiere un aspecto claro y brillante.

Utilice la marca negra para cualquier elemento que deba ser leído por un escáner, como códigos de matriz de datos y números de pieza. Utilice la marca brillante para palabras que se pueden leer a distancia. Ambas son marcas láser permanentes sobre acero. La marca forma parte del metal, por lo que no se puede despegar ni borrar como la pintura o una etiqueta.

Un límite. Ninguna de las marcas resiste el galvanizado, el granallado ni el horno. Elija entre negro y brillante solo si la pieza ya está acabada. Para marcas más profundas, consulte el marcado por micropuntos profundo.

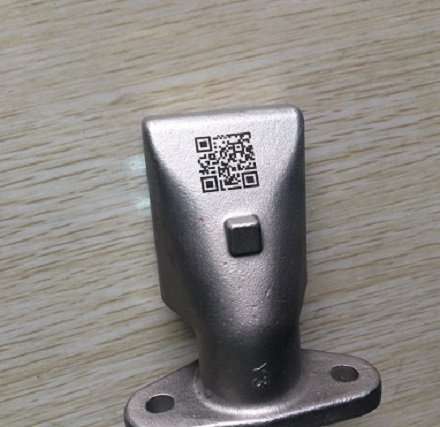
Marcado láser de chapa de acero: logotipo, texto y código QR en una placa metálica
Código QR grabado en superficie metálica

Grabado láser en acero: lo que una máquina de aficionado no puede hacer

Un pequeño láser para aficionados puede marcar acero. El problema no es el acero, sino la máquina. Un láser para aficionados está diseñado para funcionar unas pocas horas seguidas. Una fábrica necesita uno que funcione todo el día, todos los días, durante años.

La profundidad es el segundo problema. Para lograr una marca que se pueda sentir con el dedo, un láser tiene que pasar por el mismo punto muchas veces. Un punzón de micropuntos lo hace de una sola vez.

Todas las máquinas HeatSign que aparecen en esta página están diseñadas para funcionar todo el día en una fábrica. Una máquina barata que se avería o se desgasta en un año termina costando más por cada pieza que se marque.

Ponte en contacto con nosotros

Encuentra la máquina adecuada

Responderemos en un plazo de un día laborable

Preguntas frecuentes sobre máquinas de marcado de acero: siete preguntas desde el taller

Siete respuestas que no encontrarás arriba. Todas ellas aparecen en citas reales de HeatSign.

¿Es necesario limpiar el acero antes de marcarlo?

Depende de la máquina.

Una máquina de micropuntos no necesita acero limpio. El punzón atraviesa el óxido, el aceite, la pintura vieja y la capa oscura que tiene el acero al salir de la fábrica. Se pueden marcar las piezas directamente desde la sierra o la línea de fundición.

Un láser requiere una superficie limpia. El aceite arde y produce humo, y una superficie sucia produce resultados diferentes en cada pieza. Limpie primero la pieza con un disolvente de limpieza. Si el acero tiene una capa gruesa y escamosa, retírela antes de marcar.

¿Alguien tiene que sujetar la máquina durante todo el turno?

No. La mayoría de los trabajos no necesitan ningún tipo de reserva.

Con una máquina de sobremesa, la pieza va a la máquina. Nadie sujeta nada.

El cabezal láser portátil pesa menos de 1,5 kg. Es lo suficientemente ligero como para usarlo en trabajos cortos. Para trabajos largos, consúltenos sobre un soporte para que no tenga que sujetarlo.

La máquina de micropuntos portátil es más pesada, unos 5 kg. Sobre acero, una base magnética la mantiene en su lugar. Simplemente colóquela sobre la pieza, encienda el interruptor y suéltela. El imán soporta el peso, por lo que cada marca queda recta.

En piezas redondas o irregulares, donde un imán no puede adherirse completamente plano, una abrazadera cumple la misma función. Díganos la forma de la pieza y le sugeriremos una.

¿Puede una marca de presión debilitar la pieza?

Muy poco, si se coloca en el lugar correcto. Un punzón de percusión produce muchos golpes suaves. Un punzón manual produce un golpe fuerte. Los golpes suaves ejercen mucha menos presión sobre el metal.

Marque una zona plana, alejada de esquinas, ranuras y cualquier parte que se doble durante el uso. Si el plano no permite marcas impresas, utilice un láser.

¿Qué tan difícil es clavar un alfiler?

Aproximadamente a 62 HRC, un pasador deja de funcionar. Hasta 55 HRC, la punta de carburo deja marcas normalmente. Entre 55 y 62 HRC, aún deja marcas, pero los puntos se vuelven menos profundos y el pasador se desgasta mucho más rápido.

A partir de 62 HRC, la punta no es más dura que la pieza. En una superficie de 60 HRC, se obtiene una rugosidad de 0,01 a 0,05 mm, que se interpreta como un arañazo. Marque esas piezas con un láser o presione la marca con un alfiler antes de que se endurezcan.

¿Tenemos que introducir todos los números de serie?

Establezca el primer número de serie, por ejemplo, 1001. La máquina añade uno por cada pieza nueva: 1001, 1002, 1003, etc. También puede añadir automáticamente la fecha de hoy o el número de turno a cada marca.

¿Ya tienes una lista de números? Cárgala desde un archivo de Excel o escanea el código de barras de tu orden de trabajo. La máquina los marca en orden, uno por pieza. Sin necesidad de teclear, no hay errores de escritura.

Aparte de la máquina, ¿qué más tendremos que pagar?

Muy poco. Aquí está la lista completa.

Láser de fibra: no utiliza tinta, etiquetas ni otros consumibles. Si va a marcar acero aceitoso o recubierto, añada un extractor de humos para eliminar el humo.

Punta de punción eléctrica: solo se desgasta el pin. Un pin nuevo es barato y se instala en pocos minutos.

Micropipeteo neumático: agujas y aire comprimido. Si su taller no dispone de línea de aire, también necesitará un compresor.

El software de marcado viene incluido con cada máquina. No hay que pagar ninguna licencia anual.

¿Se oxidará la zona marcada antes que el resto de la pieza?

Sí, sobre acero liso sin ningún recubrimiento. Una marca láser deja la superficie ligeramente rugosa, por lo que el agua permanece allí más tiempo que en el metal liso circundante. Si las piezas se almacenan en un lugar húmedo, es posible que la marca muestre óxido primero.

Por lo general, esto no importa, ya que la pieza se pinta, se engrasa o se recubre posteriormente. Si se deja sin tratar y a la intemperie, elija una marca de micropuntos. Una abolladura marcada con presión se mantiene legible incluso cuando la superficie se oxida.

Envíanos tres cosas

Solo un correo electrónico o un mensaje con estas tres respuestas.

Qué enviar

  1. ¿Cuál es el lugar donde marca su producto? ¿Es una superficie plana?
  2. ¿Desea marcar la superficie de las piezas de acero o realizar un marcado profundo?
  3. ¿Qué sucede después del marcado? ¿Zinc, calor, chorro abrasivo, pintura o nada?