


Un vástago de cadera de titanio puede romperse justo donde se grabó con láser su número de serie. En una serie publicada de 295 vástagos con el número de serie grabado con láser en el cuello, el 5,4 % de los cuellos se fracturaron, y todas las fracturas fueron por fatiga.
Marcar titanio con láser es fácil. Lo difícil es elegir la marca correcta y colocarla en el lugar adecuado.
El titanio es un material habitual en el laboratorio de muestras de HeatSign, y los compradores siempre hacen las mismas preguntas. Esta guía abarca los cuatro tipos de marcado, los requisitos de UDI y MIL-STD-130, dónde marcar las piezas que soportan carga, qué marcas se conservan tras el procesamiento posterior y qué máquina utilizar.
Instrumentos quirúrgicos reutilizables
Recocido negro
Código Data Matrix más texto plano
Norma: FDA 21 CFR 801.45 UDI permanente
Implantes
Primero, las especificaciones del implante
Luego, ASTM F86 para la preparación de la superficie y el marcado
Regla: marcar en una zona de baja tensión
Piezas aeroespaciales y de defensa
Matriz de datos ECC 200
Donde dice el dibujo
Regla: verificar el grado (MIL-STD-130, AS9132)
Titanio industrial general
Grabado profundo o punzonado
Placas tubulares, bridas, sujetadores
Por qué: resiste explosiones y pintura.
¿Conoce el tipo de marca que necesita? Vea qué máquina se ajusta a sus necesidadeso envíenos su dibujo.
¿Qué tipo de marcas láser se pueden aplicar al titanio?
Existen cuatro tipos: una marca negra recocida, una marca blanca esmerilada, una marca de óxido de color y un grabado profundo. Las tres primeras solo modifican una fina capa superficial. El grabado profundo elimina metal, por lo que debe evitarse en zonas de carga.
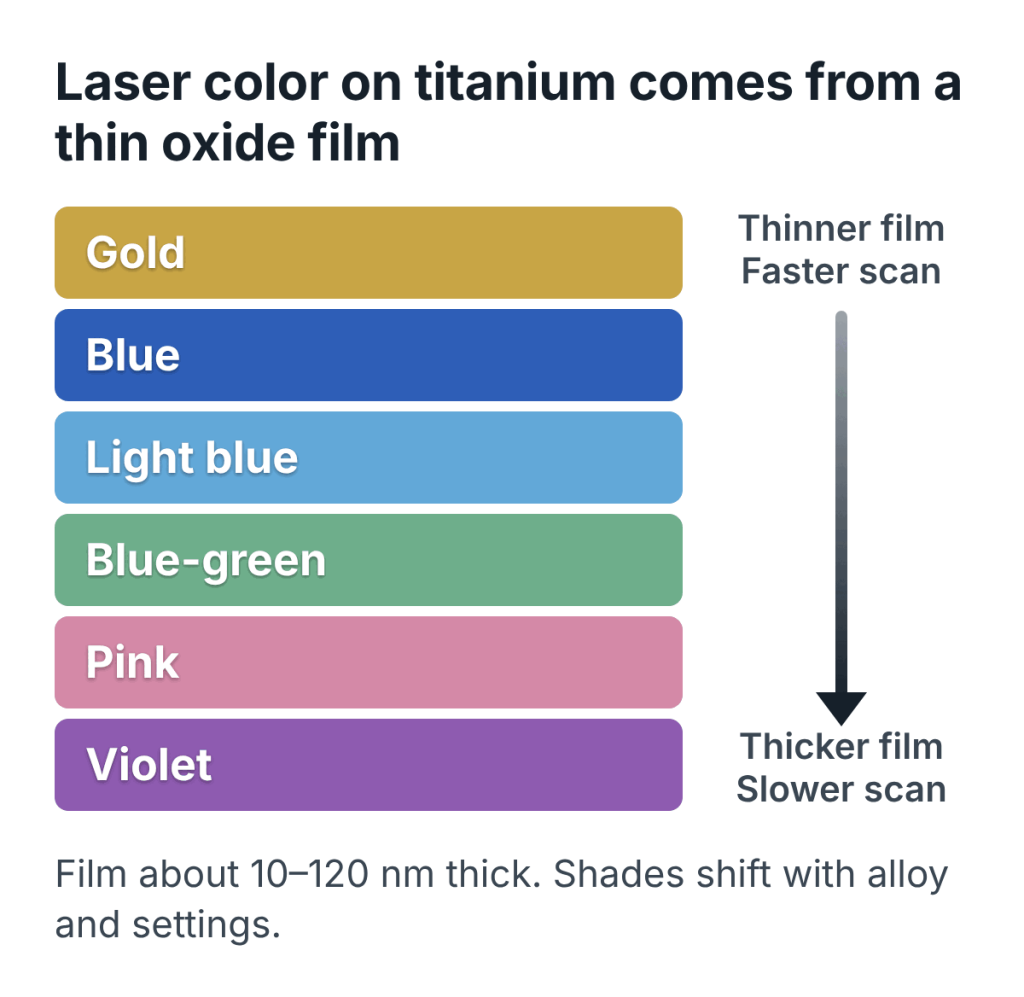
El recocido (calentar la superficie hasta que cambia de color) genera una película de óxido transparente sobre el titanio. Los Laboratorios Nacionales Sandia informan que la película se engrosa a medida que disminuye la velocidad de escaneo. Las mediciones publicadas sitúan el espesor del óxido generado por láser sobre titanio en torno a 10-120 nm, mucho más delgado que un cabello humano (unos 70 µm). La luz que se refleja en el interior de esta película crea el color.
Marca | ¿Qué cambia en la superficie? | Profundidad | Mejor para |
|---|---|---|---|
Recocido negro | Película de óxido oscuro, sin metal eliminado | Enjuagar | Marcas UDI y números de serie en instrumentos y piezas portantes |
Escarcha blanca | Textura muy ligera, alta velocidad de escaneo | Casi al ras | Logotipos y códigos QR en superficies pulidas u oscuras |
Óxido de color | Película de óxido más gruesa; oro, azul, violeta | Enjuagar | Marca y colores del kit; no para marcas de trazabilidad |
Grabado profundo | Metal retirado en pasadas | 0,2–0,3 mm (0,008–0,012 pulgadas) o más | Piezas que se someten a chorro de arena o pintura; zonas no críticas |
En la misma máquina HeatSign, la marca negra utiliza menor velocidad, mayor potencia y mayor frecuencia, lo que provoca la oxidación de la superficie. La marca blanca utiliza mayor velocidad, menor potencia y menor frecuencia, por lo que solo produce un ligero esmerilado. En nuestro vídeo de prueba, un láser de fibra grabó un número de 0,2 a 0,3 mm de profundidad en titanio en unos 30 segundos.

Para saber en qué se diferencia el recocido del grabado y el marcado en otros metales, consulte nuestra guía de grabado láser frente a marcado.
¿Qué máquina marca mejor el titanio?
Para marcas en blanco, negro y color, utilice un láser de fibra MOPA (con duración de pulso ajustable). Su rango de pulso de 2 a 350 ns permite controlar el calor en piezas delgadas o pulidas. Para grabado profundo, un láser de fibra de 30 a 50 W es suficiente. Las máquinas HeatSign MOPA cuestan entre 2500 y 6500 dólares.
 Láser de fibra MOPA, 30 / 60 / 100 W · $2,500–6,500Recocido en negro y color, esmerilado blanco y códigos Data Matrix finos en instrumentos e implantes.Ver la grabadora láser MOPA →
 Láser de fibra de escritorio, 20–60 W · $1,950–5,000Grabado profundo y números de serie en sujetadores, placas tubulares y soportes de titanio.Ver el láser de fibra de escritorio →
 Marcador neumático de micropuntos · $1,500–2,800Marcas profundas y económicas en piezas de titanio pesadas y no críticas.Ver el marcador de micropuntos →
Un marcador de micropuntos (un punzón de carburo que perfora filas de puntos) es rápido y económico, pero cada punto produce una pequeña hendidura. Úselo en bridas y soportes, no en áreas críticas para la fatiga. Un láser UV es más útil para la capa superior de titanio anodizado o recubierto.
Para obtener información sobre la configuración de la máquina y el tamaño del campo de trabajo según la pieza, consulte nuestra sobre la máquina de marcado láser de titanio .
¿Qué requisitos exige la UDI en materia de instrumental quirúrgico e implantes de titanio?
Si un dispositivo se usa más de una vez y se reprocesa antes de cada uso, la norma 21 CFR 801.45 de la FDA exige un UDI permanente en el propio dispositivo. Puede ser texto plano, un código de barras legible por máquina o ambos. Los implantes cumplen con sus propias especificaciones y con la norma ASTM F86.
UDI significa Identificación Única de Dispositivo: el identificador que le indica a un hospital exactamente qué dispositivo y lote tiene. La mayoría de los fabricantes de instrumentos de titanio utilizan un código Data Matrix (un pequeño código de barras cuadrado) más una línea de texto sin formato. El texto de la norma se encuentra en 21 CFR 801.45.
- Conozca las cuatro excepciones. Puede omitir el marcado directo si este pudiera perjudicar la seguridad o el rendimiento, o si no es técnicamente factible. Las otras dos excepciones abarcan algunos dispositivos desechables reprocesados y dispositivos ya marcados. Anote el motivo en su archivo de historial de diseño.
- Primero, consulte las especificaciones del implante. La norma ASTM F86 abarca la preparación de la superficie y el marcado de los implantes de titanio. Su objetivo es mejorar la resistencia a la corrosión de las superficies y los marcados del implante. El método de marcado especificado en el implante prevalece sobre la norma F86.
- Decida el orden. La norma F86 permite marcar antes o después del tratamiento de la superficie. Si marca después, evalúe si la zona marcada necesita un nuevo tratamiento.
- No se debe pasivar el titanio según la norma ASTM A967. Esta norma solo se aplica al acero inoxidable. Para la limpieza y desincrustación del titanio, la norma ASTM B600 es la guía.

Los distintos grados de titanio cuentan con normas de implantación: ASTM F67 para titanio puro y ASTM F136 para Ti-6Al-4V ELI (la aleación común de baja pureza). Para conocer el diseño y el tamaño de los símbolos UDI, consulte nuestra guía de marcado de dispositivos médicos UDI.
¿Necesita marcar instrumentos de titanio para UDI? Envíenos una muestra y nosotros marcaremos y clasificaremos el código.
¿Qué requisitos exigen las especificaciones de la industria aeroespacial y de defensa para las piezas de titanio?
MIL-STD-130 requiere un código Data Matrix ECC 200 con celdas de 0,19 a 0,635 mm y un tamaño máximo de 25,4 mm (1 pulgada). Debe cumplir con una certificación, como la ISO/IEC TR 29158 DPM grado 2.0 o las normas AS9132. El responsable del diseño de la pieza decide la ubicación.
Requisito | Lo que dice | Fuente |
|---|---|---|
Tipo de código | Solo Data Matrix ECC 200 | MIL-STD-130N |
Tamaño de la célula | 0,19–0,635 mm (0,0075–0,025 pulg.); símbolo hasta 25,4 mm | MIL-STD-130N |
control de calidad | ISO/IEC 15415 grado 3.0, o ISO/IEC TR 29158 grado 2.0, o AS9132 | MIL-STD-130N |
Ubicación | Establecido por la empresa que diseña la pieza | SAE AS9132 |
Métodos restringidos | Listado en AS478 y en el dibujo | SAE AS478 |
La norma MIL-STD-130 también enumera métodos de marcado. Describe la decoloración por láser como un proceso que funciona "sin la eliminación de metal asociada". El grabado láser "generalmente se limita a una profundidad máxima de 0,001 pulgadas" (0,025 mm). Por eso, la mayoría de los códigos Data Matrix en titanio aeroespacial se recocen, no se graban.

Para el marcado por micropuntos, láser y electroquímico según la norma aeroespacial, consulte nuestra guía de cumplimiento AS9132. Para saber cómo los verificadores evalúan un código Data Matrix, consulte legible frente a verificable.
¿Necesitas que te clasifiquemos el código Data Matrix de tu titanio? Envíanos el dibujo y las especificaciones que debes cumplir.
¿Dónde debe ir la marca en una pieza de titanio que soporta carga?
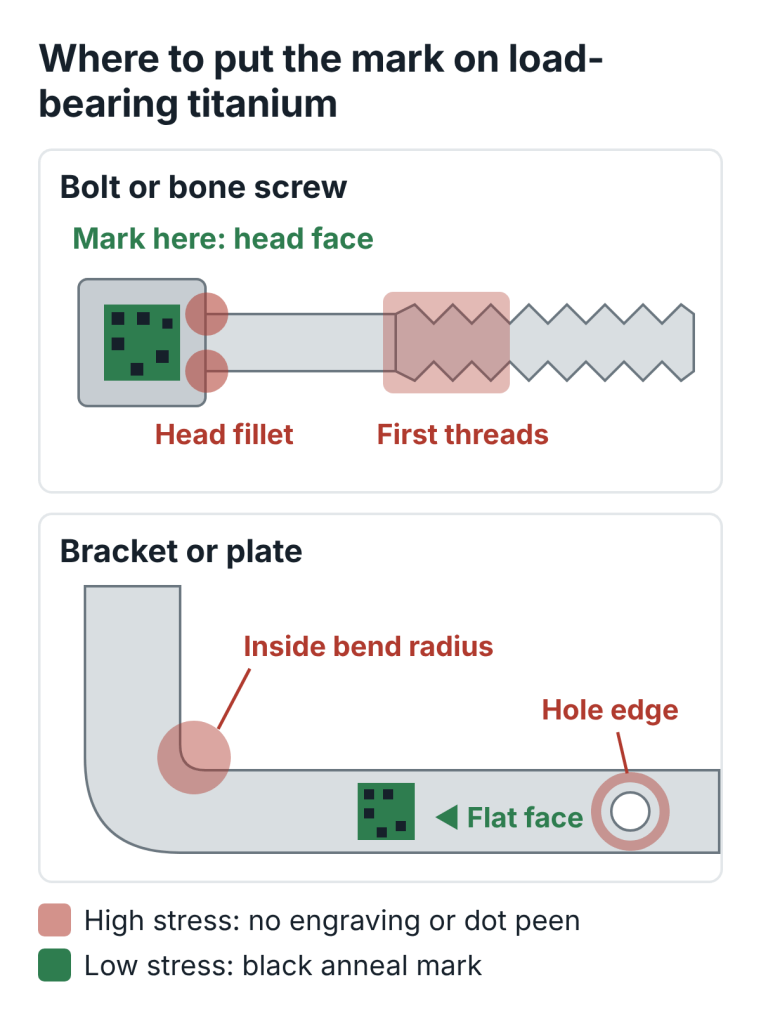
Colóquelo en una zona de baja tensión, lejos de cuellos, raíces de roscas y radios de curvatura. En las piezas que soportan carga, utilice una marca que no elimine metal. En una prueba de Ti-6Al-4V, una pieza marcada con láser duró 99 745 ciclos de carga, frente a los 315 789 de una sin marcar.
La fatiga se refiere a las grietas que crecen tras numerosos ciclos de carga, incluso por debajo de la resistencia nominal de la pieza. Una ranura grabada o un punto remachado es un concentrador de tensión: una pequeña muesca donde la grieta tiende a comenzar.
Prueba de laboratorio
Piezas de fijador externo de Ti-6Al-4V. Los autores lo califican como un estudio limitado (un par) y advierten que "el posicionamiento del marcado láser es sumamente crítico".
315.789 ciclos sin marcar frente a 99.745 marcados
Clínico
295 vástagos de cadera de titanio con marcas grabadas en el cuello. Todas las fracturas fueron fracturas por fatiga relacionadas con el grabado.
El 5,4% de los cuellos se rompieron
fluidos corporales
En fluidos corporales simulados, el tratamiento láser acortó la vida útil frente a la fatiga por corrosión del titanio comercialmente puro y del Ti-6Al-4V.
Vida útil aproximadamente un 20% más corta
La solución es sencilla: cambiar la marca. Pídele al responsable del diseño una superficie plana o de baja tensión y márcala allí con un material recocido negro.
¿Qué marcas de titanio sobreviven a la pasivación, el autoclave y el granallado?
El grabado profundo resiste el granallado. Las marcas negras recocidas son la opción habitual de UDI, pero la información pública sobre las marcas de titanio tras la esterilización en autoclave es escasa. Las marcas de color se desvanecen primero. Por lo tanto, pruebe su propia pieza: márquela, realice sus pasos reales de limpieza y esterilización, y luego vuelva a evaluar el código Data Matrix.
Marca | Voladura | Limpieza química | Esterilización por vapor |
|---|---|---|---|
Recocido negro | ✗ Se retira con la superficie | ~ Pruébalosin datos de Ti | Más de 500 ciclos enel proveedor de |
Escarcha blanca | ✗ Eliminado | ~ Pruébalo | ~ Pruébalo |
Óxido de color | ✗ Eliminado | ✗ Se desvanece el primerproveedor | ✗ No apto para UDI |
Grabado profundo | ✓ Estancias | ✓ Estancias | ✓ Permanece (fatiga del reloj) |
La única cifra de esterilización que encontramos corresponde al acero inoxidable, no al titanio. Un estudio de un proveedor de láseres reveló que los códigos UDI de alto contraste resistieron al menos 500 ciclos de esterilización y limpieza. Los resultados sobre la corrosión en titanio también son contradictorios: un estudio halló una menor resistencia a la corrosión tras el tratamiento láser, mientras que otro determinó que la superficie marcada era más estable.
La esterilización con vapor generalmente implica 121 °C (250 °F) durante 30 minutos o 132 °C (270 °F) durante 4 minutos, según las directrices de los CDC.
- 1
Marca
Marque una muestra de su pieza real con la máquina de producción y la configuración.
- 2
Ejecuta tu proceso real
Chorro abrasivo, limpieza, pasivación o esterilización, con el número de ciclos que necesite.
- 3
Calificación antes y después
Utilice un verificador ISO/IEC TR 29158. Guarde el informe en su archivo de validación.

¿Quieres una prueba por tu cuenta? Envía a HeatSign una muestra de la pieza y los pasos que seguiste para el procesamiento posterior.
¿Qué otras preguntas suelen hacer los compradores sobre el marcado láser del titanio?
¿Es posible marcar el titanio con láser sin debilitarlo?
Sí, siempre que la marca no elimine metal y se encuentre en una zona de baja tensión. Una marca recocida negra solo genera una fina capa de óxido. El grabado y las marcas por micropuntos pueden provocar grietas por fatiga, por lo que HeatSign recomienda utilizarlos únicamente en zonas no críticas.
¿Afecta el marcado láser al titanio en su resistencia a la corrosión?
Sí, es posible. Un estudio halló una menor resistencia a la corrosión en fluido corporal simulado tras el tratamiento láser, mientras que otro determinó que la superficie marcada era más estable. Dado que los resultados varían, aplique su tratamiento superficial habitual después del marcado y verifique la pieza.
¿Qué colores puede producir un láser sobre titanio?
Dorado, azul, azul claro, rosa y violeta, aproximadamente en ese orden a medida que la capa de óxido se vuelve más gruesa. Un láser MOPA controla la capa mediante la velocidad, la potencia y la duración del pulso. Las marcas de color se ven bien, pero se desvanecen rápidamente, por lo que no deben usarse para marcas UDI.
¿No está seguro de qué marca necesita su pieza de titanio?
Los dos errores más frecuentes son: grabar profundamente un número de serie en el cuello de la boquilla o en la base de la rosca, y usar una marca de color como único identificador único de unidad (UDI). Ambos parecen correctos al principio, pero fallan más adelante.
Envíe a HeatSign su dibujo, el tipo de material y los pasos del proceso posterior. Marcaremos muestras en la máquina correspondiente y analizaremos el código Data Matrix antes de su compra.
Fuentes
- eCFR de EE. UU., 21 CFR 801.45: dispositivos que deben estar marcados directamente
- ASTM F86, Preparación de superficies y marcado de implantes quirúrgicos metálicos; ASTM A967, B600, F67 y F136 (páginas de alcance)
- MIL-STD-130N, Marcado de identificación de propiedad militar estadounidense
- SAE AS9132 y AS478 (páginas de alcance)
- Ogrodnik et al., Marcado láser y fatiga de piezas de fijación de Ti6Al4V, Journal of Medical Engineering
- Merini et al., Fracturas de cuello en vástagos de cadera de titanio grabados con láser, Ortopedia y Traumatología: Cirugía e Investigación
- Gil et al., Tratamiento láser y fatiga por corrosión del titanio, Journal of Materials Science: Materials in Medicine
- Kosec et al., superficies de titanio marcadas con láser, Recubrimientos
- Guía de esterilización por vapor de los CDC de EE. UU






