


Para elegir una grabadora láser para acero inoxidable, tenga en cuenta la durabilidad de la marca, no la potencia. Un láser de fibra de 20 a 30 W es adecuado para piezas que se envían tal cual. Un láser de fibra MOPA es ideal para piezas sanitarias y médicas. El grabado profundo o el marcado por micropuntos son adecuados para piezas granalladas, pintadas o tratadas térmicamente.
Ir a: Tabla de selección Máquinas y precios ¿Se oxidará? Diodo vs fibra
Un taller marca con láser los números de pieza en acero inoxidable 316 y envía el lote a pasivar (un baño ácido que ayuda a reformar la película protectora del acero). Las piezas regresan con las marcas borradas o con óxido en las zonas marcadas. Los foros de acabado de metales están repletos de quejas similares.
Así pues, la marca (el texto, el número de serie o el logotipo en la pieza) y las condiciones a las que debe resistir determinan la máquina. Un láser de fibra MOPA puede ajustar la duración de su pulso. El grabado por micropuntos utiliza un punzón de carburo que perfora filas de pequeñas hendiduras. En HeatSign, vendemos los cuatro tipos, así que también podemos indicarle cuál descartar. A continuación: una tabla de selección, precios, riesgos de corrosión y las capacidades y limitaciones de un diodo de 500 dólares.
¿Qué máquina de marcado se adapta mejor a su pieza de acero inoxidable?
Seleccione la máquina adecuada para la pieza y el proceso posterior al marcado. Un marcador láser de fibra de 20 a 30 W es ideal para placas de identificación y piezas mecanizadas que se envían tal cual. El sistema MOPA es adecuado para piezas sanitarias y médicas. El grabado profundo o el marcado por micropuntos son apropiados para piezas que se someten a granallado, pintura o tratamiento térmico. Las unidades portátiles son adecuadas para tuberías y tanques.
La misma máquina puede funcionar correctamente en una pieza y mal en otra. Un marcador láser de fibra de 30 W es la herramienta adecuada para una placa de identificación de acero inoxidable 304. Sin embargo, no es la herramienta apropiada para un cuerpo de válvula que se someterá a granallado la próxima semana. Encuentre su pieza en la columna de la izquierda.
Tu parte | Lo que la marca debe sobrevivir | Máquina | Precio (USD) |
|---|---|---|---|
Cuerpos de válvulas, accesorios, bridas (304, 316, CF8M fundición 316) | Decapado (desincrustación ácida), pasivación, pintura, prueba de presión | Marcado por micropuntos en el borde de una brida o en un saliente de marcado (una almohadilla elevada para marcas); láser de fibra de sobremesa para códigos Data Matrix en pequeños accesorios mecanizados | Estampado por puntos: 1500–2850 $ (estampado rotativo: 3000–5000 $); estampado en fibra: 1950–5000 $ |
Tubería y tubo | Pasivación, manipulación; las longitudes largas permanecen donde están | Láser de fibra portátil o láser de micropuntos de mano; tubo corto: láser de fibra de sobremesa con eje giratorio (hace girar piezas redondas) | Escáner de fibra portátil: entre 1950 y 3800 dólares; escáner de micropuntos portátil: entre 1600 y 2850 dólares |
Tanques y recipientes a presión (ya ensamblados) | Pintura exterior; lavado interior in situ (CIP) | Marque la pared exterior o una placa identificativa, nunca el lateral del producto: micropuntos si está pintado, láser de fibra portátil si se deja sin pintar | Impresoras de micropuntos: entre 1600 y 2850 dólares; impresoras de fibra óptica portátiles: entre 1950 y 3800 dólares |
Placas de identificación y etiquetas (hoja 304, 0,5–1,5 mm) | Al aire libre, fluctuaciones de temperatura | Láser de fibra de sobremesa, 20–30 W (marca de recocido negra); MOPA para un negro más oscuro o color | Fibra entre 1.950 y 5.000 dólares; MOPA $3,500–6,000 |
Equipo para alimentos y bebidas (316, lavable) | Limpieza cáustica y ácida, CIP | Marcar las áreas sin contacto o una placa; en una superficie de contacto, solo una marca de recocido MOPA a baja temperatura más pasivación | MOPA $3,500–6,000 |
Instrumentos quirúrgicos y médicos reutilizables (420, 17-4 PH, 316L) | Autoclave (esterilización por vapor), limpieza con pH alto, pasivación | MOPA con pasivación coincidente; modelo cerrado (Clase 1) donde los láseres abiertos están prohibidos; prueba 17-4 PH primero | MOPA $3,500–6,000; adjunto $3,500–7,000 |
Piezas mecanizadas que se envían tal cual están | Manipulación, lavado | Láser de fibra de sobremesa, 20–30 W | $1,950–5,000 |
Piezas granalladas o con chorro de arena después del marcado | Granallado con arena o microesferas de vidrio | Grabado profundo, 0,1 mm (0,004 pulg.) o más, o microperforación; ampliación de celdas Data Matrix | Grabado profundo: entre 2900 y 3900 dólares; punzonado: entre 1500 y 2850 dólares |
Piezas tratadas térmicamente después del marcado; moldes y logotipos en relieve | Templado o soldadura fuerte por encima de 200 °C (392 °F); pulido | Grabado profundo o punzonado; sin marca de recocido | Grabado profundo: entre 2900 y 3900 dólares; punzonado: entre 1500 y 2850 dólares |
Tres reglas se encuentran debajo de cada fila
- ¿Aplicación de chorro abrasivo, pintura gruesa o calor superior a 200 °C después del marcado? No se fíe de la marca de recocido, la marca negra que produce el láser al calentar la superficie. Los propios fabricantes de láseres muestran que estas marcas se desvanecen por encima de los 200 °C.
- Paredes de presión y superficies en contacto con alimentos: verifique dónde se permite marcar según la normativa. Para válvulas y bridas, la norma de marcado industrial (MSS SP-25, sección 2.2) exige sellos de fondo redondeado y baja tensión en las paredes de presión, pero exime de esta norma los bordes de las bridas y los salientes de marcado. Nuestra de requisitos de marcado MSS SP-25 detalla todos los campos.
- Códigos Data Matrix sujetos a auditoría: estos pequeños códigos de barras cuadrados, similares a los códigos QR, se clasifican de la A a la F según su identificación directa de las piezas (ISO/IEC 29158). El simple hecho de que "mi teléfono lo escanee" no es suficiente para aprobar.
Dos filas tienen sus propias guías. El marcado de tuberías y tubos abarca los números de colada en barras largas, y nuestra guía para la máquina de grabado de placas de identificación compara los procesos de las placas.
¿Alguna pieza que no esté en la tabla?
Envíanos una foto y cuéntanos el resultado final después del marcado.

¿Qué máquinas de marcado de acero inoxidable figuran en la lista de finalistas y cuál es su precio?
En HeatSign, la mayoría de los trabajos en acero inoxidable se realizan en uno de estos cinco tipos de máquinas. Marcadora láser de fibra de escritorio: $1,950–5,000. Láser de fibra MOPA: $3,500–6,000. Láser de grabado profundo: $2,900–3,900. Láser de fibra portátil: $1,950–3,800. Marcadora por micropuntos: $1,500–2,850. Elija según la pieza, no según la potencia.
Cada gama abarca potencia y opciones. Las máquinas estándar se envían en 5 a 7 días hábiles; las personalizadas tardan más.
 Máquina de marcado láser de fibra de escritorio, 20–50 W$1,950–5,000Ideal para: placas de identificación, piezas mecanizadas, números de serie y códigos Data Matrix en piezas que se envían tal cualÁrea de marcado 110 × 110 mm a 300 × 300 mmVer la máquina de marcado láser de fibra de escritorio →
 Máquina de marcado láser de fibra MOPA, 30/60/100 W$3,500–6,000Ideal para: marcas de recocido más oscuras con menos calor, logotipos de color, piezas sanitarias y médicasMOPA (amplificador de potencia de oscilador maestro): ancho de pulso ajustable de 2 a 350 nsVer la grabadora láser MOPA →
 Grabadora láser de grabado profundo, 35/60 W$2,900–3,900Ideal para: moldes, logotipos profundos, marcas que deben sobrevivir al granalladoEnergía de pulso de 1.5 mJ; Eje Z motorizado que se reenfoca a medida que el corte se hace más profundoVer el grabador láser profundo para metal →
 Marcador láser de fibra portátil, 30/50 W$1950–3800Ideal para: tuberías, tanques y marcos demasiado grandes para un bancoCabezal de marcado de 1,5 kg (3,3 lb), pantalla táctil de 7 pulgadas, opción de bateríaVer el marcador láser de fibra portátil →
 Marcador de micropuntos de mano$1600–2850Ideal para: piezas que se pintan, se granallan o se pasivanSin línea de aire; enchufable o con batería; marca acero de hasta 60 HRC de durezaVer el marcador de micropuntos de mano →
La máquina MOPA de HeatSign es la ideal para piezas sanitarias y médicas. No la uses si tus piezas se someten a chorro abrasivo después del marcado: su color negro más oscuro sigue siendo una marca superficial, y el chorro abrasivo la elimina.
Otras tres máquinas cubren casos especiales
- Grabadora láser de clase 1 con carcasa cerrada (3500-7000 $): el haz permanece dentro de una carcasa cerrada. Ideal para plantas cuyo equipo de EHS (medio ambiente, salud y seguridad) rechaza los láseres abiertos de clase 4, la categoría de mayor riesgo. Consúltenos qué fuentes láser son compatibles.
- Máquina neumática de marcado por micropuntos (entre 1.500 y 2.800 dólares): funciona con aire comprimido del taller y marca a mayor profundidad por pasada que los modelos eléctricos.
- Marcador rotatorio de micropuntos (entre 3.000 y 5.000 dólares): marca todo el contorno de bridas, anillos y ejes.
Cada máquina de marcado láser HeatSign se somete a un periodo de prueba de 48 a 72 horas antes de su envío y se notifica a la FDA CDRH, la oficina que supervisa los productos láser. Incluye una garantía de 1 año y soporte remoto sin fecha de vencimiento.
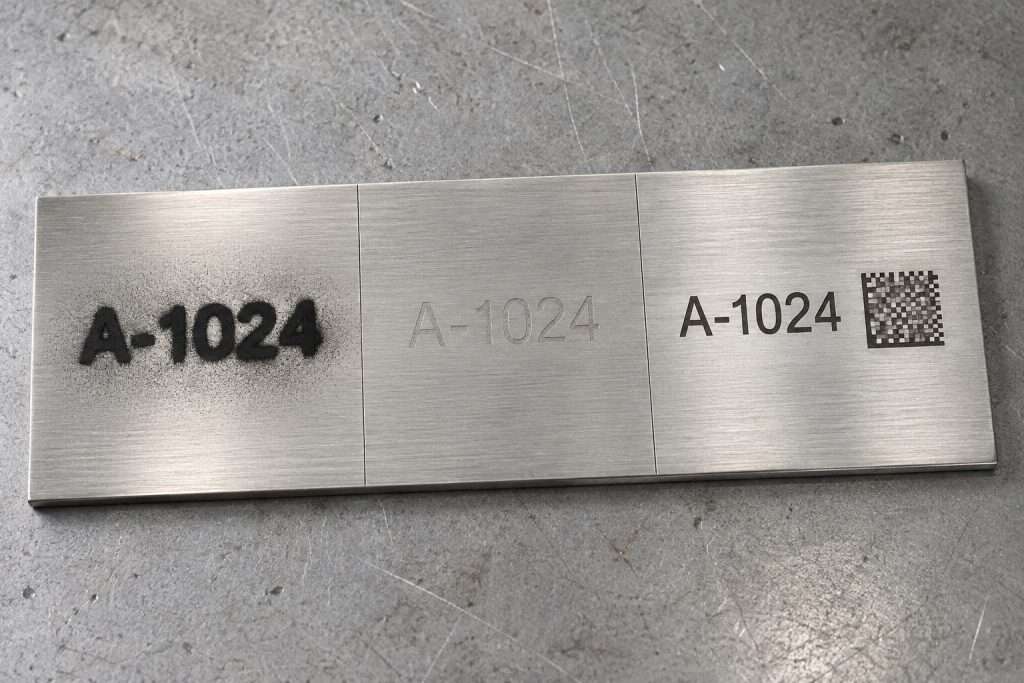
Marca negra, grabado blanco, grabado profundo o punzonado: ¿cuál sobrevive a su proceso?
Una marca de recocido permanece lisa, pero su color se encuentra en una película de óxido de menos de un micrón de espesor, por lo que el granallado o el calor por encima de unos 200 °C la borran. Un grabado blanco es superficial. El grabado profundo, más profundo que los cortes producidos por el granallado, resiste el granallado, y las marcas de micropuntos resisten la pintura, el granallado y el ácido.
Aquí están las cuatro marcas una al lado de la otra. Para cada una, haz una sola pregunta: ¿qué le sucede en el siguiente proceso?

marca de recocido negra
- Profundidad: no se extrajo ningún metal.
- Tras la explosión: desaparecido
- Después de la pasivación: puede desvanecerse; haga una prueba primero.
- Máquina: láser de fibra o MOPA de sobremesa

Grabado blanco
- Profundidad: superficial; en nuestra experiencia, una sola pasada elimina aproximadamente 0,01–0,02 mm.
- Después de la explosión: una explosión de luz puede borrarlo.
- Después de la pasivación: es necesario, porque el metal fresco está expuesto.
- Máquina: láser de fibra de sobremesa

Grabado profundo
- Profundidad: 0,1 mm (0,004 pulgadas) o más, en varias pasadas.
- Tras la explosión: sobrevive si la herida es más profunda que los cortes de la explosión.
- Después de la pasivación: lo necesita
- Máquina: Láser de fibra de 50 W o modelo de grabado profundo.

Micropercusión por puntos
- Profundidad: aproximadamente 0,5 mm con un marcador neumático (se muestra 0,4 mm).
- Tras la explosión: sobrevive
- Después de la pasivación: el ácido no elimina la abolladura.
- Máquina: rotulador de punta fina; mantener alejado de superficies en contacto con alimentos.
La marca de recocido es la más buscada por los compradores y la que con mayor frecuencia se pierde. No se elimina metal, por lo que la superficie permanece lisa. Por este motivo, los proveedores de láser la recomiendan para piezas sanitarias y sometidas a condiciones críticas de fatiga.
Esa fina capa es también su punto débil. Un chorro abrasivo o un tratamiento térmico la eliminan. Para el granallado y la pintura, la profundidad es crucial: la marca debe ser más profunda que la superficie eliminada por el chorro abrasivo más la superficie que rellena el recubrimiento. Nuestra guía para el marcado láser que conserva su legibilidad tras la pintura explica estos aspectos.
La profundidad también tiene un límite. En piezas críticas, la norma de marcado de la Marina de los EE. UU. (MIL-STD-792F) limita las marcas de micropuntos a 0,004 pulgadas (0,10 mm) y las marcas láser a 0,005 pulgadas (0,13 mm), y cada máquina láser debe estar certificada. Más profundidad no siempre significa mejor calidad.
El marcado por micropuntos es sencillo en acero inoxidable de la serie 300. La chapa de acero inoxidable 304 tiene una dureza máxima de 92 HRB (ASTM A240), mucho menor que el límite de 60 HRC de un marcador de micropuntos. HRB y HRC son escalas de dureza; un número mayor indica un acero más duro. En acero inoxidable, los marcadores neumáticos de micropuntos de HeatSign alcanzan una profundidad de aproximadamente 0,5 mm; la tarjeta de micropuntos de arriba muestra caracteres de aproximadamente 0,4 mm de profundidad.
¿Una marca láser hará que el acero inoxidable se oxide?
Sí, es posible. Una marca láser altera la película rica en cromo que protege el acero inoxidable, y un calor excesivo deja una zona pobre en cromo que se oxida o se decolora durante la pasivación. En un estudio publicado, el uso de temperaturas bajas, junto con un proceso de pasivación adecuado, permitió que las marcas fueran legibles durante al menos 500 ciclos de esterilización y limpieza.
En una publicación de un foro sobre acabado de metales se describe lo que suele ocurrir con las marcas láser tras la pasivación: «La oscuridad... se desvanece o desaparece... Aparece óxido en las marcas». La causa reside en una capa invisible.
El acero inoxidable resiste la corrosión porque el cromo forma una fina capa de óxido autorreparable en la superficie, denominada película pasiva. Cada marca láser modifica esa película. Lo importante es la cantidad de calor aplicada y las acciones posteriores.

Marca | Lo que le hace a la película pasiva | Riesgo de oxidación | ¿Qué hacer? |
|---|---|---|---|
Marca de recocido | El calor genera un óxido de color más grueso; a mayor calor, menor resistencia a la corrosión | Decoloración o manchas de óxido después de la pasivación | Calor mínimo que aún proporciona contraste; pasivación cítrica; prueba |
Grabado blanco o grabado profundo | Elimina el metal, expone el acero nuevo y hace que la superficie sea mucho más rugosa | El acero nuevo y sin tratar se corroe si se deja tal cual | Pasivar siempre después de marcar |
Micropercusión por puntos | Abolladuras por frío; sin calor, sin eliminación de metal | No hay daños por calor, pero la abolladura es una pequeña grieta | Mantener alejado de superficies de contacto que se puedan limpiar; pasivar como de costumbre |
Tres números en marcas láser y óxido
Aproximadamente el 15%
Menos cromo en las marcas negras de 17-4 PH que no superaron la prueba de pasivación, en comparación con las marcas que la superaron (Laser Focus World).
0,35 V → 0,75 V
Potencial de corrosión por picaduras del acero inoxidable 316L en una solución salina al 0,9 %, sin tratamiento y después del marcado con láser de fibra sintonizado, según un estudio de laboratorio (Materials Journal). Un valor más alto indica mayor resistencia a la corrosión por picaduras, que son los pequeños orificios profundos que puede sufrir el acero inoxidable.
Más de 500 ciclos
Las marcas UDI grabadas con láser en los instrumentos quirúrgicos se mantuvieron legibles después de al menos 500 ciclos de esterilización y limpieza, con una pasivación que coincidía con la marca.
El valor intermedio indica que la configuración es más importante que el tipo de láser. En ese estudio, un láser de fibra de nanosegundos de 70 W (pulsos de milmillonésimas de segundo), operado a 7 W, 450 mm/s y 50 kHz, dejó el acero inoxidable 316L más resistente a la corrosión por picaduras que el acero sin recubrimiento.
La superficie también se volvió más de 100 veces más rugosa, y los autores advierten que una configuración deficiente "puede provocar corrosión de forma involuntaria"
Un estudio revisado por pares publicado en Applied Optics añade la otra mitad: aumentar el aporte de calor es "el parámetro más crucial" para determinar cuánto reduce una marca láser la resistencia a la corrosión del acero inoxidable.
¿Cómo conservan los instrumentos médicos la marca UDI durante el reprocesamiento?
Las normas estadounidenses exigen un UDI (Identificación Única del Dispositivo: el identificador del dispositivo en texto plano, un código Data Matrix o ambos) permanente en los dispositivos reutilizables que se reprocesan entre usos (21 CFR 801.45). La FDA deja la elección del método de marcado al fabricante del dispositivo. La marca debe ser permanente durante toda la vida útil del dispositivo.
Es más difícil de lo que parece. Ingenieros de un importante fabricante de dispositivos ortopédicos explicaron en una conferencia de la ASM que la marca láser "es un lugar común donde se produce corrosión" en los instrumentos quirúrgicos.
Lo que reveló el estudio de 500 ciclos
Se utilizó un agente de limpieza con un pH de 14. Sus autores afirman que solo la pasivación, «desarrollada para adaptarse con precisión al proceso de marcado», protege la marca a largo plazo. El uso de un láser de pulsos ultracortos no permite omitir este paso.
Plan para instrumentos de pH 420 y 17-4
Utilice una marca MOPA de baja temperatura, una receta de pasivación adecuada y realice pruebas de muestra antes de dar su aprobación final.
¿Dónde se pueden marcar los utensilios de cocina sin infringir las normas sanitarias?
Coloque marcas en las áreas que no estén en contacto directo con los alimentos o en una placa de identificación aparte. El Código Alimentario de la FDA (sección 4-202.11) exige que las superficies de contacto con alimentos de uso múltiple sean lisas. Deben estar libres de roturas, juntas abiertas, grietas, astillas, inclusiones, poros y otras imperfecciones similares. Una hendidura o un surco grabado son ejemplos de este tipo de imperfecciones.
El Código Alimentario abarca los equipos para venta minorista y servicios de alimentos. Los equipos de procesamiento generalmente cumplen con las normas 3-A, NSF o EHEDG, y no pudimos encontrar ninguna cláusula publicada en ellas sobre el marcado de las superficies de contacto.
Si es necesario marcar una superficie de contacto, utilice una marca de recocido negro a baja temperatura con pasivación. Consulte con su auditor 3-A o NSF antes de comenzar.
¿No sabes dónde colocar la marca en tu pieza? Envía a HeatSign una foto de la pieza e indícale dónde quieres que aparezca la marca.
¿Debe marcarse el acero inoxidable antes o después de la pasivación?
Primero, marque, luego aplique la pasivación y, a continuación, realice una prueba de verificación, como una con sulfato de cobre o alta humedad. Si la marca negra se desvanece, reduzca la temperatura o cambie de ácido nítrico a ácido cítrico. Retoque las piezas marcadas después del montaje con gel de pasivación y mantenga el gel húmedo.
La norma habitual de pasivación (ASTM A967) permite el uso de ácido nítrico, ácido cítrico o tratamientos electroquímicos. También incluye pruebas rápidas para confirmar el resultado, como inmersión en agua, alta humedad, niebla salina y sulfato de cobre. La limpieza y desincrustación previas se realizan conforme a la norma complementaria (ASTM A380).

Paso 1
Seleccione el tipo de marca
Que haces
Seleccione recocido, grabado, grabado profundo o punzonado de la tabla de selección.
Lo que revisas
¿La pieza estará expuesta a chorro de arena, pintura o temperaturas superiores a 200 °C?
Paso 2
Marca
Que haces
Utilice el calor más bajo que proporcione contraste; en un MOPA, pruebe con pulsos más cortos.
Lo que revisas
Grado de contraste y Data Matrix antes del baño ácido.
Paso 3
Pasivar y verificar
Que haces
Baño de óxido nítrico o cítrico, seguido de una prueba de verificación.
Lo que revisas
¿La marca sigue oscura? ¿Hay algún tono rosado cobrizo u óxido en la marca?
La prueba del sulfato de cobre se torna rosa donde queda hierro libre en la superficie. Una marca rosa indica que no se formó la película pasiva en esa zona.
Cuando la mancha negra se lave
- Reduzca el aporte de calor. Disminuya la potencia, aumente la velocidad o acorte el pulso. En las pruebas publicadas por Laser Focus World, los resultados negativos se debieron a un bajo contenido de cromo.
- Pruebe con ácido cítrico. El mismo artículo concluyó que el ácido cítrico es "menos agresivo para la marca". El ácido nítrico acortó la vida útil de la marca en la limpieza con autoclave.
- Pruebe primero con grados duros. En el caso del 17-4 PH, un ingeniero del foro escribió: «A veces, la marca láser se borra y, al añadir sulfato de cobre, se forma un tono rosado». El artículo indica que las piezas de la serie 300 se marcan bien con un láser de fibra de nanosegundos. Los grados como el 17-4 PH pueden requerir un láser UV o de picosegundos, con pulsos aproximadamente mil veces más cortos.
Algunos acabadores defienden la postura contraria: primero el acabado, después el marcado. Como dijo uno de ellos: «El marcado láser se realiza después del acabado superficial». Esto funciona cuando la marca nunca vuelve a entrar en contacto con ácido, por ejemplo, en piezas marcadas como último paso antes del envío.
Tras el montaje, es necesario realizar un retoque localizado. En un comentario del mismo foro se advierte sobre el gel: «Cuando el gel se seca sobre la superficie, el hierro que ha eliminado vuelve a depositarse en ella». Esto puede provocar que el gel no supere la prueba de niebla salina, por lo que conviene mantenerlo húmedo durante todo el tiempo de contacto.
¿Quieres probarlo antes de comprarlo?
Envíanos algunas piezas a HeatSign e indícanos tu método de pasivación. Las marcamos para que puedas procesarlas en tu propia línea de producción.
¿Cuánta potencia láser y durante cuánto tiempo se necesita para un grabado profundo en acero inoxidable?
Un marcador láser de fibra de 20 a 30 W sirve para marcar superficies y para el recocido. Para marcas que deben resistir el granallado, se recomienda una potencia de 50 W o superior. A 100 W, se desprenden entre 0,05 y 0,11 mm³ de acero por segundo, por lo que un logotipo de 20 × 10 mm y 0,1 mm de profundidad tarda aproximadamente entre 3 y 7 minutos.
La potencia media no es lo que determina la profundidad. Lo que importa es la energía del pulso: cuánta energía transporta cada pulso láser. Según nuestra experiencia, una sola pasada de un láser de fibra estándar elimina solo entre 0,01 y 0,02 mm, por lo que la profundidad se consigue repitiendo las pasadas.

Tiempo de grabado: nuestra estimación
Tiempo = volumen ÷ tasa de eliminación
- Volumen: 20 mm × 10 mm × 0,1 mm = 20 mm³ (un logotipo de 0,8 × 0,4 pulgadas, 0,004 pulgadas de profundidad)
- Tasa de remoción en acero a 100 W: 0,05–0,11 mm³/s con una lente de 254 mm (pruebas publicadas por un fabricante de láser); 0,04–0,09 mm³/s con una lente de 420 mm.
- Tiempo: 20 ÷ 0,11 ≈ 180 s (3 min) a 20 ÷ 0,05 = 400 s (aproximadamente 7 min)
Esta es una estimación basada en datos publicados, no una prueba realizada por usted. Un objetivo más grande (con un campo de visión más amplio) elimina menos luz por segundo.
Fuerza | Qué efecto tiene sobre el acero inoxidable | Trabajos típicos |
|---|---|---|
20 W | Marcas de recocido, grabado blanco, números de serie, códigos Data Matrix | Placas de identificación, piezas pequeñas mecanizadas |
30 vatios | Las mismas marcas, más rápido; grabado ligero | Trabajos de taller mixtos, logotipos |
50 W | Marcas profundas en menos pases | Piezas que se someten a chorro de arena después del marcado |
Modelo de grabado profundo, 35 o 60 W | Pulsos de 1,5 mJ; logotipos profundos y relieve 2,5D (imágenes en relieve con apariencia 3D) | Moldes, troqueles, marcado profundo |
La grabadora de HeatSign proporciona 1,5 mJ por pulso; las fuentes de fibra estándar de 30 W suelen alcanzar un máximo de 0,6–0,8 mJ. En latón (no en acero inoxidable), el modelo de 35 W graba una moneda de 30 mm a 0,5 mm de profundidad en unos 15–25 minutos, y el modelo de 60 W funciona un 30 % más rápido. Mida el tiempo de grabado en una muestra de acero inoxidable antes de planificar los tiempos de ciclo.
El trabajo de campo ofrece sus propias cifras. En una empresa cliente que fabrica racores cortos para tuberías, un láser de fibra portátil de 60 W alcanzó aproximadamente 0,1 mm en acero inoxidable, frente a unos 0,2 mm en acero al carbono. Para conocer la relación velocidad-profundidad, consulte nuestra guía de láseres de fibra de 20 W , 30 W y 50 W.
¿Puede un diodo de 500 dólares o un láser de fibra para aficionados de 2500 dólares realizar el mismo trabajo?
No, no en piezas de producción. Un diodo azul marca el acero inoxidable desnudo solo con un recubrimiento en aerosol, ya que su haz constante ofrece una densidad de potencia miles de veces menor que la de un láser de fibra pulsado. Las máquinas de fibra para aficionados marcan bien, pero son láseres de Clase 4, y la duración de la batería de un fabricante es de 5 horas.
La explicación habitual, que afirma que la luz azul se absorbe peor en el acero, es errónea. Los metales generalmente absorben mejor la luz azul que la infrarroja. El cobre, por ejemplo, absorbe aproximadamente un 65 % a 450 nm, frente a un 5 % a 1064 nm. La diferencia real radica en la densidad de potencia: cuánta potencia incide sobre cada milímetro cuadrado.
Densidad de potencia: estimación del orden de magnitud, dos máquinas diferentes
- Diodo azul de 20 W: luz constante en un punto de aproximadamente 0,08 × 0,1 mm → aproximadamente 2500 W/mm²
- Láser de fibra MOPA de 20 W: pulsos de nanosegundos con potencia pico (potencia durante cada pulso) de hasta aproximadamente 10 kW, en un punto cercano a 0,03 × 0,03 mm → aproximadamente 11.000.000 W/mm²
- Relación: aproximadamente 4.000 veces
Nuestra estimación se basa en tamaños de manchas publicados y en un estudio MOPA publicado, no en una medición de laboratorio.
Esa diferencia es la razón por la que un diodo necesita recubrimiento en aerosol. El recubrimiento se adhiere al acero, no altera el acero en sí. El ciclo de trabajo, es decir, cuánto tiempo puede funcionar una máquina antes de necesitar un descanso, es otro límite para las máquinas de uso doméstico.
Nivel y ejemplos | Precio indicado (USD) | Sobre acero inoxidable desnudo | Límites |
|---|---|---|---|
Diodo azul, 5–40 W (AlgoLaser, Creality Falcon, serie xTool D) | Menos de 700 dólares; un modelo de 20 W tiene un precio de 629 dólares | Logotipos y texto con un spray de marcado; marcas tenues tras pasadas lentas | El pulverizador añade una capa protectora; lento; sin control de grado Data Matrix; abierto Clase 4 |
Infrarrojos de baja potencia, 2–5 W (xTool F2, LaserPecker LP4) | Aproximadamente entre 1.000 y 1.500 dólares | Ligeras marcas en objetos pequeños; campo F2 115 × 115 mm | xTool afirma que la F2 “puede grabar, pero no cortar metal” |
Fibra óptica de consumo y MOPA, 20–60 W (xTool F1 Ultra, ComMarker B6, Gweike G2, OMTech, Monport) | Entre 2.000 y 5.300 dólares | Marcas de recocido, grabado superficial, color con MOPA; profundidad máxima nominal 0,04–0,1 mm | Clase 4 (las tapas pueden abrirse mientras el láser está en funcionamiento); sin PLC ni E/S (señales de control de fábrica); manual de Monport: funcionar como máximo 5 h, luego descansar al menos 30 min |
Fibra industrial y MOPA, directamente de fábrica (HeatSign de sobremesa, MOPA, encapsulado, portátil) | $1,950–7,000 | Marcas de recocido, grabado blanco, grabado profundo, códigos Data Matrix, números de serie de Excel, eje rotatorio | Coincide con el nivel 3 en precio, por lo que conviene comparar la marca y el modelo de origen, la potencia medida y el historial de rodaje |
Marcador de micropuntos (HeatSign manual, neumático, rotativo) | $1.500–2.850; rotativo $3.000–5.000 | Abolladuras que resisten pintura, granallado y ácido de pasivación; códigos Data Matrix de puntos redondos | Los modelos neumáticos son ruidosos y necesitan aire comprimido; las abolladuras no deben producirse en superficies en contacto con alimentos |
Seleccione una de las dos últimas filas si se aplica alguna de estas condiciones: sus números de serie o códigos Data Matrix deben pasar una auditoría de calidad, la máquina funciona 8 horas o más al día, o su equipo de EHS (Equipo de Seguridad, Salud y Medio Ambiente) audita el láser. Las dos primeras filas son adecuadas para regalos, muestras y piezas únicas ocasionales.
¿No está seguro de qué nivel le corresponde? Envíe un correo electrónico o un mensaje de WhatsApp a HeatSign indicando la pieza, el tipo de acero y el volumen diario de producción.
Los precios de las tres primeras filas provienen de los listados que vimos al redactar esta guía; las promociones los modifican con frecuencia. Si solo necesita un logotipo, nuestra guía para grabar acero inoxidable con láser de diodo muestra las posibilidades de este tipo de láser. Para ver opciones portátiles según la fuente del láser, consulte la sección de grabadoras láser portátiles para metal.
¿Qué otras preguntas suelen hacerse los compradores antes de adquirir una grabadora láser para acero inoxidable?

¿Puede una grabadora láser grabar acero inoxidable?
Sí. Una máquina de marcado láser de fibra de 1064 nm marca directamente el acero inoxidable desnudo: una marca de recocido negra lisa, un grabado blanco o un grabado profundo. Un grabador de diodo azul requiere primero un recubrimiento en aerosol, que no modifica el acero. Para piezas de producción, elija un marcador láser de fibra o un marcador de micropuntos.
¿Qué láser es el mejor para grabar acero inoxidable?
Un láser de fibra de 1064 nm es adecuado para la mayoría de los trabajos en acero inoxidable. Elija un láser de fibra MOPA (oscilador maestro con amplificador de potencia) para obtener marcas negras más intensas con menos calor, o para trabajar con color. Las máquinas MOPA de HeatSign ajustan el ancho de pulso de 2 a 350 ns. Para marcas de más de 0,1 mm de profundidad, utilice un modelo de grabado profundo.
¿Qué potencia láser se necesita para grabar acero inoxidable?
Con 20-30 W es suficiente para marcas de recocido, números de serie y códigos Data Matrix. Para marcas profundas que deben resistir el granallado, utilice 50 W o más, o un modelo de grabado profundo con mayor energía de pulso. Los marcadores láser de fibra de sobremesa de HeatSign están disponibles en 20, 30 y 50 W y cuestan entre 1950 y 5000 dólares.
¿Afecta el marcado láser del acero inoxidable a la seguridad alimentaria?
Puede ocurrir si la marca deja marcas en la superficie en contacto con alimentos. El Código Alimentario de la FDA exige que las superficies en contacto sean lisas y sin marcas, por lo que se recomienda colocar las marcas en áreas que no estén en contacto directo con alimentos o en una placa de identificación. En una superficie en contacto, utilice una marca de recocido negro a baja temperatura con pasivación y consulte primero con su auditor 3-A o NSF.
¿Es posible marcar con láser un código Data Matrix en acero inoxidable cepillado o granallado?
Sí, con celdas más grandes y una verificación de grado real. Un código Data Matrix es un pequeño código de barras cuadrado. Según nuestra experiencia, las celdas (módulos) de 0,4 mm (0,016 pulg.) o más se leen de forma fiable en superficies rugosas, y reducir la velocidad del láser entre un 10 % y un 20 % suele elevar la calificación de C a B. Compruebe el resultado con la clasificación ISO 29158 para marcas directas de piezas.
¿Es mejor la microimpresión por micropuntos que el láser para acero inoxidable?
Para piezas que se someten a granallado, pintura o limpieza con ácido después del marcado, sí: una marca de micropuntos resiste los tres procesos. La hoja de acero inoxidable 304 tiene una dureza máxima de 92 HRB, muy por debajo del límite de 60 HRC de un marcador de micropuntos. Para códigos Data Matrix pequeños, logotipos o superficies en contacto con alimentos, el marcado láser es más adecuado.
¿Qué debes comprobar antes de realizar un pedido?
El error más común con el acero inoxidable es comprar solo por el marcado deseado y descuidar el proceso posterior. Un marcado negro nítido luce perfecto en la máquina, pero se desvanece en el tanque de pasivación o desaparece en la cabina de granallado. Es fundamental decidir a qué proceso se someterá la pieza después del marcado, y la elección de la máquina dependerá de ello.

Antes de comparar presupuestos, anota tres cosas
- El grado de acero inoxidable
- El final después de marcar
- Si la marca necesita una calificación Data Matrix
Para ver cómo adaptamos las máquinas a cada sector industrial, visite nuestra de soluciones de marcado de acero inoxidable por sector .
Luego, envíenos una muestra de la pieza y díganos qué acabado obtiene después del marcado. La marcaremos y le enviaremos fotos y un video, generalmente en un día hábil, y le indicaremos qué máquina es la adecuada y cuál debe descartar.
Fuentes
- ASTM A967/A967M: Tratamientos de pasivación química para piezas de acero inoxidable
- ASTM A380/A380M: Limpieza, desincrustación y pasivación de piezas de acero inoxidable
- ASTM A240: chapa y lámina de acero inoxidable (límite de dureza 304)
- FDA de EE. UU., 21 CFR 801.45: Dispositivos que deben estar marcados directamente
- Administración de Alimentos y Medicamentos de EE. UU. (US FDA): Identificación única de dispositivos: Marcado directo de dispositivos, guía para la industria.
- Código Alimentario de la FDA de EE. UU., sección 4-202.11: superficies en contacto con alimentos
- MSS SP-25: Sistema de marcado estándar para válvulas, accesorios, bridas y uniones, sección 2.2
- MIL-STD-792F: Requisitos de marcado de identificación para componentes de uso especial
- Neves et al., Materials 17(24):6178: marcado láser y comportamiento de corrosión del 316L
- Švantner et al., Applied Optics 55(34): resistencia a la corrosión del acero inoxidable marcado con láser
- Shannon y Firment, Laser Focus World: cómo seleccionar el láser adecuado para marcar superficies resistentes a la corrosión.
- Laser Focus World: las pruebas realizadas en instrumental quirúrgico demuestran la durabilidad del marcado láser UDI.
- Peterson y Dickinson: corrosión de marcas láser en instrumental quirúrgico, resumen de la conferencia ASM sobre materiales y procesos para dispositivos médicos
- Hribar et al., Nanomaterials 12(2):232: Energía de pulso y potencia pico del láser de fibra MOPA
- Absorción de cobre a 450 nm y 1064 nm: datos de absorción láser publicados (OSTI, Departamento de Energía de EE. UU.)
- Hilos del foro finish.com sobre la pasivación de acero inoxidable marcado con láser (420 °F, 17-4 PH, 15-5 PH)
- Tamaños de punto de diodo y fibra: Preguntas y respuestas publicadas por un fabricante de grabadoras láser duales (sin enlace)
- Tasas de eliminación de material mediante grabado profundo: pruebas publicadas por un fabricante de marcas láser (datos del proveedor, no enlazados)






