


Une tige de hanche en titane peut se briser précisément à l'endroit où son numéro de série a été gravé au laser. Dans une étude publiée portant sur 295 tiges gravées au laser au niveau du col, 5,4 % des collets se sont fracturés, et toutes les fractures étaient dues à la fatigue.
Le marquage laser du titane est facile. Le plus difficile est de choisir le bon marquage et de le placer au bon endroit.
Le titane est un matériau courant dans le laboratoire d'échantillons de HeatSign, et les acheteurs posent systématiquement les mêmes questions. Ce guide aborde les quatre types de marquage, les exigences des normes UDI et MIL-STD-130, l'emplacement du marquage sur les pièces soumises à des charges, la résistance des marquages après post-traitement et la machine appropriée.
instruments chirurgicaux réutilisables
Recuit noir
Code Data Matrix plus texte brut
Règle : FDA 21 CFR 801.45 UDI permanent
Implants
Spécifications de l'implant en premier
Ensuite, la norme ASTM F86 pour la préparation et le marquage des surfaces
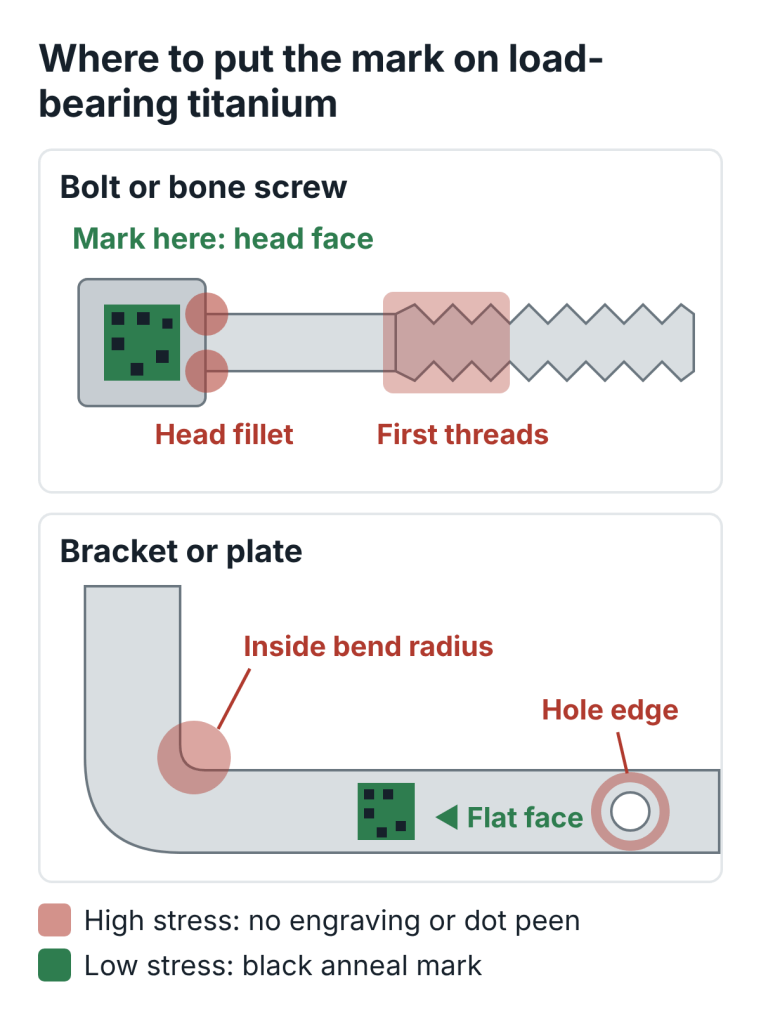
Règle : marquer dans une zone à faible contrainte
Pièces aérospatiales et de défense
Data Matrix ECC 200
Là où le dessin dit
Règle : vérifier la norme (MIL-STD-130, AS9132)
titane industriel général
Gravure profonde ou martelage
plaques tubulaires, brides, fixations
Pourquoi : résiste au sablage et à la peinture
Vous connaissez le type de votre marque ? Découvrez quelle machine convientou envoyez-nous votre dessin.
Quels types de marquages laser peut-on réaliser sur du titane ?
Il en existe quatre : une marque noire recuite, une marque blanche dépolie, une marque d’oxyde colorée et une gravure profonde. Les trois premières ne modifient qu’une fine couche superficielle. La gravure profonde enlève du métal ; il faut donc l’éviter sur les zones soumises à des contraintes.
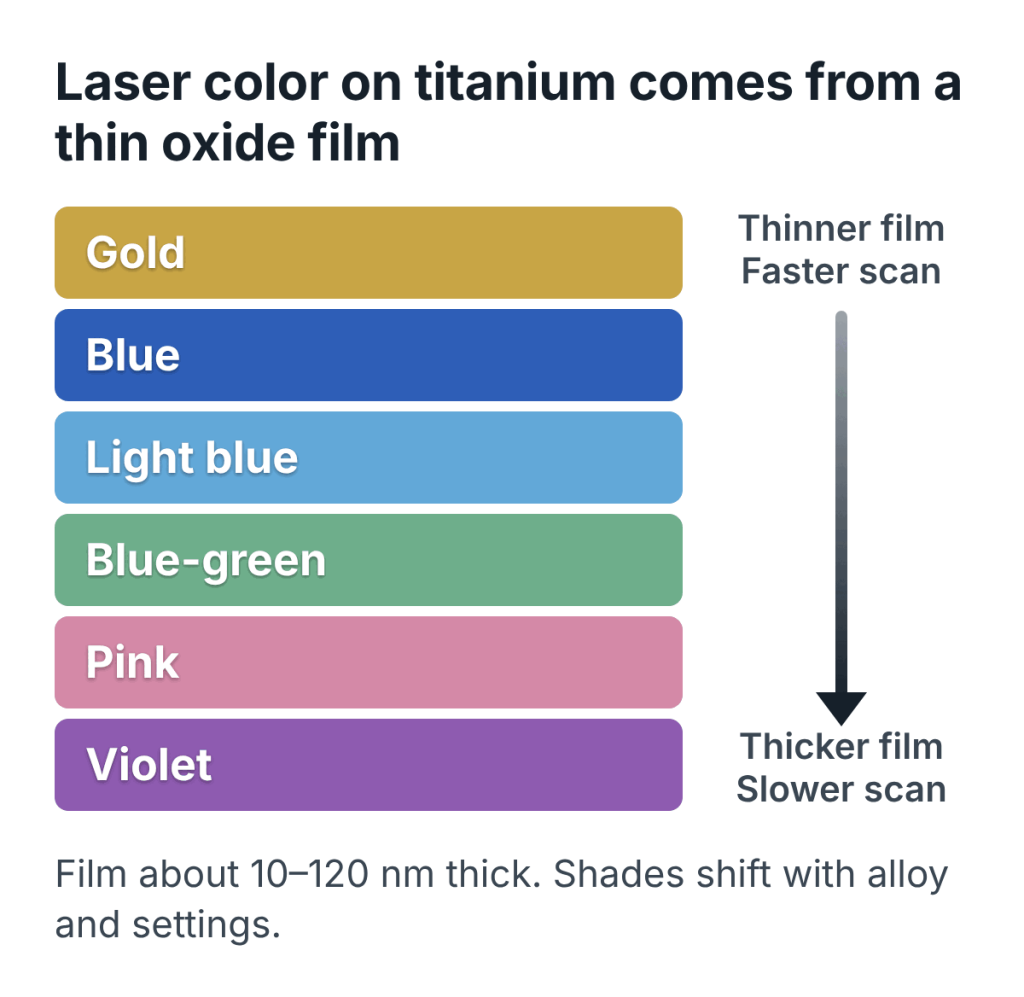
Le recuit (chauffage de la surface jusqu'à changement de couleur) permet la formation d'une couche d'oxyde transparente sur le titane. Les laboratoires nationaux Sandia indiquent que l'épaisseur de cette couche augmente lorsque la vitesse de balayage diminue. Des mesures publiées estiment que l'oxyde déposé par laser sur le titane a une épaisseur d'environ 10 à 120 nm, bien inférieure à celle d'un cheveu (environ 70 µm). La lumière réfléchie à l'intérieur de cette couche est à l'origine de sa couleur.
Marque | Quels changements apparaissent à la surface ? | Profondeur | Idéal pour |
|---|---|---|---|
Recuit noir | Couche d'oxyde foncée, aucun métal enlevé | Flush | Marques UDI et numéros de série sur les instruments et les pièces porteuses |
Gelée blanche | Texture très légère, vitesse de numérisation élevée | Presque affleurement | Logos et codes QR sur des surfaces polies ou foncées |
Oxyde de couleur | Couche d'oxyde plus épaisse ; or, bleu, violet | Flush | Couleurs de la marque et des kits ; ne servent pas aux marques de traçabilité |
Gravure profonde | Métal enlevé par passes | 0,2 à 0,3 mm (0,008 à 0,012 pouce) ou plus | Pièces sablées ou peintes ; zones non critiques |
Sur la même machine HeatSign, le marquage noir utilise une vitesse plus faible, une puissance plus élevée et une fréquence plus élevée, ce qui provoque l'oxydation de la surface. Le marquage blanc, quant à lui, utilise une vitesse plus élevée, une puissance plus faible et une fréquence plus basse, ce qui ne fait que givrer la surface. Dans notre vidéo de test, un laser à fibre a gravé un chiffre de 0,2 à 0,3 mm de profondeur dans du titane en environ 30 secondes.


Pour savoir en quoi le recuit diffère de la gravure chimique et de la gravure sur d'autres métaux, consultez notre guide sur la gravure laser par rapport à la gravure chimique.
Quelle machine marque le mieux le titane ?
Pour les marquages noirs, blancs et en couleur, utilisez un laser à fibre MOPA (dont la durée d'impulsion est variable). Sa plage d'impulsion de 2 à 350 ns permet un contrôle précis de la chaleur sur les pièces fines ou polies. Pour la gravure profonde, un laser à fibre de 30 à 50 W est recommandé. Les machines HeatSign MOPA coûtent entre 2 500 et 6 500 dollars environ.

 Laser à fibre MOPA, 30/60/100 W · 2 500 $–6 500 $Recuit noir et couleur, dépolissage blanc et codes Data Matrix fins sur instruments et implants.Voir le graveur laser MOPA →

 Laser à fibre de bureau, 20–60 W · 1 950 $–5 000 $Gravure profonde et numéros de série sur fixations, plaques tubulaires et supports en titane.Voir le laser à fibre de bureau →

 Marqueur par micro-percussion pneumatique · 1 500 $–2 800 $Marquage profond et économique sur pièces en titane lourdes et non critiques.Voir le marqueur par micro-percussion →
Le marquage par micro-percussion (une broche en carbure qui perfore des rangées de points) est rapide et économique, mais chaque point crée une petite marque. Utilisez-le sur les brides et les supports, et non sur les zones critiques en fatigue. Le laser UV est surtout adapté à la couche supérieure de titane anodisé ou revêtu.
Pour plus d'informations sur la configuration des machines et la taille des zones de marquage par pièce, consultez notre dédiée aux machines de marquage laser du titane .
Quelles sont les exigences de l'UDI concernant les instruments chirurgicaux et les implants en titane ?
Si un dispositif est utilisé plusieurs fois et retraité avant chaque utilisation, la réglementation FDA 21 CFR 801.45 exige un identifiant unique permanent (UDI) apposé sur le dispositif lui-même. Il peut s'agir d'un texte simple, d'un code-barres lisible par machine ou des deux. Les implants sont soumis à leurs propres spécifications et à la norme ASTM F86.
UDI signifie « Identification unique d'un dispositif » : cet identifiant permet à un hôpital de connaître précisément le dispositif et le lot qu'il détient. La plupart des fabricants d'instruments en titane utilisent un code Data Matrix (un petit code-barres carré) accompagné d'une ligne de texte clair. La réglementation est définie dans le titre 21 du CFR, section 801.45.
- Connaître les quatre exceptions est une bonne pratique. Le marquage direct est omis si celui-ci risque de nuire à la sécurité ou aux performances, ou s'il est techniquement impossible. Les deux autres exceptions concernent certains dispositifs à usage unique retraités et les dispositifs déjà marqués. Indiquez la raison dans le dossier d'historique de conception.
- Consultez d'abord les spécifications de l'implant. La norme ASTM F86 couvre la préparation de surface et le marquage des implants en titane. Son objectif est d'« améliorer la résistance à la corrosion des surfaces et des marquages de l'implant ». Toute méthode de marquage décrite dans les spécifications de l'implant prévaut sur la norme F86.
- Déterminez l'ordre d'application. Le procédé F86 permet le marquage avant ou après le traitement de surface. Si vous effectuez le marquage après traitement, vérifiez si la zone marquée nécessite un nouveau traitement.
- Ne pas passiver le titane selon la norme ASTM A967. Cette norme ne concerne que l'acier inoxydable. Pour le nettoyage et le détartrage du titane, se référer à la norme ASTM B600.


Les nuances de titane sont soumises à des normes d'implants : ASTM F67 pour le titane non allié et ASTM F136 pour le Ti-6Al-4V ELI (la nuance à faible teneur en impuretés de l'alliage courant). Pour les schémas et les dimensions des symboles UDI, consultez notre guide de marquage des dispositifs médicaux UDI.
Vous souhaitez faire marquer des instruments en titane pour l'identification unique (UDI) ? Envoyez-nous un échantillon et nous nous chargerons du marquage et de l'attribution du code.
Quelles sont les exigences des spécifications aérospatiales et de défense concernant les pièces en titane ?
MIL-STD-130 exige un code Data Matrix ECC 200 avec des cellules de 0,19 à 0,635 mm, ne dépassant pas 25,4 mm (1 pouce). Ce code doit satisfaire à une norme de qualité vérifiée, telle que la norme ISO/IEC TR 29158 DPM grade 2.0 ou les règles AS9132. L'emplacement du code est déterminé par le responsable de la conception de la pièce.
Exigence | Ce que cela dit | Source |
|---|---|---|
Type de code | Data Matrix ECC 200 uniquement | MIL-STD-130N |
Taille des cellules | 0,19–0,635 mm (0,0075–0,025 po) ; symbole jusqu'à 25,4 mm | MIL-STD-130N |
Contrôle qualité | ISO/IEC 15415 grade 3.0, ou ISO/IEC TR 29158 grade 2.0, ou AS9132 | MIL-STD-130N |
Emplacement | Défini par l'entreprise qui conçoit la pièce | SAE AS9132 |
Méthodes restreintes | Répertorié dans la norme AS478 et sur le dessin | SAE AS478 |
La norme MIL-STD-130 répertorie également les méthodes de marquage. Elle décrit la décoloration laser comme une technique fonctionnant « sans enlèvement de métal ». La gravure laser est « généralement limitée à une profondeur maximale de 0,025 mm ». C'est pourquoi la plupart des codes Data Matrix sur le titane aérospatial sont recuits et non gravés.

Pour le marquage par micro-percussion, laser et électrochimique conforme à la norme aérospatiale, consultez notre guide de conformité AS9132. Pour savoir comment les vérificateurs évaluent un code Data Matrix, consultez la section Lisibilité vs Vérification.
Besoin de faire certifier votre code Data Matrix en titane ? Envoyez-nous le dessin et les spécifications à respecter.
Où doit-on apposer le marquage sur une pièce en titane soumise à une charge ?
Placez le marquage dans une zone peu sollicitée, loin des collets, des racines de filetage et des rayons de courbure. Sur les pièces soumises à des charges, utilisez un marquage qui n'enlève pas de métal. Lors d'un test sur du Ti-6Al-4V, une pièce marquée au laser a résisté à 99 745 cycles de charge, contre 315 789 pour une pièce non marquée.
La fatigue se traduit par des fissures qui se propagent après de nombreux cycles de charge, même en dessous de la limite de résistance nominale de la pièce. Une rainure gravée ou un point martelé constituent une zone de concentration de contraintes : une petite entaille où la fissure a tendance à s’amorcer.
Tests en laboratoire
Composants de fixateur externe en Ti-6Al-4V. Les auteurs qualifient l'étude de limitée (une seule paire) et soulignent que « le positionnement du marquage laser est extrêmement critique ».
315 789 cycles non marqués contre 99 745 marqués
Clinique
295 tiges de hanche en titane gravées au niveau du col. Toutes les fractures étaient des fractures de fatigue liées à la gravure.
5,4 % des cous se sont cassés
Liquides corporels
Dans un fluide corporel simulé, le traitement laser a raccourci la durée de vie en fatigue-corrosion du titane commercialement pur et du Ti-6Al-4V.
Durée de vie réduite d'environ 20 %
La solution est peu coûteuse : déplacer le repère. Demandez au concepteur une surface plane ou peu sollicitée, et effectuez le marquage à cet endroit avec un recuit noir.
Quelles marques de titane résistent à la passivation, à l'autoclavage et au sablage ?
La gravure profonde résiste au sablage. Les marquages noirs recuits sont généralement utilisés pour l'identification par marquage (UDI), mais les données publiques concernant le marquage du titane après autoclavage sont rares. Les marquages colorés s'estompent en premier. Il est donc conseillé de tester votre propre pièce : marquez-la, effectuez les étapes de nettoyage et de stérilisation habituelles, puis réévaluez le code Data Matrix.
Marque | Explosions | nettoyage chimique | Stérilisation à la vapeur |
|---|---|---|---|
Recuit noir | ✗ Enlevé avec la surface | ~ Testez-lesans données Ti | ~ Plus de 500 cycles surun fournisseur |
Gelée blanche | ✗ Supprimé | ~ Testez-le | ~ Testez-le |
Oxyde de couleur | ✗ Supprimé | ✗ Premiervendeur | ✗ Non destiné aux UDI |
Gravure profonde | ✓ Séjours | ✓ Séjours | ✓ Reste (fatigue liée à la montre) |
La seule donnée de stérilisation que nous ayons trouvée concerne l'acier inoxydable, et non le titane. Une étude menée par un fabricant de lasers a révélé que les codes UDI à contraste élevé résistaient à au moins 500 cycles de stérilisation et de nettoyage. Les résultats concernant la corrosion du titane sont également contradictoires : une étude a constaté une moindre résistance à la corrosion après traitement laser, tandis qu'une autre a constaté une plus grande stabilité de la surface marquée.
La stérilisation à la vapeur signifie généralement 121 °C (250 °F) pendant 30 minutes ou 132 °C (270 °F) pendant 4 minutes, selon les directives du CDC.
- 1
Marque
Marquez un échantillon de votre pièce réelle avec la machine de production et ses paramètres.
- 2
Exécutez votre processus réel
Sablage, nettoyage, passivation ou stérilisation, avec votre nombre de cycles.
- 3
Note avant et après
Utilisez un vérificateur conforme à la norme ISO/IEC TR 29158. Conservez le rapport dans votre dossier de validation.

Vous souhaitez une preuve de votre part ? Envoyez à HeatSign un échantillon de pièce et vos étapes de post-traitement.
Quelles autres questions les acheteurs posent-ils au sujet du marquage laser du titane ?
Peut-on marquer le titane au laser sans l'affaiblir ?
Oui, si le marquage n'enlève pas de métal et se situe dans une zone peu sollicitée. Un marquage noir recuit ne forme qu'une fine couche d'oxyde. La gravure et le martelage peuvent amorcer des fissures de fatigue ; HeatSign les recommande donc uniquement pour les zones non critiques.
Le marquage laser du titane a-t-il une incidence sur sa résistance à la corrosion ?
C'est possible. Une étude a constaté une moindre résistance à la corrosion dans un fluide corporel simulé après traitement laser, tandis qu'une autre a révélé une meilleure stabilité de la surface marquée. Compte tenu de ces résultats divergents, effectuez votre traitement de surface habituel après le marquage et vérifiez la pièce.
Quelles couleurs un laser peut-il produire sur du titane ?
Or, bleu, bleu clair, rose et violet, approximativement dans cet ordre, à mesure que la couche d'oxyde s'épaissit. Un laser MOPA contrôle la couche en ajustant la vitesse, la puissance et la durée d'impulsion. Les marques de couleur sont esthétiques mais s'estompent rapidement ; il est donc déconseillé de les utiliser pour le marquage UDI.
Vous ne savez pas quel marquage votre pièce en titane doit avoir ?
Les deux erreurs les plus fréquentes sont la gravure profonde d'un numéro de série sur le col de la tige ou le filetage, et l'utilisation d'un marquage de couleur comme seul identifiant unique. Ces deux solutions semblent correctes au premier abord, mais posent problème par la suite.
Envoyez à HeatSign votre dessin, la nuance du matériau et vos étapes de post-traitement. Nous effectuerons un marquage sur la machine correspondante et établirons le code Data Matrix avant votre achat.
Sources
- US eCFR, 21 CFR 801.45 : dispositifs devant être marqués directement
- ASTM F86, Préparation de surface et marquage des implants chirurgicaux métalliques; ASTM A967, B600, F67 et F136 (pages de portée)
- MIL-STD-130N, Marquage d'identification du matériel militaire américain
- SAE AS9132 et AS478 (pages de portée)
- Ogrodnik et al., Marquage laser et fatigue des pièces de fixation en Ti6Al4V, Journal of Medical Engineering
- Merini et al., Fractures du col des tiges de hanche en titane gravées au laser, Orthopaedics & Traumatology: Surgery & Research
- Gil et al., Traitement laser et fatigue-corrosion du titane, Journal of Materials Science: Materials in Medicine
- Kosec et al., surfaces en titane marquées au laser, Revêtements
- Directives du CDC américain sur la stérilisation à la vapeur












