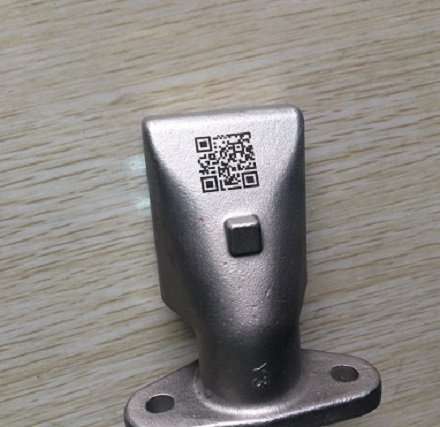
ACIER · MARQUAGE DIRECT DES PIÈCES

Machine de marquage de l'acier pour pièces exposées au zinc, à la chaleur et au sable

Acier de construction, tuyauterie, vannes, engins lourds. L'acier est le métal le plus facile à marquer, mais le plus difficile à marquer durablement. Les poutres sont plongées dans du zinc en fusion. Les arbres sont placés dans un four. Les pièces moulées passent dans une cabine de sablage.

La véritable question n'est donc pas de savoir comment marquer l'acier, mais plutôt ce qui arrive ensuite à la pièce. HeatSign fournit des lasers à fibre pour les pièces finies. Pour tout le reste, HeatSign fournit des machines de micro-percussion qui impriment une marque suffisamment profonde pour être lue à travers le zinc, la calamine et la peinture.

Obtenez des solutions de marquage de l'acier gratuites

Réponse sous 24 heures ouvrables. Test de marquage gratuit. Aucun envoi d'échantillon nécessaire. Vous travaillez l'acier inoxydable ? Consultez la section Marquage de l'acier inoxydable.

Plus de 10 ans
Marquage industriel uniquement
40+
Pays desservis
1 an
Garantie, CE et RoHS
Gratuit
Testez le marquage avant d'acheter

Commencez par ici : quatre machines qui travaillent l’acier

Deux de ces quatre machines sont des lasers à fibre. Les deux autres sont des machines de micro-percussion qui impriment le marquage à l'aide d'une pointe dure. Il existe deux types de machines de micro-percussion : électriques et pneumatiques. Le choix de la méthode détermine la profondeur du marquage.

Machine de marquage laser à fibre de bureau HS-FL

Système de banc 20W – 60W
Choisissez cette option pour les pièces finies en lots
  • Pièces usinées, plaques signalétiques, étiquettes
  • Rapide, et rien ne touche à la pièce
  • Fonctionne sur l'acier de toute dureté
  • 2 500 à 7 000 USD

Machine de marquage laser à fibre portable HS-PFL

Lampe portative 20W / 30W / 50W
Choisissez cette option lorsque la pièce ne peut pas se déplacer
  • Charpentes, réservoirs, charpente métallique installée
  • La tête de marquage ne pèse que 1,4 kg
  • Écran tactile industriel, sans ordinateur
  • 1 950 à 3 800 USD

Machine de marquage par micro-percussion électrique HS-DE

Entraînement électrique, profondeur de 0,1 à 0,5 mm
Choisissez cette option lorsqu'aucun bain de zinc ne suit
  • Arbres, engrenages, corps de vannes, plaques signalétiques
  • Silencieux et sans compresseur à acheter
  • La profondeur diminue à mesure que l'acier se durcit
  • 1 300 à 2 900 USD

Machine de marquage par micro-percussion pneumatique HS-PC

Propulsé par air, plus profondément sur le même acier
Choisissez cette option lorsque le zinc, la peinture ou le gravier suivent
  • Poutres, profilés, pièces moulées, tuyaux
  • Sa base magnétique le maintient sur l'acier
  • Il conserve sa profondeur même sur l'acier dur
  • 1 500 à 2 800 USD
Dot peen : quel lecteur
Électrique
Pneumatique
Quelleprofondeur de frappe sur l'acier
Électriquede 0,1 à 0,5 mm. Plus l'acier est dur, moins la profondeur de coupe est importante.
pneumatiqueest installé sur la même pièce et maintient cette profondeur sur de l'acier dur.
Quelleforce motrice de frappe
ÉlectriqueEnviron 5 à 8 N.
PneumatiqueEnviron 10 à 15 N à 4 à 6 bar.
Quel lecteur ?De quoi le magasin a-t-il besoin ?
Prise électrique. Suffisamment silencieux pour une chambre partagée .
compriméd'atelier à 4 à 6 bars. Nettement plus bruyant.

Machine à graver l'acier ou à micro-percussion : observez les deux en fonctionnement

Une photo illustre l'aspect du marquage. Une vidéo montre la durée et la profondeur du processus. À gauche, un marquage laser à fibre HeatSign sur acier en deux secondes environ. À droite, une machine de micro-percussion réalise le même marquage.

Marquage laser à fibre

La pièce n'entre pas en contact avec la machine. Le marquage s'effectue en quelques secondes et la surface reste parfaitement plane. C'est le modèle idéal si vos pièces sont finies et que vous les marquez par lots.

Marquage par points

Une aiguille dure marque le métal. Le martelage est lent et suffisamment bruyant pour être entendu dans tout l'atelier. Mais on peut sentir les points avec l'ongle, et c'est ce qui reste visible après le zingage, le passage au four ou au sablage.

Est-ce que ça fonctionnera sur votre acier ?

Envoyez-nous une photo et indiquez-nous ce que vous souhaitez marquer. Nous marquons le même matériau, filmons la scène et vous envoyons la vidéo. C'est gratuit et sans frais d'expédition.

Quelle machine de marquage de l'acier convient à votre pièce

Trouvez votre élément dans la première colonne et lisez horizontalement. La deuxième colonne vous donnera la réponse. Si le zinc, la chaleur, le sable ou la peinture sont encore présents, aucune marque de surface ne sera visible à la fin.

Votre pièce en acier
Que se passe-t-il ensuite ?
machine de marquage HeatSign
Profondeur nécessaire
Pièces en acier usinées , tournées, fraisées, finition brillante
Que se passe-t-il ensuite ?Rien. La pièce est expédiée telle quelle.
Machine de marquage laser à fibre HeatSignHS-FL de bureau.Marquage précis, sans contact, sans profondeur nécessaire. Matériaux plats ? Voir marquage sur tôle d’acier.
Profondeur nécessaireSurface
Votre pièce en acier.Pièces trempées.Déjà trempées, dureté supérieure à 62 HRC.
Que se passe-t-il ensuite ?Inspection finale, puis expédition.
Machine de marquage HeatSignHS-FL laser à fibre.Une épingle ne peut pas mordre du métal aussi fort.
Profondeur nécessaireSurface
Vos pièces en acier,arbres et engrenages,marqués avant trempe
Que se passe-t-il ensuite ?Trempe et revenu. Formation de calamine.
Machine de marquage HeatSignHS-DE à micro-percussion électrique.La marque résiste au four.
Profondeur requise : 0,3 mm
Vos pièces en acierPoutres etprofilés Charpente métallique
Que se passe-t-il ensuite ?Un bain de zinc à environ 450 °C.
Machine de marquage HeatSignHS-PC à micro-percussion pneumatique. Base magnétique, donc personne ne peut la manipuler. Besoin d'installer tout l'atelier ? Voir marquage pour la fabrication d'acier.
Profondeur nécessaire :0,5 à 0,8 mm
en acier mouléeset forgées :calamine, rouille, texture de fonderie
Que se passe-t-il ensuite ?Grenaillage, puis usinage.
Machine de marquage HeatSignHS-PC à micro-percussion pneumatique.Marquage direct à travers l'échelle et l'huile.
Profondeur requise :0,5 mm et plus
Vos pièces en acier :tuyaux et corps de vannesronds, souvent revêtus ultérieurement.
Que se passe-t-il ensuite ?Revêtement, puis des années d’utilisation sur le terrain.
Machine de marquage HeatSignHS-PE portable à micro-points à faible contrainte, comme l'exigent les normes API.
Profondeur nécessaire :0,3 à 0,6 mm

Vous ne trouvez pas votre pièce ci-dessus ?

Envoyez-nous une photo et dites-nous simplement ce qu'il advient de la pièce après le marquage. Zincage, chauffage, sablage, peinture, ou rien du tout ? Cette réponse nous suffit pour identifier la machine.

Quatre problèmes de marquage de l'acier et leurs solutions

Voici les pannes pour lesquelles HeatSign reçoit le plus de questions. Chaque réponse mentionne également le cas où notre machine n'est pas un bon choix.

Poutre en acier marquée avant galvanisation, la marque pressée restant lisible à travers le revêtement de zinc

Le zinc enfouit une marque peu profonde

La galvanisation à chaud consiste à immerger la pièce dans du zinc en fusion à environ 450 °C. La couche obtenue a une épaisseur de 80 à 100 microns, voire plus. Une marque laser est présente en surface ; le zinc la recouvre simplement.

Même une marque pressée peut disparaître si elle est trop superficielle. C'est pourquoi une presse électrique de 0,3 mm est insuffisante. Il faut aller jusqu'à 0,5 mm ou plus profond avec de l'air comprimé pour que les points restent visibles sur le faisceau fini.

Zinc après marquage : le laser n’est pas l’outil approprié.
Arbre en acier marqué avant traitement thermique, la marque d'emboutissage restant lisible après le four

Un four dissimule une marque laser

Lors de la trempe de l'acier au four, une fine pellicule sombre et écailleuse se forme sur toute la pièce. En atelier, on l'appelle calamine. Un marquage laser ne fait que modifier la couleur de la surface. La calamine se reforme par-dessus et le marquage disparaît.

Il y a deux solutions. Soit on marque le métal avec une épingle avant d'introduire la pièce dans le four, soit on attend que la pièce sorte, on la nettoie, puis on la marque au laser. La seule méthode qui ne fonctionne pas est de marquer au laser avant de chauffer la pièce.

Four à venir : appuyez d'abord sur la marque avec une épingle.
Tête de marquage par micro-percussion portable maintenue sur une poutre en acier par sa base magnétique, permettant à l'opérateur de garder les mains libres

Personne ne peut porter 5 kg pendant toute une journée de travail

Une tête pneumatique est lourde. Demandez à un opérateur de la tenir contre une poutre pendant huit heures. Résultat : des marques irrégulières, des douleurs aux poignets et une machine que personne ne voudra utiliser.

Une base magnétique résout le problème. Placez l'appareil sur l'acier, actionnez l'interrupteur, et l'aimant supportera le poids. Les marques sont droites car rien ne vibre.

Gros acier : demandez la base magnétique.
Marque d'épingle superficielle et irrégulière sur de l'acier trempé, à côté d'un code Data Matrix net marqué au laser

Une épingle ne mordra pas l'acier trempé

Au-delà d'une dureté d'environ 62 HRC, l'acier atteint la même dureté que la broche. Sur une surface de 60 HRC, une pointe en carbure laisse une rayure de 0,01 à 0,05 mm, imperceptible. L'usure de la broche augmente simultanément.

La dureté du métal n'a aucune incidence sur le fonctionnement d'un laser. Sur des pièces déjà trempées, le laser est la solution idéale et notre gamme de marquage par micro-percussion n'est pas adaptée.

Déjà durci : utiliser un laser à fibre.

Trois emplois dans la sidérurgie et ce qui a changé

Installations HeatSign réelles, avec les mesures effectuées par les clients. Leurs noms sont gardés confidentiels à leur demande.

Composant moteur en acier trempé marqué d'un code Data Matrix avant le banc d'essai

Pièces de moteur trempées, marquées avant le banc d'essai

Les marquages ​​laser s'estompaient sous l'effet de la chaleur et des contraintes mécaniques. L'usine est passée à un poste de microbillage électrique en pré-assemblage. La profondeur est d'environ 0,3 mm, quelques secondes par pièce, trois équipes par jour.

100%des codes Data Matrix toujours scannés après les essais moteur
32%Moins de retouches, car chaque marque est lue du premier coup
7 moispour rembourser la machine
Machine à marteler imprimant une marque profonde dans une pièce en acier massif lors de l'inspection finale

Pièces moulées massives, marquées à l'endroit où elles se trouvent

Les pièces moulées de grande taille ne pouvant être déplacées vers un poste de marquage, les numéros étaient gravés manuellement au marteau. Lors du contrôle final des pièces en fonte brute et en acier allié, un appareil électrique portatif de 0,3 mm a remplacé cet outil.

45%plus rapide que le tamponnage manuel
98%satisfaction de l'opérateur, même sur des visages irréguliers
20%coût de main-d'œuvre réduit par lot
Composant automobile marqué au laser sur une ligne automatisée

Pièces automobiles, gravure et application au laser

Le procédé de gravure était lent et les marques s'estompaient. L'usine souhaitait un marquage permanent qui n'entre jamais en contact avec le métal et qui soit compatible avec une ligne automatisée. Elle a opté pour un système à fibre HS-FL30.

5×marquage plus rapide que l'ancien procédé
Transmetla résistance à l'usure, à la chaleur et aux produits chimiques
ISOet de marquage automobile ont été respectées.

Vous souhaitez les mêmes numéros pour votre ligne ?

Dites-nous ce que vous marquez aujourd'hui, combien de pièces par semaine et le coût des retouches. Nous déterminerons si une modification est rentable.

La marque passera-t-elle votre audit ?

La plupart des marquages ​​sur acier sont effectués conformément à une norme. Voici, en termes simples, les exigences de quatre normes courantes, ainsi que la machine HeatSign correspondante.

ISO 4030 · 49 CFR 565

Numéro d'identification du véhicule (VIN)

Dix-sept caractères, sans les lettres I, O ni Q, plus un chiffre de contrôle en neuvième position. Il doit être clair et impossible à effacer discrètement.

Caractères de 7 mm, d'une profondeur d'environ 0,2 mm
HeatSign HS-PE02 →
API SPEC 5L

Tuyau de conduite

Le numéro de tuyauterie, le numéro de coulée, la nuance d'acier et les données d'essai sont gravés sur la surface extérieure. Le marquage par laminage à froid ou par points à faible contrainte est la méthode utilisée.

À environ 50 mm de chaque extrémité du tuyau
Machine HeatSign HS-PE portable à micro-percussion →
EN 1090

charpente métallique

Le marquage CE exige une traçabilité ininterrompue de l'usine au cadre fini. Le numéro de coulée constitue le lien physique et doit parvenir intact au site de production.

Assez profond pour lire après avoir galvanisé

Comment les fabricants gèrent cela à grande échelle

Machine HeatSign HS-PC à micro-percussion pneumatique →
MIL-STD-130 · AS9132

Défense et aérospatiale

L'identification lisible par machine consiste en une gravure DPM sur acier d'un code Data Matrix ECC 200. Une lecture graduée confirme ensuite sa validité. Le marquage par micro-percussion et le laser sont deux méthodes connues.

Conforme à la norme ISO 15415 ou AIM DPM
Machine HeatSign HS-FL laser à fibre de bureau →

Vous avez besoin d'une machine conforme à votre audit ? Indiquez-nous la norme et envoyez-nous une photo de la pièce. Nous vous indiquerons la machine HeatSign qui y répond et nous vous fournirons une pièce de test gratuite pour que vous puissiez vérifier le résultat par vous-même.

Trouvez la machine adéquate

Marquage laser à contraste élevé sur acier, et là où une petite machine s'arrête

L'acier se marque plus facilement au laser que la plupart des métaux. C'est pourquoi une machine bon marché semble tentante. Voici ses capacités et ses limites.

Marques noires et marques brillantes, d'un seul laser

Un laser peut réaliser deux types de marquage sur l'acier. À faible puissance et en se déplaçant lentement, il chauffe la surface jusqu'à ce qu'elle devienne gris foncé ou noire. Aucune pièce n'est enlevée. À forte puissance, il creuse une fine rainure dans l'acier, qui apparaît alors claire et brillante.

Utilisez le marquage noir pour tout ce qui doit être lu par un scanner, comme les codes Data Matrix et les références. Utilisez le marquage brillant pour les mots lisibles à distance. Ces deux marquages ​​laser sont permanents sur acier. Le marquage est intégré au métal et ne peut donc ni s'écailler ni s'effacer comme une peinture ou une étiquette.

Une seule limite : aucun marquage ne résiste à la galvanisation, au grenaillage ni au passage au four. Ne choisissez entre le noir et le brillant que si la pièce est déjà finie. Pour les marquages ​​les plus profonds, voir le marquage par micro-percussion profonde.

Marquage laser sur plaque d'acier : logo, texte et code QR sur une plaque métallique
Code QR gravé sur une surface métallique

Gravure laser sur acier : ce qu'une machine de loisir ne peut pas faire

Un petit laser de loisir peut marquer l'acier. Le problème n'est pas l'acier lui-même, mais la machine. Un laser de loisir est conçu pour fonctionner quelques heures d'affilée. Une usine, elle, a besoin d'un laser capable de fonctionner en continu, jour après jour, pendant des années.

La profondeur est le second problème. Pour obtenir une marque perceptible au toucher, un laser doit repasser plusieurs fois au même endroit. Un poinçon à micro-percussion, lui, effectue la marque en un seul passage.

Chaque machine HeatSign présentée sur cette page est conçue pour fonctionner en continu en usine. Une machine bon marché qui tombe en panne ou s'use au bout d'un an finit par coûter plus cher pour chaque pièce marquée.

Contactez-nous

Trouvez la machine adéquate

Réponse sous un jour ouvrable

FAQ sur les machines de marquage de l'acier : sept questions posées en atelier

Sept réponses que vous ne trouverez pas ci-dessus. Elles proviennent toutes de véritables devis HeatSign.

Faut-il nettoyer l'acier avant le marquage ?

Cela dépend de la machine.

Une machine à micro-percussion ne nécessite pas d'acier propre. Le poinçon traverse la rouille, l'huile, la vieille peinture et la pellicule noire que l'acier présente à la sortie d'usine. Vous pouvez marquer les pièces directement après la scie ou la coulée.

Un laser nécessite une surface propre. L'huile brûle et dégage de la fumée, et une surface sale donne un résultat différent sur chaque pièce. Nettoyez d'abord la pièce avec un solvant adapté. Si l'acier présente une couche épaisse et écailleuse, retirez-la avant le marquage.

Est-ce que quelqu'un doit tenir la machine pendant tout son service ?

Non. La plupart des emplois ne nécessitent aucune période d'inactivité.

Avec une machine d'établi, la pièce est placée sur la machine. Personne ne tient rien.

La tête laser portative pèse moins de 1,5 kg. Elle est donc suffisamment légère pour les travaux de courte durée. Pour les travaux plus longs, n'hésitez pas à nous contacter pour connaître nos supports qui vous éviteront de la tenir.

La machine de micro-percussion portative est plus lourde, environ 5 kg. Sur l'acier, une base magnétique la maintient en place. Placez-la sur la pièce, actionnez l'interrupteur et relâchez. L'aimant supporte le poids, garantissant ainsi des marquages ​​parfaitement droits.

Sur les pièces rondes ou irrégulières, où un aimant ne peut pas se fixer à plat, une pince remplit la même fonction. Indiquez-nous la forme de la pièce et nous vous en proposerons une.

Une marque de pression peut-elle fragiliser la pièce ?

Très peu, si vous l'utilisez au bon endroit. Un poinçon à marteler effectue de nombreux petits coups. Un poinçon manuel effectue un seul coup sec. Les petits coups exercent beaucoup moins de contraintes sur le métal.

Marquez une zone plane, loin des angles, des rainures et de toute partie susceptible de se plier lors de l'utilisation. Si le dessin ne permet pas de marquage par pression, utilisez un laser.

À partir de quel point la dureté d'une épingle est-elle excessive ?

Aux alentours de 62 HRC, une goupille cesse d'être efficace. Jusqu'à 55 HRC, une pointe en carbure marque normalement. Entre 55 et 62, elle marque encore, mais les points s'aplatissent et la goupille s'use beaucoup plus vite.

Au-delà de 62 HRC, la pointe n'est pas plus dure que la pièce. Sur une surface de 60 HRC, on obtient une rugosité de 0,01 à 0,05 mm, soit une rayure. Marquez ces pièces au laser ou effectuez une marque à l'aide d'une épingle avant leur trempe.

Faut-il saisir chaque numéro de série ?

Définissez le premier numéro de série, par exemple 1001. La machine l'incrémente pour chaque nouvelle pièce : 1001, 1002, 1003, etc. Elle peut également ajouter automatiquement la date du jour ou le numéro de l'équipe à chaque repère.

Vous avez déjà une liste de numéros ? Chargez-la depuis un fichier Excel ou scannez le code-barres de votre bon de commande. La machine les marque dans l’ordre, un par pièce. Plus besoin de saisir de données : fini les erreurs !.

Outre la machine, qu'est-ce que nous devrons payer d'autre ?

Très peu. Voici la liste complète.

Laser à fibre : il ne nécessite ni encre, ni étiquettes, ni autres consommables. En cas de marquage sur acier huileux ou revêtu, prévoyez un extracteur de fumées.

Martelage par points électrique : seule la broche s’use. Son remplacement est peu coûteux et ne prend que quelques minutes.

Marquage par micro-percussion pneumatique : micro-perforations et air comprimé. Si votre atelier n’est pas équipé d’une arrivée d’air comprimé, vous aurez également besoin d’un compresseur.

Le logiciel de marquage est fourni avec chaque machine. Il n'y a pas de licence annuelle à payer.

La zone marquée va-t-elle rouiller avant le reste de la pièce ?

Cela peut arriver sur de l'acier nu. Un marquage laser laisse la surface légèrement rugueuse, ce qui fait que l'eau y reste plus longtemps que sur le métal lisse environnant. Si les pièces sont stockées dans un endroit humide, la marque peut rouiller en premier.

En général, cela n'a pas d'importance, car la pièce est peinte, huilée ou revêtue ultérieurement. Si elle reste brute et exposée aux intempéries, optez pour un marquage par micro-percussion. Une marque par pression reste lisible même en cas de rouille.

Envoyez-nous trois choses

Un simple courriel ou message contenant ces trois réponses.

Que faut-il envoyer ?

  1. Quel est l'emplacement de votre marquage produit ? Est-ce une surface plane ?
  2. Vous souhaitez un marquage de surface ou un marquage en profondeur pour vos pièces en acier ?
  3. Que se passe-t-il après le marquage ? Zinc, chauffage, sablage, peinture, ou rien du tout ?