


La norme MSS SP-25 exige le marquage de quatre éléments sur chaque vanne, bride, raccord et union : le fabricant, la pression nominale, le matériau et la dimension. Cette liste est facile à trouver.
Certaines pièces sont rejetées pour une autre raison : la marque est mal placée ou mal réalisée.
Chez HeatSign, les questions que nous posent les fabricants de robinetterie et de raccords portent précisément sur ce sujet. Où puis-je estampiller ? Le marquage par micro-percussion (une machine qui marque avec une pointe à frappe rapide) est-il considéré comme un marquage à faible contrainte ? Que dois-je retirer lorsque la pièce est trop petite ?
Cette page répond à ces questions point par point. Vous y trouverez une fiche technique pour chaque produit, la machine de marquage de chaque pièce, un plan des zones de marquage à faible contrainte, les limites de profondeur pour chaque méthode et l'ordre d'omission pour les petites pièces.
MSS SP-25 en bref
- S'applique auxvannes, raccords, brides et unions neufs (à l'exclusion des pièces remises à neuf ou remanufacturées).
- Édition actuelleSP-25-2018, avec une feuille d'errata de 2023
- Toujours indiquerle fabricant, la norme, le matériau et la taille.
- Le cas échéant, numéro de coulée (identifiant du lot d'acier), garniture de soupape, flèche de sens d'écoulement, numéro de joint annulaire
- Parmoulage, forgeage, estampage ou gravure sur la pièce ou sur une plaque fixée de façon permanente
- Parois de pression.Fond arrondi, marques de faible contrainte uniquement.
Vous avez besoin d'une machine pour ces marquages ? Consultez la liste des machines adaptées à chaque pièceou envoyez-nous votre dessin pour obtenir une recommandation.
Que devez-vous marquer selon la norme MSS SP-25 ?
La norme MSS SP-25 exige le nom ou la marque du fabricant, la pression nominale, le matériau et les dimensions sur chaque vanne, raccord, bride et union de taille suffisante pour les recevoir. Les pièces moulées et forgées en acier doivent également comporter un numéro de coulée lorsque la norme du produit ou du matériau l'exige.
Toujours
- Nom, marque ou symbole du fabricant
- Indice de pression : une classe de pression (150, 300, 3000) ou une pression de service à froid (« 1000 CWP »)
- Matériau : le symbole de nuance ASTM sur les pièces en acier, tel que A105, WCB ou WPB
- Taille : NPS ou DN
Lorsque le produit ou l'acheteur l'exige
- numéro de coulée (lot de fusion dont provient l'acier)
- Garniture de soupape (matériaux de la tige, du disque et du siège), sur la plaque signalétique, lorsqu'elle diffère du corps
- Flèche de sens sur les clapets anti-retour
- Numéro de joint annulaire sur les brides de joint annulaire
- Identification du filetage sur les filetages non standard
Un numéro de coulée permet de relier la pièce à son rapport d'essai en usine, le certificat qui indique la composition chimique et la résistance de ce lot d'acier (qu'est-ce qu'un numéro de coulée ?). Les inspecteurs vérifient ce lien en premier lieu.
Les marques doivent faire partie intégrante du produit. La norme SP-25 mentionne le moulage, le forgeage, l'estampage et la gravure, ou une plaque fixée de façon permanente à la pièce. La peinture n'est pas incluse dans cette liste. La peinture au pochoir doit être considérée comme un élément supplémentaire et non comme la marque obligatoire.


Vous pouvez ajouter d'autres marquages. Le marquage SP-25 autorise le numéro de commande, un numéro de spécification client, une date ou la mention « Fabriqué en… », à condition qu'il ne puisse être confondu avec les marquages normalisés. Les marquages de conformité sont soumis à des exigences plus strictes. Un monogramme API ou une marque de certification ASME n'est apposé que sur les pièces provenant d'un fabricant agréé. Les brides conformes à la norme ASME B16.5 portent également la mention « B16 » ou « B16.5 ».
Que se place-t-on sur une bride, un raccord, une vanne et un raccord union ?
Une bride en acier forgé porte le nom du fabricant, la nuance ASTM (A105), la classe (150), la dimension, la mention « B16.5 » et le numéro de coulée. Un coude à souder bout à bout indique la nuance (WPB) et l'épaisseur de paroi (SCH 40) au lieu de la classe. Les vannes présentent leurs marquages à la fois sur le corps et sur une plaque signalétique.
Bride en acier forgé ASME B16.5
ABC A105 150 4 B16,5 H12345
Emplacement : sur le bord extérieur, du côté opposé à la face surélevée. Les brides à collerette soudée le supportent parfois sur le moyeu.
Les brides à joint annulaire ajoutent le numéro de l'anneau, tel que R-37.
Raccord à souder bout à bout ASME B16.9
ABC WPB SCH40 4 H12345
Où : à l'extérieur de la carrosserie, bien en retrait du chanfrein de soudure.
Le tableau de pression murale remplace la classe de pression, car le raccord est calibré comme le tuyau qu'il raccorde.
Raccord à souder ou fileté ASME B16.11
ABC A105 3000 1-1/4
Où : sur toute surface plane du corps. Les petites tailles déposent les champs dans l'ordre SP-25 (voir ci-dessous).
Les classes de pression de ces raccords sont 2000, 3000 et 6000.
Vanne en acier ASME B16.34
Corps : fabricant, matériau, puissance, numéro de coulée et taille, plus marques de joint annulaire et de filetage le cas échéant.
Plaque signalétique : fabricant, matériau du corps, plage de température nominale et finitions.
Une marque déjà présente sur la carrosserie n'a pas besoin de se répéter sur la plaque signalétique.
Les raccords filetés en acier et les écrous union fonctionnent selon le même principe. Le raccord union porte son marquage sur l'écrou, et le matériau peut simplement indiquer « ACIER » ou le numéro ASTM.
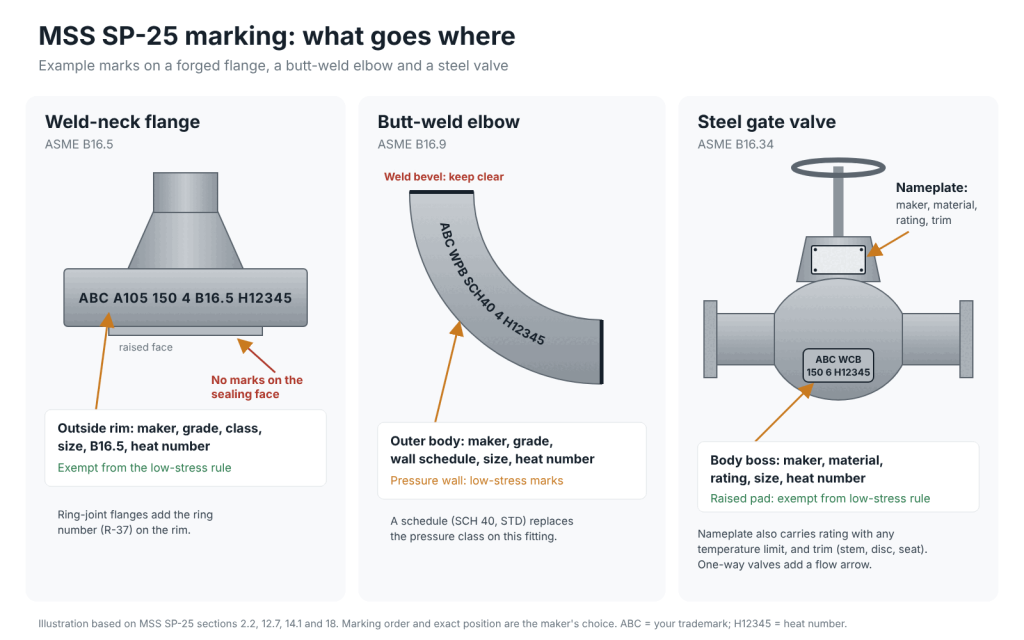
Le cahier des charges SP-25 laisse au fabricant le choix de l'ordre et de l'emplacement exact des marquages. Cette liberté présente des inconvénients. Si vous intégrez la disposition dans votre propre fiche de processus, chaque opérateur placera le numéro de coulée à un endroit différent. Pour les vannes, notre guide de marquage des corps de vannes et des plaques signalétiques indique les champs à apposer sur chaque pièce et les machines qui les marquent.
Quelle méthode de marquage convient à chaque pièce SP-25 ?
Utilisez le micro-percussion pour les rebords de brides, les bossages et les corps de vannes, où un marquage profond doit résister au sablage et à la peinture. Utilisez une machine de marquage laser à fibre pour les plaques signalétiques, les raccords en acier inoxydable et les petites pièces. Pour les brides et les vannes trop lourdes pour être déplacées, HeatSign fournit des machines de micro-percussion portables.
Partie et lieu | Méthode adaptée | Type de machine |
|---|---|---|
Petits et moyens rebords, jante complète à 360° | martelage rotatif | |
Grandes brides, corps de vannes, sur site | martelage pneumatique ou à batterie portable | |
plaques signalétiques et étiquettes des vannes | laser à fibre ou marqueur d'étiquettes | |
Raccords de tuyauterie en acier inoxydable et en acier au carbone | Laser à fibre, rotatif pour pièces rondes |

 par micro-percussion rotatif · 3 000 $ à 5 000 $ :Marque le pourtour complet des brides, bagues et arbres en une seule passe.Voir le marqueur rotatif →

 pneumatique portable · 1 500 $ à 2 : Se fixe sur les grandes brides et les corps de vannes. Marquage jusqu’à environ 1 mm de profondeur.Voir le marqueur par micro-percussion portable → Marquage

 laser à fibre avec système rotatif · 2 250 $ à 5 300 $ :Petits raccords, pièces en acier inoxydable et plaques signalétiques avec caractères fins.Voir le marqueur laser →
Deux exemples concrets illustrent cette répartition. Un fabricant de brides en Asie centrale produit de nombreuses dimensions. HeatSign a installé un système de marquage dédié aux petites brides et un système pneumatique portable pour les grandes.
Pour le marquage longitudinal des raccords de tuyauterie en acier au carbone et en acier inoxydable, nous recommandons un laser à fibre portable de 60 W. Il atteint une profondeur d'environ 0,1 mm sur l'acier inoxydable et de 0,2 mm sur l'acier au carbone.
Vous ne savez pas quelle pièce convient ? Envoyez-nous les détails de votre pièce ainsi qu’une photo de la légende du schéma.
Où a-t-on besoin de marques à faible stress, et où n'en a-t-on pas besoin ?
La norme MSS SP-25 exige des poinçons à fond arrondi et à faible contrainte pour toute application sur une paroi soumise à pression. Les bords de bride et les zones de marquage surélevées sont exemptés. Évitez tout marquage sur les faces d'étanchéité et les chanfreins de soudure, et ne réduisez jamais l'épaisseur de la paroi en dessous de son minimum.
Cette règle figure dans la section 2.2 du SP-25. Voici ce qu'elle énonce dans l'édition de 1998 :
« …il convient d’utiliser des tampons à faible contrainte produisant une empreinte à fond arrondi ; ces tampons ne sont pas nécessaires sur les bords à rebord ni sur les supports en relief prévus à des fins de marquage. »
Où dans la partie | Ce que dit le SP-25 | Ce qu'il faut faire |
|---|---|---|
Corps de vanne ou paroi du raccord (résiste à la pression) | Faible stress requis | Poinçon à tête ronde ou à pointe ronde, maintenus en surface |
diamètre extérieur ou bord de la bride | Exempter | Toute méthode permanente |
Patin ou bossage surélevé moulé pour le marquage | Exempter | Meilleur endroit pour la note maximale |
Face d'étanchéité de la bride | Ne pas marquer | Une marque à cet endroit peut fuir ou être usinée |
Biseau de soudure ou à côté d'une soudure | Ne pas marquer | La soudure le brûle |
Tuyau ou mur de moins de 3 mm (1/8 po) | Ne pas tamponner (règle de la marine américaine) | gravure laser, microbillage ou gravure électrochimique |
Pourquoi la forme du fond est-elle importante ? Un poinçon en forme de V aigu laisse une encoche. Sous l’effet des cycles de pression, une fissure peut se former au niveau de cette encoche. Un poinçon à fond arrondi répartit la contrainte, réduisant ainsi considérablement le risque de propagation de la fissure.
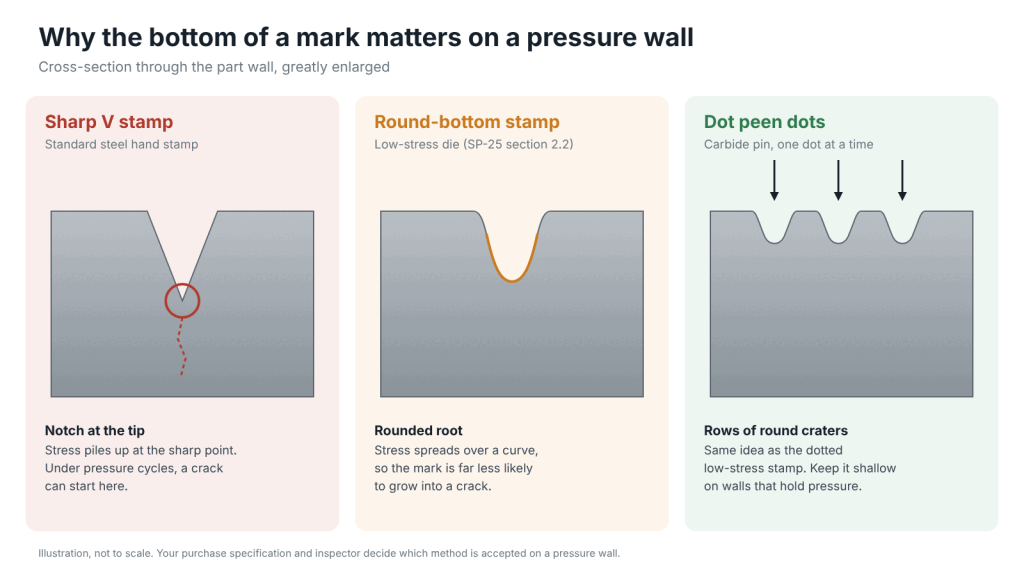
Un ingénieur du forum Eng-Tips a décrit un tampon à faible contrainte comme « un tampon à pointe émoussée ou à pointe arrondie, à points continus ou intermittents »
La solution la plus simple consiste à placer le marquage là où la règle ne s'applique pas. Vous pouvez par exemple réaliser une petite marque sur le corps de la vanne ou marquer le bord de la bride. La profondeur et la méthode sont ensuite à votre discrétion. Pour le marquage des bords de brides de différentes tailles, consultez la section « Marquage des bords de brides ».
L'usinage peut parfois effacer une marque de fonderie ou d'estampage. La SP-25 permet de la rétablir par dépôt de soudure, plaque soudée, estampage ou gravure. Si vos pièces sont marquées avant usinage, ajoutez cette étape de remarquage à la fiche de gamme.
Le marquage par micro-percussion ou le marquage laser sont-ils considérés comme des procédés à faible contrainte ?
La norme SP-25 ne définit pas la notion de faible contrainte par des valeurs numériques. La définition publique la plus stricte, la norme MIL-STD-792F de l'US Navy, autorise le martelage par points avec une pointe ronde de 0,38 mm (0,015 pouce) jusqu'à une profondeur de 0,10 mm (0,004 pouce). Elle autorise également la gravure laser avec une rainure à fond arrondi jusqu'à une profondeur de 0,13 mm (0,005 pouce).
Le marquage par micro-percussion (une broche en carbure frappe la pièce à répétition pour former des caractères à partir de petits points) laisse naturellement des cratères à fond arrondi. Une machine de marquage laser à fibre, quant à elle, fond ou vaporise une fine couche de métal. Voici comment la norme de la Marine encadre chaque méthode.
Règle de l'US Navy, beaucoup plus stricte que la SP-25. Utilisez-la lorsque votre contrat fait référence à la norme MIL-STD-792 ou que votre client exige des chiffres.
Méthode | Marque la plus profonde autorisée | Pourboire ou forme | Limites |
|---|---|---|---|
Poinçons en acier à fond rond | 0,25 mm (0,010 po) | Rayon de courbure de la pointe : 0,13 à 0,51 mm, plus grand pour les lettres hautes | Non recommandé ; acier à faible teneur en carbone uniquement (0,35 % de C ou moins) ; jamais sur tuyau |
Dot peen | 0,10 mm (0,004 po) ; valeur normale : 0,025–0,05 mm | Broche à 135°, rayon de pointe d'au moins 0,38 mm (0,015 po) | Utilisez la force minimale permettant d'obtenir un point lisible |
Gravure laser à fibre | 0,13 mm (0,005 po) ; valeur normale : 0,025–0,08 mm | Rainure à fond arrondi, vérifiée sur une section coupée à 100× | Chaque machine est d'abord qualifiée ; uniquement sur des surfaces qui ne sont jamais en contact avec le fluide de procédé |
gravure électrochimique | À partir de 0,013 mm (0,0005 po) | Chimique, sans force | Seule méthode autorisée sur les pièces trempées et les parois de moins de 3 mm |
Lisez attentivement ce tableau. Il s'agit d'une réglementation navale concernant les pièces de navires. Sur les brides commerciales SP-25, une marque de martelage de 0,2 à 0,5 mm de profondeur sur le rebord est normale, et le rebord est de toute façon exempté.
Les marqueurs à micro-percussion pneumatiques HeatSign marquent généralement à une profondeur de 0,1 à 0,5 mm. En réduisant la pression d'air, la même machine permet de réaliser des points beaucoup moins profonds. La pointe de type « Navy » nécessite une épingle adaptée ; veuillez nous contacter à ce sujet avant de passer commande.
Le grenaillage par points est-il donc une technique à faible contrainte ?
Chaque point correspond à un cratère à fond arrondi formé par une pointe conique en carbure. Le principe est le même que celui du marquage à faible contrainte « pointillé » utilisé dans la plupart des spécifications. L’angle de la pointe, la pression de l’air et l’espacement entre les points influent sur la contrainte exercée par chacun.
Nous n'utilisons pas de terme générique pour désigner une machine « certifiée à faible contrainte ». La décision revient à votre cahier des charges et à l'inspecteur de votre client. Prévoyez un échantillon, effectuez une découpe si nécessaire et faites-le approuver avant la production.
Un laser nécessite une vérification supplémentaire. La norme SP-25 autorise les marquages « gravés », et la gravure laser en est un exemple. Mais un laser marque par la chaleur.
Sur l'acier trempé, le marquage laser peut créer une fine bande de trempe (voir le revenu laser sur les pièces trempées). Pour les pièces traitées thermiquement après soudage, la réglementation de la Marine exige un marquage laser avant le traitement thermique. Le laser est particulièrement adapté aux plaques signalétiques, aux poignées de vannes et aux raccords en acier inoxydable.


Que se passe-t-il si la pièce est trop petite, ou si les marques sont effacées par l'usinage ?
Lorsqu'une pièce ne peut pas porter tous les marquages, le SP-25 permet de les apposer dans un ordre fixe : d'abord la taille, puis le marquage du filetage, la finition, le numéro de coulée et la classe de puissance, et enfin le matériau. Le marquage du fabricant est conservé sauf si la pièce ne peut pas physiquement le supporter.
- 1Taille
- 2Identification du fil
- 3Garniture de soupape
- 4Numéro de chaleur
- 5Notation
- 6Matériel
Conservez toujoursla marque du fabricant
Laissez tomber par le haut. Le champ « Matériau » est le dernier à être traité.
Respectez scrupuleusement l'ordre. Supprimer la dimension d'un té à souder de 1/2 pouce est conforme à la règle. Supprimer le symbole du matériau tout en conservant la dimension ne l'est pas.
Les petites pièces nécessitent des caractères de petite taille, et un laser à fibre est idéal pour les plus petits. Pour les petits raccords ronds, un bloc en V ou un dispositif rotatif maintient la pièce en place pendant le marquage.

Les marques effacées lors de l'usinage sont rétablies par dépôt de soudure, plaque soudée, estampage ou gravure. Le choix de la méthode dépend de l'emplacement. Sur une paroi soumise à la pression, privilégier une méthode à faible contrainte. Sur un coussinet ou une jante, utiliser la méthode la plus rapide.
Que vérifient les inspecteurs sur les marquages SP-25 ?
Les inspecteurs vérifient que chaque marquage requis est lisible à l'expédition et que le numéro de coulée correspond au rapport d'essai du fabricant. Les nuances d'acier doivent utiliser les symboles ASTM et les pièces B16 le marquage B16. Aucun marquage ne doit figurer sur une face d'étanchéité ou une paroi mince.
- La marque du fabricant est présente sur toutes les pièces suffisamment grandes pour la porter.
- Le matériau affiche le symbole de qualité ASTM (A105, WCB, WPB, F316L), et non pas seulement « acier », sur les pièces B16.5 et B16.9.
- La classification ou le calendrier est correct : Classe 150, Classe 3000, SCH 40.
- Le numéro de coulée correspond au rapport d'essai du laminoir ou au certificat EN 10204 3.1.
- Les brides B16.5 portent la mention « B16 » ou « B16.5 ».
- Les marques sont lisibles telles que fabriquées. L'interprétation de la norme ASME B16.5 confirme que le marquage doit être lisible lors de la fabrication.
- Aucune marque n'est présente sur les faces d'étanchéité, les biseaux ou les parois minces, et les estampilles sur les parois sous pression sont à fond arrondi.
Le point 6 est celui où les marquages superficiels sont défaillants. Un marquage parfaitement lisible sur l'acier nu peut disparaître sous l'effet du grenaillage, de la galvanisation ou d'une couche de peinture épaisse. Si vos pièces sont revêtues après marquage, effectuez un marquage plus profond ou effectuez un nouveau marquage après revêtement. Pour la traçabilité des numéros de coulée, de l'usine à la pièce finie, consultez notre guide de marquage des tôles d'acier.

Vous n'êtes pas sûr que vos pièces soient conformes à la norme SP-25 ?
L'erreur la plus fréquente que nous constatons n'est pas un champ manquant. Il s'agit d'une marque nette sur un mur de pression ou d'un numéro de coulée qui s'efface après le sablage. Ces deux éléments sont corrigés au poste de marquage, et non dans la documentation.
Envoyez à HeatSign la clause de marquage de votre cahier des charges ainsi qu'un échantillon de pièce. Nous la marquons conformément aux exigences de la clause et vous envoyons des photos par e-mail afin que votre inspecteur puisse valider la méthode avant votre achat.
Sources
- MSS SP-25, Système de marquage normalisé pour les vannes, les raccords, les brides et les unions (texte cité de l'édition de 1998 ; vérifiez l'édition citée dans votre contrat)
- Norme ASME B16.5, Brides de tuyauterie et raccords à brides, et ses interprétations publiées
- ASME B16.34, Vannes : à brides, filetées et à souder (le marquage des vannes est conforme à la norme MSS SP-25)
- MIL-STD-792F(SH), Exigences de marquage d'identification pour les composants à usage spécial
- Discussions du forum Eng-Tips sur l'emboutissage à faible contrainte











