


Un code Data Matrix (un petit code-barres carré) est bien noté sur la table de marquage. Cependant, après le traitement thermique et le grenaillage, le lecteur de code-barres détecte une tache grise. Le marquage était correct ; il a été apposé à la mauvaise étape.
Effectuez le marquage le plus tard possible : après la dernière étape susceptible de couper, chauffer, revêtir ou sabler la surface. Par marquage, nous entendons toute inscription apposée sur la pièce : texte, numéro de série ou code Data Matrix.
Le marquage doit parfois être effectué dès le début, pour identifier le numéro de coulée (l'identifiant du lot fourni par l'aciérie) ou pour le suivi de la production. Dans ce cas, utilisez un marquage en profondeur, comme une gravure laser profonde ou un micro-percussion, et non un simple marquage noir. Évitez les zones de pliage et les faces usinées, et relisez le marquage après la dernière étape d'usinage.
Chez HeatSign, nous marquons des pièces d'essai à l'étape prévue par le client, puis nous les soumettons au processus de fabrication réel. Ci-dessous : un aide-mémoire détaillé indiquant les marques à conserver pour chaque étape, les distances entre les lignes de pliage et deux exemples de parcours.
1
Cette surface sera-t-elle taillée, meulée ou polie ultérieurement ?
Si oui, voir usinage et sablage.
2
La pièce atteindra-t-elle une température supérieure à environ 200 °C (392 °F) plus tard ?
Si oui, voir traitement thermique.
3
Sera-t-il plaqué, anodisé, passivé, sablé ou peint ultérieurement ?
Si oui, consultez les étapes finales.
Les trois réponses sont « non » ? Cochez la case qui vous convient. Vous choisissez une machine ? Passez directement aux marques qui restent.
Faut-il marquer les pièces avant ou après traitement ?
Le marquage est effectué après traitement par défaut. Il est recommandé de le faire avant uniquement si l'identifiant doit suivre un parcours précis, comme par exemple un numéro de coulée entrant dans le four, ou lorsqu'une ébauche plate est plus facile à fixer que la pièce finie. Choisissez ensuite une marque avec une profondeur et placez-la de manière à ce que les étapes suivantes ne la touchent pas.
La norme à laquelle se réfèrent la plupart des schémas des fournisseurs stipule la même chose. La norme MIL-STD-130 (norme américaine de marquage des pièces militaires) exige que la méthode de marquage « prenne en compte l'état final de la pièce, y compris les peintures, les revêtements et les mastics ». Autrement dit : le marquage doit être jugé sur la pièce finie, et non selon le tableau de marquage.


Quelles marques résistent à quelle étape du processus ?
Les marquages en profondeur résistent à la chaleur, au sablage et au revêtement ; les marquages laser en couleur uniquement, eux, ne résistent pas. Un marquage noir recuit s'estompe à environ 200 °C (392 °F). Les marquages profonds par gravure laser et micro-percussion redeviennent lisibles après traitement thermique et nettoyage. Les marquages superficiels s'aplatissent sous l'effet du grenaillage.
La moitié de la question « avant ou après » se résume en réalité à « quel type de marquage ? ». Une machine de marquage laser à fibre peut réaliser trois types de marquages très différents sur l'acier. Un marquage par recuit modifie la couleur de la surface sous l'effet de la chaleur sans enlever de métal. Un marquage par gravure chimique enlève une fine couche. Un marquage par gravure profonde crée une cavité perceptible au toucher.
Le martelage par points est encore différent : une broche en carbure dur perfore des rangées de petites marques. Ces marques suivent le mouvement du métal et résistent donc mieux à la chaleur et à la flexion qu’un changement de couleur.
Deux fabricants européens de lasers, TRUMPF et Trotec, publient la limite de 200 °C pour les marquages recuits. La NASA a testé des marquages après un traitement thermique à 1 093 °C (2 000 °F) : la gravure laser et le micro-percussion ont été jugés « restaurables et lisibles », tandis que les étiquettes en papier et l’encre ont échoué (NASA-STD-6002D, tableaux 7 et 8).


Machines pour les marques qui parcourent le parcours
Choisissez la machine en fonction de la dernière étape à laquelle le marquage doit résister. HeatSign fabrique des machines de marquage laser et par micro-percussion ; ces suggestions s’appliquent donc aux deux types de marquage.

 Marqueur laser à fibre de bureau, 20–60 W · 1 950–5 000 $ :Gravure et gravure de numéros de série et de codes Data Matrix sur pièces usinées.Voir le laser à fibre de bureau →

 Graveur laser profond HS-FL35D / 60D · 2 900–3 900 $ :Axe Z motorisé pour les cavités résistant au sablage et au traitement thermique.Voir le graveur laser profond →

 Marqueur laser MOPA, 30 / 60 / 100 W · 3 500–6 000 $ :Marquage noir sur aluminium anodisé et acier inoxydable, appliqué en dernière étape.Voir le marqueur laser MOPA →

 Marqueur pneumatique à micro-percussion de table · 1 500–2 800 $ :Numéros de coulée sur pièces moulées et forgées qui seront traitées thermiquement ou peintes ultérieurement ; acier jusqu’à 60 HRC.Voir le marqueur pneumatique →
À quelle distance d'une ligne de pliage doit se trouver un repère de pièce ?
Maintenez un repère à au moins 15 mm (0,6 po) de la ligne de pliage, ou utilisez la règle de votre fabricant pour mesurer la distance entre le trou et le pli si cette distance est plus grande. Tracez les lignes d'un code Data Matrix parallèlement au pli. Ne marquez jamais à l'intérieur de la bande en contact avec la matrice de la presse plieuse.
Le marquage à plat est une bonne pratique pour la tôlerie. La pièce étant à plat, la tête de marquage laser ou par micro-percussion perçoit une seule hauteur. Le problème se situe au niveau de la zone de pliage. La surface extérieure s'étire et l'épaulement de la matrice imprime des lignes sur la tôle.
Un code Data Matrix nécessite également une bordure vide autour de lui, appelée zone de silence. Ainsi, un trait situé près d'un pli perd plus que sa propre largeur.
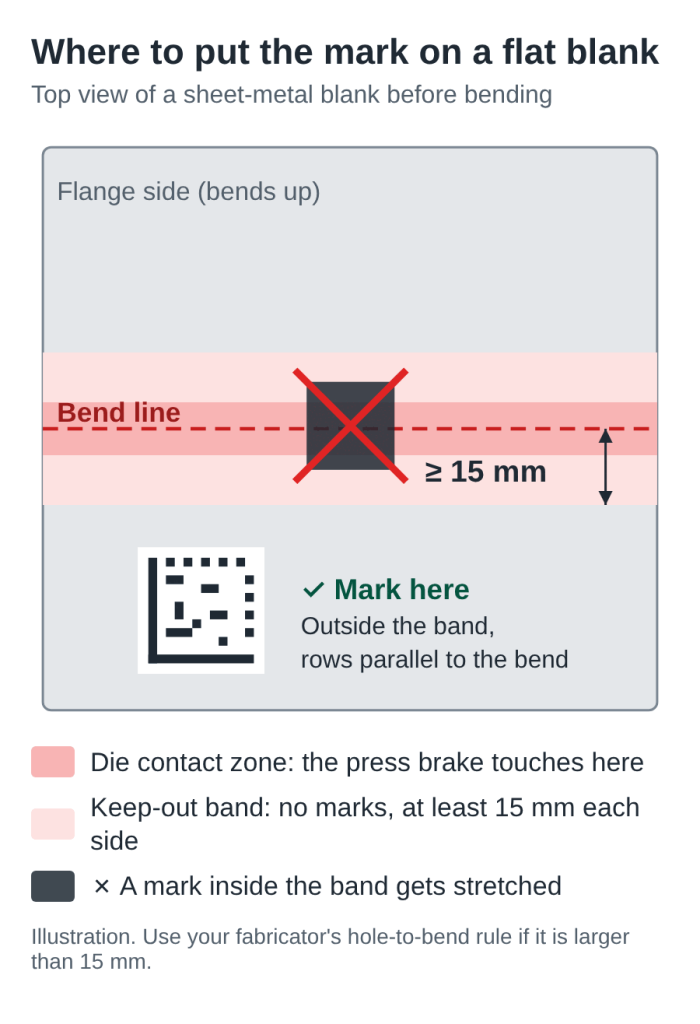
Aucun guide de tôlerie que nous avons trouvé n'indique de distance pour les repères. Ils en indiquent une pour les trous, alors considérez le repère comme un trou :
Nous utilisons la valeur de 15 mm, plus élevée, car un code Data Matrix ne tolère aucune marge. Un trou décalé de 0,2 mm peut toujours accueillir un boulon. Un code Data Matrix dont les cellules extérieures s'étirent peut entraîner une perte de note entière ; c'est pourquoi HeatSign prévoit cette marge pour les travaux de tôlerie.
Les tubes sont soumis à une réglementation plus stricte. La norme de marquage de l'US Navy interdit le marquage des tuyaux à paroi mince « dans les zones qui seront cintrées après marquage » et dans les zones qui seront évasées (MIL-STD-792F, 5.10.3.1).
Si une pièce nécessite un marquage après formage, le marquage par micro-percussion permet de gérer la courbure et les variations de hauteur. Le marquage laser sur une surface courbe est également possible. Le code Data Matrix doit rester inférieur à 16 % du diamètre, conformément aux recommandations de la norme de marquage 2D automobile (AIAG B-17).


Vous ne savez pas où placer le repère sur votre pièce vierge ? Envoyez-nous le dessin du patron à plat et nous vous suggérerons un emplacement.
Faut-il effectuer le marquage avant ou après l'usinage, l'ébavurage et le sablage ?
Le marquage peut être effectué après usinage ou uniquement sur une face non usinée. L'usinage supprime complètement le marquage. Le grenaillage aplanit les marquages laser superficiels ; un marquage résistant au grenaillage doit donc présenter des cavités d'environ 0,3 mm de profondeur et des alvéoles d'environ 0,6 à 0,7 mm de largeur.
Les pièces forgées et moulées comportent souvent deux marquages. Le premier, apposé sur la surface brute, indique le numéro de coulée. Avant l'usinage final, ce marquage est reporté sur une zone peu contrainte qui n'est pas réusinée. Un brevet de ligne de forgeage du groupe SMS décrit ce procédé, car le premier marquage est effacé et devient illisible après le tournage.
La norme MIL-STD-130 aborde le même point sous un autre angle : les marques formées lors du moulage ou du forgeage concernent uniquement les surfaces non usinées. L’huile de coupe et le liquide de refroidissement ne permettent pas d’effacer ces marques. Les marquages par micro-percussion et laser, conformes aux normes NASA, restent lisibles après lubrification à l’huile et au fluide hydraulique. L’huile provoque des reflets gênants pour le lecteur de codes-barres ; il est donc conseillé d’essuyer la pièce avant la lecture.
Le véritable risque réside dans le dynamitage. Ces chiffres proviennent de tests de moulage sous pression publiés par Laserax (un fabricant canadien de lasers) en partenariat avec une université.


À titre de comparaison, un cheveu humain mesure environ 70 µm d'épaisseur. Le polissage provoque les mêmes dommages, mais de manière plus silencieuse. Un machiniste, sur un forum de physique, a constaté que le polissage d'une lame après le marquage supprimait le contraste du laser, et que le téléphone ne pouvait plus lire le code Data Matrix.
Pour les revêtements sur acier sablé, tels que la galvanisation et la peinture, voir à quelle profondeur marquer afin que la marque reste lisible après la peinture ou la galvanisation.
Une marque laser peut-elle résister à un traitement thermique ?
Oui, si le marquage est profond. Un marquage laser noir recuit s'estompe à environ 200 °C (392 °F) et ne résistera donc pas à la trempe, au revenu ou à la relaxation des contraintes. Les marquages par gravure laser profonde et par micro-percussion résistent et restent lisibles une fois la calamine éliminée. Marquez avant le traitement thermique post-soudage.
La trempe, la plupart des revenus, la relaxation des contraintes et le traitement thermique après soudage (TTAS) s'effectuent tous à des températures bien supérieures à 200 °C. C'est pourquoi une marque noire sur une ébauche d'engrenage disparaît à la sortie du four. Une marque de recuit ne correspond qu'à une fine couche d'oxyde. Si on la chauffe à nouveau, sa couleur revient.
Les marques profondes résistent à la chaleur mais se recouvrent de calamine (la couche d'oxyde foncée formée par le four). Prévoyez une étape de décalaminage ou de sablage, puis relisez la marque. Lors des tests Laserax, les marques laser sur aluminium coulé sont restées lisibles après les traitements T4 (500 °C pendant 1 heure) et T6/T7 (520 °C pendant 4 heures).

HRC correspond à l'échelle de dureté Rockwell C. Les marqueurs à points HeatSign peuvent traiter l'acier jusqu'à 60 HRC, mais la profondeur de marquage diminue rapidement à l'approche de cette limite. Consultez le tableau de conversion de dureté.
Vous devez marquer des pièces qui passent au four ? Indiquez-nous le matériau et la température de traitement thermique et nous vous proposerons un type de marquage et une profondeur adaptés.
Pourquoi les poinçons pointus présentent un risque avant la trempe
Une marque d'estampage profonde et nette peut amorcer une fissure lors de la trempe. Larrin Thomas, du site Knife Steel Nerds, a examiné trois couteaux cassés ; les trois fractures ont débuté au niveau de la marque d'estampage. La norme de l'US Navy qualifie l'estampage de « méthode de marquage non recommandée » car il induit des contraintes résiduelles (MIL-STD-792F, 5.5).
Les points de marquage par micro-percussion sont ronds et la gravure laser peut être superficielle. Placez tout marquage dans une zone peu sollicitée, loin des congés, des parois fines et des surfaces soumises à la fatigue. Notre guide de marquage MSS SP-25 indique comment les fabricants de vannes choisissent les zones peu sollicitées.
Les couteliers l'ont appris très tôt. L'un d'eux, sur KnifeDogs, l'a résumé ainsi : « Pour graver une lame (de couteau pliant), il faut impérativement la réaliser à l'état recuit. » Recuit signifie ici mou, avant trempe.

Faut-il effectuer le marquage avant ou après l'anodisation, le plaquage ou la passivation ?
Cela dépend de la finition. L'anodisation fonctionne dans les deux sens : marquage avant pour un revêtement continu, marquage après pour un marquage blanc à fort contraste. Placage et oxydation noire : marquage avant, en fonction de la profondeur. Passivation de l'inox : marquage avant et application d'une étape de passivation adaptée au marquage.
anodisation
L'anodisation consiste à former une couche d'oxyde sur l'aluminium. Selon le Conseil des anodiseurs d'aluminium, une couche de type II a une épaisseur de 1,8 à 25,4 µm, et une couche dure de type III, de 12,7 à 115 µm. Une partie de cette couche s'incorpore au métal. Une marque de couleur située en dessous est alors transformée ou masquée ; une marque en relief reste visible.


Les brevets d'Apple fournissent les données les plus claires. Le marquage avant anodisation a permis d'obtenir un revêtement « exempt de fissures induites par laser » (US10787753B2). Lors d'un autre test réalisé par Apple, des marques laser sombres effectuées sur de l'aluminium anodisé de la série 7000 ont révélé une corrosion sur environ 10 % de la surface marquée après 72 heures d'exposition au brouillard salin ASTM B117 (US10174436B2).
C’est pourquoi les acheteurs du secteur aérospatial demandent si les marquages sur les pièces anodisées nécessitent une retouche. Products Finishing a indiqué que l’acheteur et le prestataire de finition devraient convenir de ce point dans le contrat. Pour plus d’informations sur les machines et leurs réglages, consultez notre guide des machines de marquage de l’aluminium.
Pièces anodisées, plaquées ou passivées ? Indiquez-nous votre séquence de finition et nous réaliserons des essais sur des pièces de test pour votre ligne de production.
Placage, oxydation noire et galvanisation
Marquez avant le placage et gravez suffisamment profondément pour que la gravure soit visible. L'oxyde noir et le chrome décoratif sont beaucoup moins épais qu'un marquage laser. Un marquage effectué après coup traverse la surface et laisse l'acier nu, susceptible de rouiller. La galvanisation à chaud ajoute beaucoup plus de zinc ; pour les revêtements épais, suivez les recommandations de profondeur de notre guide de peinture et de galvanisation.
Passivation et électropolissage
La passivation (une étape de nettoyage acide qui restaure la couche d'oxyde de chrome sur l'acier inoxydable) peut atténuer les marques laser. Dans un article de Laser Focus World, les ingénieurs de Coherent ont constaté que les marques défectueuses contenaient environ 15 % de chrome en moins que le métal de base. Ils ont également constaté que l'acide citrique était plus doux pour les marques que l'acide nitrique.
La procédure la plus sûre consiste à marquer d'abord, puis à passiver selon une étape correspondant au marquage. FOBA et Add'n Solutions ont testé des instruments chirurgicaux marqués UDI de cette manière. Après passivation selon la norme ASTM A967 et 500 cycles de nettoyage à pH 14 et de stérilisation à la vapeur, les codes Data Matrix restaient lisibles.
L'électropolissage enlève une fine couche de métal de toutes les surfaces, suffisante pour effacer une marque superficielle. Une marque en profondeur, en revanche, subsiste. Dans une étude de cas publiée, les codes Data Matrix gravés au laser sur des pièces de vannes en acier inoxydable 316L avant électropolissage sont restés lisibles par machine.
À quoi ressemblent les itinéraires de balisage réels ?
Deux procédés principaux permettent de couvrir la plupart des cas observés : le marquage d’une pièce en tôle sur l’ébauche plane et le double marquage d’une pièce forgée. Dans les deux cas, le marquage est apposé dès le début, uniquement aux endroits où l’identification doit être effectuée, et chaque marquage est relu après la dernière étape de gravure.
Voie 1 : support en tôle, revêtement en poudre
- Découpe laser de l'ébauche. La pièce reste plate et facile à fixer.
- Marquez ici. À 15 mm (0,6 po) de chaque ligne de pliage, les rangées étant parallèles au pliage.
- Pliage sur presse plieuse. La marque reste plane et hors de la zone de la matrice.
- Revêtement en poudre. Graver suffisamment profondément pour l'épaisseur du revêtement.
- Lisez la marque. Contrôle final de la partie revêtue.
Voie 2 : arbre en acier forgé, traité thermiquement et usiné
- Forgeage. Marteler le numéro de coulée sur la surface rugueuse.
- Ébauche d'usinage. Laisser la face marquée intacte.
- Trempe et revenu. La marque subsiste ; elle est recouverte de calamine.
- Détartrage ou grenaillage. Relisez le numéro de chauffe.
- Usinage final. Marquage d'un code Data Matrix sur une face finie à faible contrainte.
- Lisez la note. Évaluez la pièce finie.
- 1
Marquez un échantillon à l'étape prévue
Même machine, mêmes réglages et même position qu'en production.
- 2
Exécutez chaque étape réelle
Pliez-le, traitez-le thermiquement, sablez-le, enduisez-le ou passivez-le exactement comme le fera la production.
- 3
Lisez-le deux fois
Juste après la correction, et de nouveau après la dernière étape susceptible de l'altérer. Pour les notes, voir la différence entre les notes lisibles et vérifiables.

Envoyez-nous votre schéma de processus et un échantillon de pièce
HeatSign effectuera le marquage à l'étape prévue et vous enverra des photos, généralement sous un jour ouvrable.
Quelles autres questions les fabricants posent-ils concernant le marquage avant ou après traitement ?

Une marque noire recuite au laser résiste-t-elle au traitement thermique ?
Non. Les marquages recuits s'estompent à environ 200 °C (392 °F), en dessous des températures normales de trempe, de revenu et de détente. Utilisez une gravure laser profonde ou un martelage par micro-percussion avant le traitement thermique, puis relisez le marquage après décalaminage.
Faut-il graver l'aluminium au laser avant ou après l'anodisation ?
Les deux méthodes fonctionnent. Gravez avant l'anodisation pour obtenir un revêtement continu et un marquage discret ; la gravure doit être suffisamment profonde pour être visible. Gravez après l'anodisation pour obtenir un marquage blanc à fort contraste et convenez avec votre acheteur de la nécessité d'une retouche sur l'aluminium exposé.
Dois-je passiver l'acier inoxydable après le marquage laser ?
Généralement, pour les pièces médicales et alimentaires. Il faut d'abord marquer, puis passiver selon un procédé adapté au marquage ; l'acide citrique est plus doux pour les marquages que l'acide nitrique. HeatSign peut marquer des échantillons afin que vous puissiez les contrôler sur votre propre ligne de passivation.
Vous ne savez pas trop où placer le repère sur votre itinéraire ?
Nous constatons sans cesse les mêmes trois erreurs. Une marque noire de recuit disparaît après le traitement thermique. Un code Data Matrix apparaît sur une face usinée ultérieurement, ou juste à côté d'une ligne de pliage. Personne ne vérifie cette marque après le traitement thermique ou le grenaillage, si bien que le problème est constaté chez le client.
Commencez par votre processus de fabrication, et non par la machine. Notez chaque étape après le marquage. Identifiez la dernière étape (découpe, chauffage, revêtement ou sablage) et vérifiez si le marquage peut attendre la fin de cette étape. Si ce n'est pas possible, choisissez un marquage profond et testez une pièce sur l'ensemble du processus.
Envoyez à HeatSign le tracé et un échantillon, et nous le marquerons à l'étape prévue.

Sources
- NASA-STD-6002D, Application des symboles d'identification Data Matrix sur les pièces aérospatiales (tableaux 5, 7 et 8)
- MIL-STD-130N avec modification 1, Marquage d'identification des biens militaires américains (4.3, Tableau II)
- MIL-STD-792F, Exigences de marquage d'identification pour les composants à usage spécial (5.5, 5.10.3.1, 5.10.7)
- Conseil des anodiseurs d'aluminium, Guide de référence sur l'anodisation
- Larrin Thomas, Comment les facteurs de stress entraînent la rupture des lames, Knife Steel Nerds
- Laser Focus World : tests sur instruments chirurgicaux (FOBA et Add’n Solutions) ; sélection de lasers pour le marquage de surfaces résistantes à la corrosion (Coherent)
- Brevets d'Apple Inc. US10787753B2 et US10174436B2 ; brevet du groupe SMS US12607991B2
- Guides de conception de Protolabs et SendCutSend ; papiers de marquage pour fonderie sous pression de Laserax ; note de marquage laser Bodycote S³P ; notes de TRUMPF et Trotec sur les marques de recuit












