


Pour choisir une machine de gravure laser pour acier inoxydable, tenez compte de la résistance du marquage après traitement, et non de sa puissance. Un laser à fibre de 20 à 30 W convient aux pièces livrées en l'état. Un laser à fibre MOPA est adapté aux pièces sanitaires et médicales. La gravure profonde ou le microbillage conviennent aux pièces sablées, peintes ou traitées thermiquement.
Accès direct : Tableau de sélection Machines et prix Rouille-t-il ? Diode ou fibre ?
Un atelier grave au laser les références des pièces en acier inoxydable 316 et envoie le lot en passivation (un bain d'acide qui permet la reformation de la couche protectrice antirouille de l'acier). Les pièces reviennent avec des marquages effacés, voire rouillés. Les forums de traitement des métaux regorgent de témoignages similaires.
Le marquage (texte, numéro de série ou logo sur la pièce) et les contraintes auxquelles il doit résister déterminent le choix de la machine. Un laser à fibre MOPA permet de régler la durée de ses impulsions. Le micro-percussion utilise une broche en carbure qui perfore des rangées de micro-impacts. Chez HeatSign, nous proposons ces quatre technologies et pouvons donc vous conseiller sur celle à éviter. Ci-dessous : un tableau comparatif, les prix, les risques de corrosion et les avantages et inconvénients d’une diode à 500 $.
Quelle machine de marquage convient à votre pièce en acier inoxydable ?
Choisissez la machine adaptée à la pièce et au processus suivant le marquage. Un marqueur laser à fibre de 20 à 30 W convient aux plaques signalétiques et aux pièces usinées livrées telles quelles. Le marquage MOPA est adapté aux pièces sanitaires et médicales. La gravure profonde ou le microbillage conviennent aux pièces qui seront sablées, peintes ou traitées thermiquement. Les unités portables sont utilisées pour le marquage des tuyaux et des réservoirs.
Une même machine peut être performante sur une pièce et inadaptée sur une autre. Un marqueur laser à fibre de 30 W est idéal pour une plaque signalétique en acier inoxydable 304. En revanche, il ne convient pas pour un corps de vanne qui sera sablé la semaine prochaine. Trouvez votre pièce dans la colonne de gauche.
Votre rôle | Ce que la marque doit survivre | Machine | Prix (USD) |
|---|---|---|---|
Corps de vannes, raccords, brides (304, 316, CF8M moulé 316) | Décapage (détartrage acide), passivation, peinture, essai de pression | Marquage par micro-percussion sur le rebord d'une bride ou sur un bossage de marquage (une surface surélevée pour les marques) ; laser à fibre de bureau pour les codes Data Matrix sur les petits raccords usinés | Poinçonnage par points : 1 500 $ à 2 850 $ (rotatif : 3 000 $ à 5 000 $) ; polissage par fibres : 1 950 $ à 5 000 $ |
Tuyaux et tubes | Passivation, manipulation ; les grandes longueurs restent où elles sont | Laser à fibre portable ou machine à micro-perforer portative ; tube court : laser à fibre de bureau avec axe rotatif (rotation de pièces rondes) | fibre optique portable : 1 950 $ à 3 800 $ ; micro-percussion manuelle : 1 600 $ à 2 850 $ |
Réservoirs et récipients sous pression (déjà assemblés) | Peinture extérieure ; lavage intérieur en place (NEP) | Marquez le mur extérieur ou une plaque signalétique, jamais le côté produit : microbillage si peint, laser à fibre portable si laissé nu | Détection par micro-percussion : 1 600 $ à 2 850 $ ; fibre optique portable : 1 950 $ à 3 800 $ |
Plaques signalétiques et étiquettes (feuille 304, 0,5–1,5 mm) | À l'extérieur, variations de température | Laser à fibre de bureau, 20–30 W (marque de recuit noire) ; MOPA pour un noir plus foncé ou une couleur | Fibre : 1 950 à 5 000 $ ; MOPA 3 500 à 6 000 $ |
Équipement pour l'alimentation et les boissons (316, lavage) | Nettoyage caustique et acide, CIP | Marquer les zones sans contact ou une plaque ; sur une surface de contact, uniquement un marquage par recuit MOPA à basse température suivi d’une passivation | MOPA 3 500 à 6 000 $ |
Instruments chirurgicaux et médicaux réutilisables (420, 17-4 PH, 316L) | Autoclave (stérilisation à la vapeur), nettoyage à pH élevé, passivation | MOPA avec passivation adaptée ; modèle fermé (classe 1) où les lasers ouverts sont interdits ; tester d’abord le 17-4 PH | MOPA 3 500 $ à 6 000 $; enclos 3 500 $ à 7 000 $ |
Pièces usinées livrées telles quelles | Manipulation, lavage | Laser à fibre de bureau, 20–30 W | $1,950–5,000 |
Pièces sablées ou microbillées après marquage | Sablage au grain ou aux microbilles de verre | Gravure profonde, 0,1 mm (0,004 po) ou plus, ou micro-percussion ; agrandir les cellules Data Matrix | Gravure en profondeur : 2 900 $ à 3 900 $ ; martelage par points : 1 500 $ à 2 850 $ |
Pièces traitées thermiquement après marquage ; moules et logos profonds | Revenu ou brasage à plus de 200 °C (392 °F) ; polissage | Gravure profonde ou martelage ; aucune marque de recuit | Gravure en profondeur : 2 900 $ à 3 900 $ ; martelage par points : 1 500 $ à 2 850 $ |
Trois règles se trouvent sous chaque rangée
- Sablage, peinture épaisse ou chaleur supérieure à 200 °C après marquage ? Ne vous fiez pas à la marque de recuit, cette marque noire laissée par le laser en chauffant la surface. Les fabricants de lasers indiquent que ces marques s'estompent au-delà de 200 °C environ.
- Parois sous pression et surfaces en contact avec les aliments : vérifiez les zones de marquage autorisées. Pour les vannes et les brides, la norme de marquage industrielle (MSS SP-25, section 2.2) exige des marquages à fond arrondi et à faible contrainte sur les parois sous pression, mais exempte les bords des brides et les bossages de marquage. Notre des exigences de marquage MSS SP-25 répertorie tous les champs.
- Les codes Data Matrix soumis à un audit : ces petits codes-barres carrés, semblables aux codes QR, sont notés de A à F pour le marquage direct des pièces (ISO/IEC 29158). « Mon téléphone le scanne » n’est pas suffisant.
Chaque rangée possède ses propres guides. Le marquage des tuyaux et tubes comprend les numéros de coulée sur les barres longues, et notre guide de machine à graver les plaques signalétiques compare les procédés de gravure.
La partie n'est pas dans le tableau ?
Envoyez-nous une photo et décrivez-nous le résultat après marquage.

Quelles sont les machines de marquage en acier inoxydable présélectionnées, et quel est leur prix ?
Chez HeatSign, la plupart des travaux sur acier inoxydable sont réalisés sur l'un des cinq types de machines suivants : machine de marquage laser à fibre de bureau (1 950 $ à 5 000 $), laser à fibre MOPA (3 500 $ à 6 000 $), laser de gravure profonde (2 900 $ à 3 900 $), laser à fibre portable (1 950 $ à 3 800 $) et machine de marquage par micro-percussion (1 500 $ à 2 850 $). Le choix se fait en fonction de la pièce, et non de la puissance (en watts).
Chaque gamme comprend des options de puissance et d'options. Les machines standard sont expédiées sous 5 à 7 jours ouvrables ; les configurations sur mesure nécessitent un délai plus long.
 Machine de marquage laser à fibre de bureau, 20–50 W1 950–5 000 $Idéale pour : plaques signalétiques, pièces usinées, numéros de série et codes Data Matrix sur pièces livrées telles quellesZone de marquage 110 × 110 mm à 300 × 300 mmVoir la machine de marquage laser à fibre de bureau →
 Machine de marquage laser à fibre MOPA, 30/60/100 W 3 500–6 000 $Idéale pour : marquages de recuit plus foncés avec moins de chaleur, logos couleur, pièces sanitaires et médicalesMOPA (amplificateur de puissance à oscillateur maître) : largeur d’impulsion réglable de 2 à 350 nsVoir le graveur laser MOPA →
 Graveur laser à gravure profonde, 35/60 W 2 900–3 900 $Idéal pour : moules, logos profonds, marquages devant résister à uneénergie d’impulsion de 1,5 mJ ; Axe Z motorisé avec recentrage automatique en fonction de la profondeur de gravure.Voir le graveur laser profond pour métaux →
 Marqueur laser à fibre portable, 30/50 W :1 950 $ à 3 800 $.Idéal pour : tuyaux, réservoirs et châssis trop volumineux pour un établi.Tête de marquage de 1,5 kg, écran tactile de 7 pouces, option batterie.Voir le marqueur laser à fibre portable →
 Marqueur par micro-percussion portatif :1 600 $ à 2 850 $.Idéal pour : pièces à peindre, sabler ou passiver.Sans alimentation en air comprimé ; fonctionne sur secteur ou sur batterie ; marque l’acier jusqu’à 60 HRC.Voir le marqueur par micro-percussion portatif →
La machine MOPA de HeatSign est idéale pour les pièces sanitaires et médicales. Évitez-la si vos pièces sont sablées après marquage : le noir plus foncé reste une marque de surface, et le sablage l'efface.
Trois autres machines couvrent les cas particuliers
- Graveur laser de classe 1 fermé (3 500 $ à 7 000 $) : le faisceau reste confiné dans une enceinte fermée. Ce modèle convient aux usines dont le service HSE (environnement, santé et sécurité) refuse les lasers de classe 4 ouverts, la classe de risque la plus élevée. Contactez-nous pour connaître les sources laser compatibles.
- Machine de marquage par micro-percussion pneumatique (1 500 $ à 2 800 $) : fonctionne à l’air comprimé de l’atelier et marque plus profondément par passage que les modèles électriques.
- Marqueur à points rotatif (3 000 à 5 000 $): marque tout autour des brides, des anneaux et des arbres.
Chaque machine de marquage laser HeatSign est soumise à un rodage de 48 à 72 heures avant expédition et fait l'objet d'un rapport auprès du CDRH de la FDA, l'organisme chargé de la réglementation des produits laser. Vous bénéficiez d'une garantie d'un an et d'une assistance à distance illimitée.
Marque noire, gravure blanche, gravure profonde ou martelage par points : lequel résiste à votre procédé ?
Une marque de recuit reste lisse, mais sa couleur se situe dans une fine couche d'oxyde d'une épaisseur inférieure à un micron ; le sablage ou une température supérieure à 200 °C environ l'effacent. Une gravure blanche est superficielle. Une gravure profonde, plus profonde que les marques de sablage, résiste au sablage, et les micro-impacts résistent à la peinture, au sablage et à l'acide.
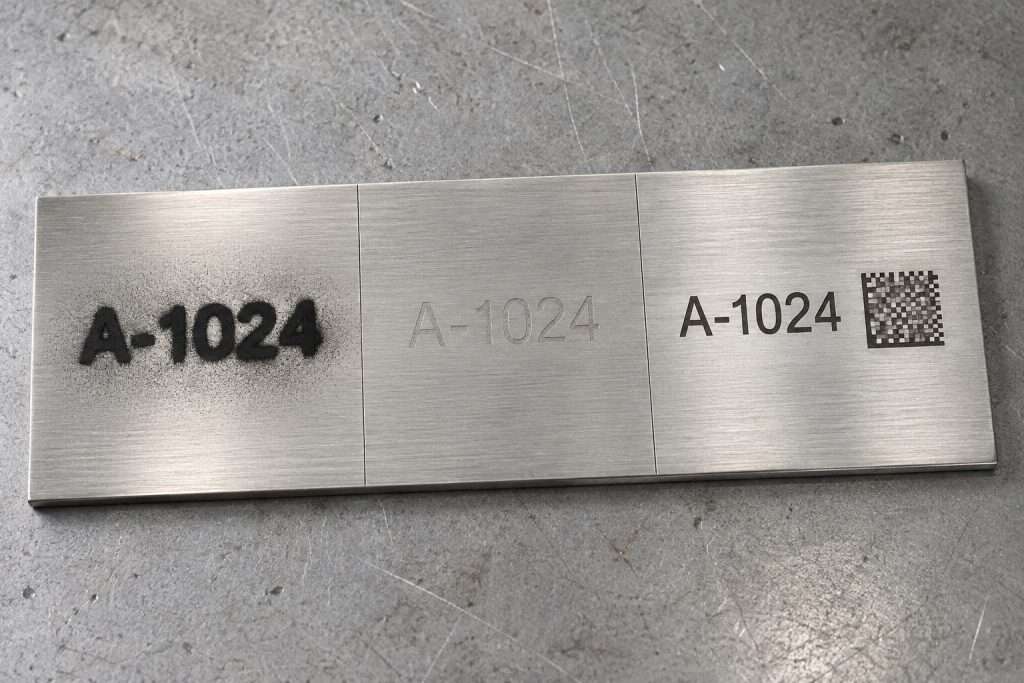
Voici les quatre marques côte à côte. Pour chacune d'elles, posez-vous une seule question : que devient-elle lors de l'étape suivante ?

Marque de recuit noire
- Profondeur : aucun métal n’a été retiré.
- Après l'explosion : disparu
- Après passivation : risque de décoloration ; tester au préalable.
- Machine : laser à fibre ou MOPA de bureau

gravure blanche
- Profondeur : superficielle ; d’après notre expérience, un seul passage enlève environ 0,01 à 0,02 mm.
- Après le tir : un tir léger peut l'effacer
- Après passivation : nécessaire, car du métal neuf est exposé.
- Machine : laser à fibre de bureau

Gravure profonde
- Profondeur : 0,1 mm (0,004 pouce) et plus, en plusieurs passages
- Après le dynamitage : survit si la profondeur des coupes est supérieure à celle de l'explosion.
- Après passivation : en a besoin
- Machine : modèle laser à fibre de plus de 50 W ou gravure profonde

Dot peen
- Profondeur : environ 0,5 mm avec un marqueur pneumatique (0,4 mm illustré)
- Après l'explosion : survit
- Après passivation : l'acide ne résorbe pas la bosse.
- Machine : marqueur à micro-percussion ; tenir éloigné des surfaces en contact avec les aliments
La marque de recuit est celle que la plupart des acheteurs recherchent, mais aussi celle qui disparaît le plus souvent. Aucun métal n'est enlevé, la surface reste donc lisse. C'est pourquoi les fournisseurs de lasers la recommandent pour les pièces sanitaires et les pièces soumises à des contraintes importantes.
Cette fine pellicule est aussi son point faible. Un sablage ou un passage au four l'élimine. Pour le sablage et la peinture, la profondeur est essentielle : le marquage doit être plus profond que la couche enlevée par le sablage plus celle occupée par le revêtement. Notre guide du marquage laser lisible après peinture détaille ces paramètres.
La profondeur de marquage a aussi ses limites. Sur les pièces critiques, la norme de marquage de l'US Navy (MIL-STD-792F) limite les marquages par micro-percussion à 0,10 mm et les marquages laser à 0,13 mm, et chaque machine laser doit être qualifiée. Plus profond n'est pas toujours mieux.
Le marquage par micro-percussion est aisé sur l'acier inoxydable de la série 300. La tôle 304 a une dureté maximale de 92 HRB (ASTM A240), bien inférieure à la limite de 60 HRC d'un marqueur par micro-percussion. Les échelles HRB et HRC mesurent la dureté de l'acier ; plus le chiffre est élevé, plus l'acier est dur. Sur l'acier inoxydable, les marqueurs pneumatiques par micro-percussion de HeatSign atteignent une profondeur d'environ 0,5 mm ; la carte de marquage par micro-percussion ci-dessus présente des caractères d'une profondeur d'environ 0,4 mm.
Une marque au laser peut-elle faire rouiller l'acier inoxydable ?
Oui, c'est possible. Un marquage laser modifie la couche protectrice de l'acier inoxydable riche en chrome, et une chaleur excessive crée une zone pauvre en chrome qui rouille ou s'estompe lors de la passivation. Une étude publiée a montré que des réglages de température bas, associés à une étape de passivation appropriée, ont permis de conserver la lisibilité des marquages pendant au moins 500 cycles de stérilisation et de nettoyage.
Un message sur un forum de traitement des métaux décrit ce qui arrive souvent aux marques laser « après passivation » : « La couleur sombre… s’estompe ou disparaît… De la rouille apparaît aux endroits marqués. » La cause se situe dans une couche invisible.
L'acier inoxydable résiste à la rouille car le chrome forme à sa surface une fine couche d'oxyde auto-réparatrice, appelée film passif. Chaque marquage laser modifie ce film. L'important est la quantité de chaleur appliquée et le traitement ultérieur.

Marque | Ce que cela fait au film passif | Risque de rouille | Ce qu'il faut faire |
|---|---|---|---|
Marque de recuit | La chaleur provoque la formation d'une couche d'oxyde colorée plus épaisse ; plus la chaleur est importante, plus la résistance à la corrosion est faible | Décoloration ou taches de rouille après passivation | Chaleur minimale permettant encore un contraste ; passivation à l’acide citrique ; test |
gravure blanche ou gravure profonde | Enlève le métal, expose l'acier neuf, rend la surface beaucoup plus rugueuse | L'acier brut neuf se corrode s'il est laissé tel quel | Toujours passiver après marquage |
Dot peen | Déformations à froid ; sans chaleur, sans enlèvement de métal | Aucun dommage dû à la chaleur, mais la bosse est une petite crevasse | Tenir à l'écart des surfaces de contact nettoyables ; passiver comme d'habitude |
Trois chiffres gravés au laser et rouille
Environ 15%
moins de chrome dans les marques noires sur 17-4 PH qui ont échoué au test de passivation, comparé aux marques qui ont réussi (Laser Focus World).
0,35 V → 0,75 V
Potentiel de corrosion par piqûres de l'acier inoxydable 316L dans une solution saline à 0,9 %, avant et après marquage laser à fibre optimisée, selon une étude en laboratoire (Materials Journal). Plus le potentiel est élevé, plus l'acier inoxydable est résistant à la corrosion par piqûres, ces petits trous de rouille profonds qui peuvent se former.
Plus de 500 cycles
Les marquages UDI réalisés au laser sur les instruments chirurgicaux sont restés lisibles après au moins 500 cycles de stérilisation et de nettoyage, avec une passivation adaptée au marquage.
Le chiffre du milieu indique que les paramètres de réglage sont plus importants que le type de laser. Dans cette étude, un laser à fibre nanoseconde de 70 W (impulsions d'une durée de l'ordre du milliardième de seconde), fonctionnant à 7 W, 450 mm/s et 50 kHz, a permis d'obtenir un acier inoxydable 316L plus résistant à la corrosion par piqûres que l'acier nu.
La surface est également devenue plus de 100 fois plus rugueuse, et les auteurs avertissent que des réglages mal ajustés « peuvent provoquer involontairement de la corrosion »
Une étude évaluée par des pairs et publiée dans Applied Optics apporte l'autre moitié : l'augmentation de l'apport de chaleur est « le paramètre le plus crucial » pour déterminer dans quelle mesure une marque laser réduit la résistance à la corrosion de l'acier inoxydable.
Comment les instruments médicaux conservent-ils leur marquage UDI lors du retraitement ?
La réglementation américaine exige un marquage permanent (UDI : identifiant unique du dispositif en clair, code Data Matrix ou les deux) sur les dispositifs réutilisables retraités entre deux utilisations (21 CFR 801.45). La FDA laisse le choix du marquage au fabricant. Ce marquage doit être permanent pendant toute la durée de vie du dispositif.
C’est plus compliqué qu’il n’y paraît. Des ingénieurs d’un grand fabricant de dispositifs orthopédiques ont déclaré lors d’une conférence de l’ASM que la marque laser « est un site fréquent de corrosion » sur les instruments chirurgicaux.
Résultats de l'étude sur 500 cycles
Il utilise un agent nettoyant à pH 14. Ses auteurs affirment que seule la passivation, « mise au point pour correspondre exactement au processus de marquage », assure une protection durable du marquage. L’utilisation d’un laser à impulsions ultracourtes ne permet pas de s’en dispenser.
Plan pour les instruments 420 et 17-4 PH
Utilisez une marque MOPA à basse température, une recette de passivation adaptée et des tests d'échantillons avant validation.
Où peut-on marquer le matériel alimentaire sans enfreindre les règles sanitaires ?
Apposez des marques sur les zones non destinées au contact alimentaire ou une plaque signalétique séparée. Le Code alimentaire de la FDA (section 4-202.11) exige que les surfaces en contact avec les aliments et à usage multiple soient lisses. Elles doivent être « exemptes de cassures, de joints ouverts, de fissures, d'éclats, d'inclusions, de piqûres et d'imperfections similaires ». Une petite marque de martelage ou une rainure gravée constituent ce type de défaut.
Le Code alimentaire couvre les équipements de vente au détail et de restauration. Les équipements de transformation sont généralement soumis aux normes 3-A, NSF ou EHEDG, et nous n'avons trouvé aucune clause publiée concernant le marquage des surfaces de contact.
Si un marquage doit être apposé sur une surface de contact, utilisez un marquage noir par recuit à basse température suivi d'une passivation. Consultez votre auditeur 3-A ou NSF avant de commencer.
Vous ne savez pas où placer le marquage sur votre pièce ? Envoyez une photo de la pièce à HeatSign en indiquant l’emplacement souhaité.
Faut-il marquer l'acier inoxydable avant ou après passivation ?
Commencez par marquer, puis passivez, et enfin effectuez un test de vérification (par exemple, au sulfate de cuivre ou en milieu très humide). Si la marque noire s'estompe, réduisez la température ou remplacez l'acide nitrique par de l'acide citrique. Après assemblage, retouchez les pièces marquées avec du gel de passivation en veillant à ce qu'il reste humide.
La norme de passivation habituelle (ASTM A967) autorise le traitement à l'acide nitrique, à l'acide citrique ou électrochimique. Elle décrit également des tests rapides permettant de confirmer le résultat, notamment l'immersion dans l'eau, l'exposition à une forte humidité, le brouillard salin et le sulfate de cuivre. Le nettoyage et le détartrage préalables sont conformes à une norme complémentaire (ASTM A380).

Étape 1
Choisissez le type de marque
Que faites vous
Choisissez le recuit, la gravure chimique, la gravure profonde ou le martelage par points dans le tableau de sélection.
Ce que vous vérifiez
La pièce sera-t-elle soumise à un sablage, à de la peinture ou à une chaleur supérieure à 200 °C ?
Étape 2
Marque
Que faites vous
Utilisez la chaleur la plus faible permettant d'obtenir un contraste ; sur un MOPA, essayez des impulsions plus courtes.
Ce que vous vérifiez
Contraste et indice Data Matrix avant le bain d'acide.
Étape 3
Passiver et vérifier
Que faites vous
Bain nitrique ou citrique, puis test de vérification.
Ce que vous vérifiez
La marque est-elle toujours foncée ? Y a-t-il des traces de cuivre rose ou de rouille à cet endroit ?
Le test au sulfate de cuivre vire au rose là où du fer libre reste en surface. Une marque rose indique que le film passif ne s'est pas formé à cet endroit.
Lorsque la tache noire disparaît au lavage
- Diminuez l'apport de chaleur. Diminuez la puissance, augmentez la vitesse ou raccourcissez l'impulsion. Lors des tests rapportés par Laser Focus World, les marques défectueuses présentaient une faible teneur en chrome.
- Essayez l'acide citrique. Le même article a conclu que l'acide citrique était « moins agressif pour la marque ». L'acide nitrique, quant à lui, réduisait la durée de vie de la marque lors du nettoyage en autoclave.
- Commencez par tester les nuances dures. Concernant l'acier 17-4 PH, un ingénieur a écrit sur un forum : « Parfois, le marquage laser s'efface et, lorsqu'on ajoute du sulfate de cuivre, il déteint en rose. » L'article indique que les pièces de la série 300 se marquent bien avec un laser à fibre nanoseconde. Les nuances comme le 17-4 PH peuvent nécessiter un laser UV ou picoseconde, avec des impulsions environ mille fois plus courtes.
Certains spécialistes de la finition préconisent l'inverse : la finition d'abord, le marquage en dernier. Comme l'explique l'un d'eux : « le marquage laser intervient après la finition de surface ». Cette méthode est efficace lorsque la zone marquée n'est jamais réimmergée dans l'acide, par exemple sur des pièces marquées en dernière étape avant expédition.
Le marquage après assemblage nécessite une retouche locale. Sur le même forum, une réponse met en garde contre le gel : « Lorsque le gel sèche, le fer qu’il a absorbé se redépose sur la surface. » Cela peut entraîner un échec au test au brouillard salin ; il est donc important de maintenir le gel humide pendant toute la durée du contact.
Vous souhaitez tester avant d'acheter ?
Envoyez quelques pièces à HeatSign et indiquez-nous votre méthode de passivation. Nous les marquons pour que vous puissiez les intégrer à votre ligne de production.
Quelle puissance laser, et pendant combien de temps, pour une gravure profonde sur acier inoxydable ?
Un marqueur laser à fibre de 20 à 30 W convient aux marquages de surface et de recuit. Pour les marquages résistants au sablage, prévoyez une puissance de 50 W ou plus. À 100 W, environ 0,05 à 0,11 mm³ d'acier sont enlevés par seconde ; un logo de 20 × 10 mm et de 0,1 mm de profondeur prend donc environ 3 à 7 minutes.
Ce n'est pas la puissance moyenne qui détermine la profondeur de gravure, mais l'énergie d'impulsion : la quantité d'énergie transportée par chaque impulsion laser. D'après notre expérience, un seul passage d'un laser à fibre standard ne permet d'enlever qu'environ 0,01 à 0,02 mm ; la profondeur de gravure s'obtient donc par passages répétés.

Délai de gravure : notre estimation
Temps = volume ÷ taux d'élimination
- Volume : 20 mm × 10 mm × 0,1 mm = 20 mm³ (un logo de 0,8 × 0,4 pouce, d'une profondeur de 0,004 pouce)
- Vitesse d'enlèvement de matière sur acier à 100 W : 0,05–0,11 mm³/s avec une lentille de 254 mm (tests publiés par le fabricant du laser) ; 0,04–0,09 mm³/s avec une lentille de 420 mm
- Temps : 20 ÷ 0,11 ≈ 180 s (3 min) à 20 ÷ 0,05 = 400 s (environ 7 min)
Il s'agit d'une estimation basée sur des données publiées, et non d'un test réalisé par vos soins. Un objectif plus grand (champ de vision plus large) enlève moins de matière par seconde.
Pouvoir | Ce que cela fait sur l'acier inoxydable | emplois typiques |
|---|---|---|
20 W | Marques de recuit, gravure blanche, numéros de série, codes Data Matrix | plaques signalétiques, petites pièces usinées |
30 W | Les mêmes marques, plus rapidement ; gravure légère | Travaux d'atelier variés, logos |
50 W | Marques profondes en moins de passes | Pièces qui sont sablées après marquage |
Modèle à gravure profonde, 35 ou 60 W | Impulsions de 1,5 mJ ; logos profonds et relief 2,5D (images en relief, aspect 3D) | Moules, matrices, marquage en profondeur |
Le graveur profond HeatSign délivre 1,5 mJ par impulsion ; les sources à fibre standard de 30 W plafonnent généralement à 0,6–0,8 mJ. Sur du laiton (et non de l’acier inoxydable), le modèle de 35 W grave une pièce de 30 mm sur une profondeur de 0,5 mm en 15 à 25 minutes environ, tandis que le modèle de 60 W est environ 30 % plus rapide. Chronométrez un échantillon d’acier inoxydable avant de planifier les temps de cycle.
Les essais sur le terrain donnent leurs propres résultats. Chez un client fabricant de raccords courts pour tuyaux, un laser à fibre portable de 60 W a permis d'atteindre une profondeur de gravure d'environ 0,1 mm sur de l'acier inoxydable, contre environ 0,2 mm sur de l'acier au carbone. Pour une analyse complète du compromis vitesse/profondeur, consultez notre guide comparatif des lasers à fibre de 20 W , 30 W et 50 W.
Une diode à 500 $ ou un laser à fibre de loisir à 2 500 $ peuvent-ils faire le même travail ?
Non, pas sur les pièces de production. Une diode bleue ne marque l'acier inoxydable nu qu'avec un revêtement par pulvérisation, car son faisceau continu offre une densité de puissance des milliers de fois inférieure à celle d'un laser à fibre pulsé. Les machines à fibre pour amateurs permettent un marquage efficace, mais ce sont des lasers de classe 4, et le manuel d'utilisation d'un fabricant indique une autonomie de 5 heures.
L'explication courante, selon laquelle la lumière bleue serait « moins bien absorbée » par l'acier, est erronée. Les métaux absorbent généralement mieux la lumière bleue que l'infrarouge. Le cuivre, par exemple, absorbe environ 65 % de la lumière à 450 nm contre environ 5 % à 1064 nm. La véritable différence réside dans la densité de puissance : la quantité de puissance reçue par millimètre carré.
Densité de puissance : estimation de l'ordre de grandeur, deux machines différentes
- Diode bleue de 20 W : lumière continue sur une surface d'environ 0,08 × 0,1 mm → environ 2 500 W/mm²
- Laser à fibre MOPA de 20 W : impulsions nanosecondes avec une puissance de crête (puissance pendant chaque impulsion) allant jusqu’à environ 10 kW, sur un spot d’environ 0,03 × 0,03 mm → environ 11 000 000 W/mm²
- Rapport : environ 4 000 fois
Notre estimation repose sur des tailles de taches publiées et une étude MOPA publiée, et non sur une mesure en laboratoire.
C’est cet écart qui explique pourquoi une diode nécessite un revêtement. Ce revêtement adhère à l’acier sans modifier l’acier lui-même. Le facteur de marche, c’est-à-dire la durée de fonctionnement d’une machine avant qu’elle ne nécessite une pause, constitue l’autre limite pour les machines de loisir.
Niveau et exemples | Prix indiqué (USD) | Sur de l'acier inoxydable nu | Limites |
|---|---|---|---|
Diode bleue, 5–40 W (AlgoLaser, Creality Falcon, série xTool D) | Moins de 700 $ ; un modèle de 20 W est affiché à 629 $ | Logos et textes marqués au pistolet ; traces légères après passages lents | La pulvérisation ajoute un revêtement ; application lente ; pas de contrôle de qualité Data Matrix ; classe 4 ouverte |
Infrarouge basse puissance, 2–5 W (xTool F2, LaserPecker LP4) | Environ 1 000 à 1 500 $ | Légères marques sur les petits objets ; champ F2 115 × 115 mm | xTool affirme que le F2 « peut graver mais pas couper le métal » |
Fibre grand public et MOPA, 20–60 W (xTool F1 Ultra, ComMarker B6, Gweike G2, OMTech, Monport) | Environ 2 000 à 5 300 $ | Marques de recuit, gravure superficielle, coloration au MOPA ; profondeur maximale admissible : 0,04–0,1 mm | Classe 4 (les couvercles peuvent s'ouvrir pendant le fonctionnement du laser) ; pas d'automate programmable ni d'E/S (signaux de commande d'usine) ; manuel Monport : fonctionnement pendant 5 h maximum, puis pause d'au moins 30 min |
Fibres industrielles et MOPA, vente directe d'usine (HeatSign bureau, MOPA, boîtier fermé, portable) | $1,950–7,000 | Marques de recuit, gravure blanche, gravure profonde, codes Data Matrix, numéros de série Excel, axe rotatif | Chevauche le niveau 3 en termes de prix, comparez donc la marque et le modèle d'origine, la puissance mesurée et le bilan de rodage |
Marqueur à micro-percussion (HeatSign portatif, pneumatique, rotatif) | 1 500 $ à 2 850 $ ; rotatif : 3 000 $ à 5 000 $ | Bosses qui résistent à la peinture, au sablage et à l'acide de passivation ; codes Data Matrix à points ronds | Les modèles pneumatiques sont bruyants et nécessitent de l'air comprimé ; les bosses n'ont pas leur place sur les surfaces en contact avec les aliments |
Choisissez parmi les deux dernières lignes si l'une des conditions suivantes s'applique : vos numéros de série ou codes Data Matrix doivent être conformes aux normes, la machine fonctionne 8 heures ou plus par jour, ou votre équipe HSE audite le laser. Les deux premières lignes conviennent aux cadeaux, aux échantillons et aux pièces uniques occasionnelles.
Vous ne savez pas quel niveau de service choisir ? Envoyez un e-mail ou un message WhatsApp à HeatSign en précisant votre pièce, la nuance d’acier et votre volume de production quotidien.
Les prix des trois premières lignes proviennent des annonces consultées lors de la rédaction de ce guide ; les promotions les modifient fréquemment. Si vous n’avez besoin que d’un logo ponctuel, notre guide sur la gravure de l’acier inoxydable au laser diode vous montrera les possibilités offertes par cette technologie. Pour les graveurs laser portables, consultez notre article sur les graveurs laser portables pour métaux.
Quelles sont les autres questions que se posent les acheteurs avant d'acheter une machine de gravure laser pour acier inoxydable ?

Une machine de gravure laser peut-elle graver de l'acier inoxydable ?
Oui. Une machine de marquage laser à fibre de 1064 nm marque directement l'acier inoxydable nu : un marquage noir lisse après recuit, une gravure blanche ou une gravure profonde. Une graveuse à diode bleue nécessite au préalable un spray de marquage qui dépose un revêtement sans modifier l'acier. Pour les pièces de production, il est conseillé d'opter pour un marqueur laser à fibre ou un marqueur par micro-percussion.
Quel laser est le plus adapté à la gravure sur acier inoxydable ?
Un laser à fibre de 1064 nm convient à la plupart des applications sur acier inoxydable. Pour des marquages noirs plus intenses avec moins de chaleur, ou pour la couleur, optez pour un laser à fibre MOPA (amplificateur de puissance à oscillateur maître). Les machines MOPA de HeatSign permettent de régler la largeur d'impulsion de 2 à 350 ns. Pour des marquages de plus de 0,1 mm de profondeur, utilisez un modèle de gravure profonde.
Quelle puissance laser est nécessaire pour graver de l'acier inoxydable ?
Une puissance de 20 à 30 W suffit pour le marquage par recuit, les numéros de série et les codes Data Matrix. Pour les marquages profonds résistants au sablage, utilisez une puissance de 50 W ou plus, ou un modèle de gravure profonde à énergie d'impulsion plus élevée. Les marqueurs laser à fibre de bureau HeatSign sont disponibles en 20, 30 et 50 W et coûtent entre 1 950 et 5 000 $.
Le marquage laser de l'acier inoxydable a-t-il un impact sur la sécurité alimentaire ?
Cela peut poser problème si le marquage laisse des piqûres sur une surface en contact avec les aliments. Le Code alimentaire de la FDA exige que les surfaces en contact avec les aliments soient lisses et exemptes de piqûres ; il est donc conseillé d'effectuer les marquages sur des zones non destinées au contact alimentaire ou sur une plaque signalétique. Sur une surface en contact avec les aliments, utilisez un marquage noir par recuit à basse température suivi d'une passivation, et consultez au préalable votre auditeur 3-A ou NSF.
Peut-on réaliser un marquage laser d'un code Data Matrix sur de l'acier inoxydable brossé ou microbillé ?
Oui, avec des cellules plus grandes et un véritable contrôle de qualité. Un code Data Matrix est un petit code-barres carré. D'après notre expérience, les cellules (modules) de 0,4 mm (0,016 pouce) ou plus sont lisibles de manière fiable sur les surfaces rugueuses, et un ralentissement du laser de 10 à 20 % permet souvent de passer d'une note C à une note B. Vérifiez le résultat avec le système de notation ISO 29158 pour les marquages directs sur les pièces.
Le martelage par points est-il meilleur que le laser sur l'acier inoxydable ?
Pour les pièces qui sont sablées, peintes ou nettoyées à l'acide après marquage, la réponse est oui : un marquage par micro-percussion résiste à ces trois procédés. La tôle d'acier inoxydable 304 a une dureté Rockwell C (HRB) maximale de 92, bien inférieure à la limite de 60 HRC d'un marqueur par micro-percussion. Pour les petits codes Data Matrix, les logos ou les surfaces en contact avec des aliments, un marquage laser est plus approprié.
Que devez-vous vérifier avant de commander ?
L'erreur la plus fréquente avec l'inox est de choisir la marque souhaitée immédiatement et de négliger les étapes suivantes. Une marque noire nette paraît parfaite à la sortie de la machine, mais elle s'estompe dans le bain de passivation ou disparaît complètement lors du sablage. Déterminez les traitements que subira la pièce après le marquage ; le choix de la machine en découlera.

Avant de comparer les devis, notez trois choses
- La qualité de l'acier inoxydable
- L'arrivée après le marquage
- La note doit-elle être classée selon la méthode Data Matrix ?
Pour découvrir comment nous adaptons les machines aux différents secteurs d'activité, consultez notre dédiée aux solutions de marquage de l'acier inoxydable par secteur d'activité .
Envoyez ensuite un échantillon à HeatSign et indiquez-nous le résultat obtenu après marquage. Nous procéderons au marquage et vous enverrons des photos et une vidéo, généralement sous 24 heures, en vous précisant la machine adaptée et celle à éviter.
Sources
- ASTM A967/A967M: Traitements de passivation chimique pour les pièces en acier inoxydable
- ASTM A380/A380M : Nettoyage, détartrage et passivation des pièces en acier inoxydable
- ASTM A240 : plaques et tôles en acier inoxydable (limite de dureté 304)
- FDA américaine, 21 CFR 801.45 : Dispositifs devant être marqués directement
- FDA américaine : Identification unique des dispositifs : Marquage direct des dispositifs, guide à l’intention de l’industrie
- Code alimentaire de la FDA américaine, section 4-202.11 : surfaces en contact avec les aliments
- MSS SP-25 : Système de marquage normalisé pour les vannes, les raccords, les brides et les unions, section 2.2
- MIL-STD-792F : Exigences de marquage d’identification pour les composants à usage spécial
- Neves et al., Materials 17(24):6178: marquage laser et comportement à la corrosion de l'acier inoxydable 316L
- Švantner et al., Applied Optics 55(34): résistance à la corrosion de l'acier inoxydable marqué au laser
- Shannon et Firment, Laser Focus World : comment choisir le laser adapté au marquage des surfaces résistantes à la corrosion
- Laser Focus World: des tests sur des instruments chirurgicaux démontrent la durabilité du marquage laser UDI
- Peterson & Dickinson : Corrosion des marques laser sur les instruments chirurgicaux, résumé de la conférence ASM sur les matériaux et procédés pour dispositifs médicaux
- Hribar et al., Nanomaterials 12(2):232: Énergie et puissance de crête des impulsions laser à fibre MOPA
- Absorption du cuivre à 450 nm et 1064 nm : données d'absorption laser publiées (OSTI, Département de l'Énergie des États-Unis)
- Discussions sur le forum finishing.com concernant la passivation de l'acier inoxydable marqué au laser (420 °F, pH 17-4, pH 15-5)
- Tailles des spots des diodes et des fibres : questions-réponses publiées par un fabricant de graveurs laser doubles (lien non disponible)
- Taux d'élimination des gravures profondes : tests publiés par un fabricant de marquage laser (données du fournisseur, lien non fourni)






