


Um código Data Matrix (um pequeno código de barras quadrado) é classificado corretamente na mesa de marcação. No entanto, após o tratamento térmico e jato de areia, a peça apresenta uma mancha cinzenta no leitor de código de barras. A marcação estava correta, mas foi feita no passo errado.
Marque o mais tarde possível: após o último passo que possa cortar, aquecer, revestir ou jatear a superfície. Por marcação, entende-se qualquer coisa que coloque na peça: texto, um número de série ou um código Data Matrix.
Por vezes, a marcação precisa de ser feita logo no início, para o número da corrida (o ID do lote da siderurgia) ou para o rastreio do processo de produção. Nestes casos, utilize uma marcação com profundidade real, como a gravação a laser profunda ou o micropuncionamento, e não uma simples marcação preta. Evite marcar áreas de dobra e superfícies maquinadas e faça uma nova leitura após a última etapa de dano.
Na HeatSign, marcamos as peças de amostra na etapa planeada pelo cliente e, em seguida, submetemo-las ao processo de fabrico real. Abaixo, encontra um guia passo a passo, indicando quais as marcas mantidas em cada etapa, as distâncias entre as linhas de dobra e dois exemplos de percursos.
1
Essa face será cortada, lixada ou polida posteriormente?
Em caso afirmativo, consulte maquinação e jato de areia.
2
A temperatura da peça ultrapassará posteriormente os 200 °C (392 °F)?
Em caso afirmativo, consulte o tratamento térmico.
3
Será posteriormente revestido, anodizado, passivado, jateado ou pintado?
Em caso afirmativo, consulte os passos finais.
Todas as três respostas são "não"? Assinale onde for mais conveniente para a sua linha de raciocínio. Vai escolher uma máquina? Vá para a secção "Que marcas permanecem?".
As peças devem ser marcadas antes ou depois do processamento?
Por predefinição, marque após o processamento. Marque previamente apenas quando a identificação necessita de percorrer o percurso, como no caso de um lote que entra no forno, ou quando uma peça plana é mais fácil de fixar do que a peça acabada. Em seguida, escolha uma marca com profundidade e posicione-a num local onde os passos posteriores não a afetem.
A norma que a maioria dos desenhos de fornecedores utiliza afirma o mesmo. A MIL-STD-130 (norma militar americana para a marcação de peças) exige que o método de marcação "tenha em conta a condição final da peça, incluindo tintas, revestimentos e selantes". Por outras palavras: avalie a marcação na peça acabada, e não na mesa de marcação.


Que marcas sobrevivem a que etapa do processo?
As marcas com profundidade resistem ao calor, ao jato de areia e ao revestimento; marcas a laser apenas coloridas não. Uma marca preta recozida desaparece a cerca de 200 °C (392 °F). Marcas profundas gravadas a laser e marcas de micropuncionamento voltam a ser visíveis após tratamento térmico e limpeza. As marcas superficiais são achatadas por jato abrasivo.
Metade da questão "antes ou depois" resume-se a "que tipo de marca?". Uma máquina de marcação a laser de fibra pode criar três tipos de marcas muito diferentes em aço. Uma marca por recozimento altera a cor da superfície com calor, sem remover metal. Uma marca por corrosão remove uma camada fina. Uma marca por entalhe profundo cria uma cavidade que pode ser sentida com a unha.
O processo de micropuncionamento é diferente: um pino de carboneto duro perfura fileiras de pequenas marcas. As marcas acompanham o movimento do metal, resistindo melhor ao calor e à flexão do que a uma simples alteração de cor.
Dois fabricantes europeus de lasers, a TRUMPF e a Trotec, publicam o limite de 200 °C para as marcas recozidas. A NASA testou as marcas após tratamento térmico a 1093 °C (2000 °F): a gravação a laser e o microjateamento foram classificados como "recuperáveis e legíveis", enquanto as etiquetas de papel e tinta falharam (NASA-STD-6002D, Tabelas 7 e 8).


Máquinas para marcas que percorrem o percurso
Escolha a máquina com base no último passo que a marca deve suportar. A HeatSign fabrica máquinas de laser e de micropuncionamento, pelo que estas sugestões abrangem ambas as opções.

 Marcador laser de fibra de mesa, 20–60 W · 1.950–5.000 dólares.Grava números de série e códigos Data Matrix em peças maquinadas.Ver laser de fibra de mesa →

 Gravador laser de profundidade HS-FL35D/60D · 2.900–3.900 dólares.Eixo Z motorizado para cavidades que resistem ao jato de areia e ao tratamento térmico.Ver Gravador laser de profundidade →

 Marcador laser MOPA, 30 / 60 / 100 W · 3.500–6.000 dólares.Marcas pretas em alumínio anodizado e aço inoxidável, aplicadas como etapa final.Ver marcador laser MOPA →

 Marcador pneumático de bancada por micropuncionamento · 1.500–2.800 dólares.Números de lote em peças fundidas e forjadas que serão tratadas termicamente ou pintadas posteriormente; aço até 60 HRC.Ver o marcador pneumático →
A que distância da linha de dobra deve estar a marca da peça?
Mantenha a marcação da peça a pelo menos 15 mm (0,6 pol.) da linha de dobragem, ou utilize a régua de distância entre o furo e a dobragem do seu fabricante, se for superior. Posicione as linhas de um código Data Matrix paralelas à dobra. Nunca marque no interior da tira que a matriz da quinadora toca.
A marcação da chapa plana é a prática correta na maquinação de chapas metálicas. A peça fica plana e o laser ou a cabeça de micropuncionamento regista uma única altura. O problema surge na zona de dobra. A superfície exterior estica e o ombro da matriz pressiona as linhas da chapa.
Um código Data Matrix também precisa de uma borda em branco à sua volta, a zona silenciosa. Assim sendo, uma marca próxima de uma curva perde mais do que a sua própria largura.
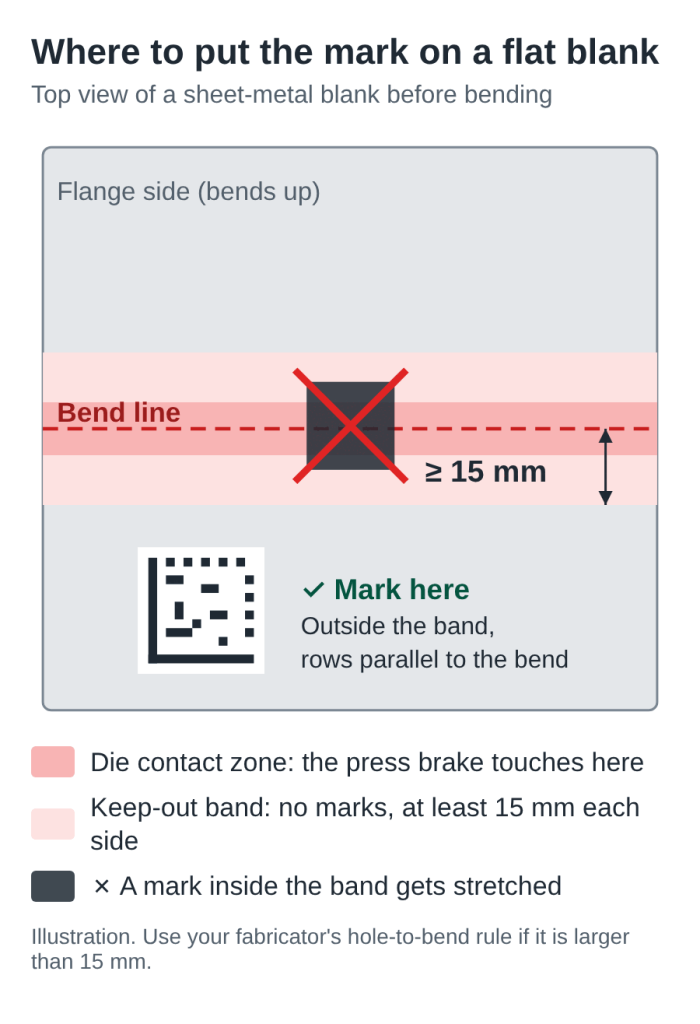
Não encontramos nenhum guia de chapas metálicas que indique uma distância para as marcas. Proporcionam uma distância para furos, por isso trate a marca como um furo:
Utilizamos a medida maior de 15 mm porque um código Data Matrix não tem margem de segurança. Um furo que se desloca 0,2 mm comporta ainda um parafuso. Um código Data Matrix cujas células externas se esticam pode perder uma classificação completa, e é por isso que a HeatSign configura trabalhos em chapa metálica com esta margem.
Os tubos seguem uma regra mais rigorosa. A norma de marcação da Marinha dos EUA proíbe marcas em tubos de paredes finas "em áreas que serão dobradas após a marcação" e em áreas que serão alargadas (MIL-STD-792F, 5.10.3.1).
Se uma peça necessitar de marcação após a conformação, a marcação por micropuncionamento lida bem com a curvatura e a variação de altura. A marcação a laser em superfícies curvas também funciona. Mantenha o código Data Matrix abaixo dos 16% do diâmetro, conforme recomendado pela diretiva de marcação 2D automóvel (AIAG B-17).


Não tem a certeza de onde deve ficar a marca na sua peça em branco? Envie-nos o desenho do molde e sugeriremos um local.
A marcação deve ser feita antes ou depois da maquinação, rebarbação e jato de areia?
A marcação pode ser feita após a maquinação ou apenas numa face que nunca será cortada. A maquinação remove a marca completamente. A jateamento com granalha aplaina as marcas superficiais feitas a laser, pelo que uma marca que necessita de resistir ao jateamento requer cavidades com cerca de 0,3 mm (0,012 pol.) de profundidade e células com cerca de 0,6 a 0,7 mm de largura.
As peças forjadas e fundidas recebem, geralmente, duas marcas. A primeira é feita na superfície bruta para indicar o número da corrida. Antes da maquinação final, o diâmetro interior é copiado para uma área de baixa tensão que não será maquinada novamente. Uma patente de linha de forjamento do grupo SMS descreve este processo, uma vez que a primeira marca é "removida e já não pode ser lida" após o torneamento.
A norma MIL-STD-130 aborda o mesmo ponto, mas de outra perspetiva: as marcas formadas na fundição ou forjamento são válidas apenas para superfícies não maquinadas. O óleo de corte e o fluido de corte não removem a marca. As marcas obtidas por micropuncionamento e laser, com classificação da NASA, mantêm-se legíveis mesmo após lubrificação com óleo lubrificante e fluido hidráulico. O óleo apenas provoca reflexo no leitor de código de barras, por isso limpe a peça antes de realizar a leitura.
O verdadeiro risco é a explosão. Estes números provêm de testes de fundição injectada publicados pela Laserax (um fabricante canadiano de lasers) em parceria com uma universidade.


Para se ter uma ideia da escala, um cabelo humano tem cerca de 70 µm de espessura. O polimento causa o mesmo dano de forma mais silenciosa. Um técnico de maquinação em fóruns de física descobriu que polir uma lâmina após a marcação removia o contraste do laser, e o telefone deixou de conseguir ler o código Data Matrix.
Para revestimentos sobre aço jateado, como a galvanização e a pintura, verifique a profundidade da marcação para que esta se mantenha legível após a pintura ou galvanização.
Uma marcação a laser pode resistir ao tratamento térmico?
Sim, se tiver profundidade. Uma marca laser preta, obtida por recozimento, desaparece a cerca de 200 °C (392 °F), pelo que não resistirá à têmpera, ao revenimento ou ao alívio de tensões. As marcas profundas gravadas a laser e por micropuncionamento resistem e podem ser lidas novamente após a remoção da camada de óxido. Marque antes do tratamento térmico pós-soldadura.
O endurecimento, a maioria dos revenimentos, o alívio de tensões e o tratamento térmico pós-soldadura (TTPS) ocorrem muito acima dos 200 °C. É por isso que uma marca preta numa engrenagem bruta desaparece ao sair do forno. Uma marca de recozimento é apenas uma fina camada de óxido. Aqueça-a novamente e a cor volta ao normal.
As marcas profundas resistem ao calor, mas ficam cobertas por uma camada de óxido (a película escura formada no forno). Planeie uma etapa de remoção de óxido ou de jateamento e, em seguida, leia novamente a marca. Nos testes da Laserax, as marcas a laser em alumínio fundido permaneceram legíveis após os tratamentos T4 (500 °C durante 1 hora) e T6/T7 (520 °C durante 4 horas).

HRC é a escala de dureza Rockwell C. Os marcadores de micropuncionamento HeatSign suportam aço com dureza até 60 HRC, mas a profundidade de penetração diminui rapidamente perto deste limite. Verifique a posição da sua peça na tabela de conversão de dureza.
Precisa de marcar peças que passam pelo forno? Envie-nos o material e a temperatura de tratamento térmico e sugeriremos um tipo e profundidade de marcação.
Por que razão os carimbos afiados representam um risco antes do arrefecimento rápido
Uma marca de estampagem profunda e nítida pode iniciar uma fissura quando a peça é temperada. Larrin Thomas, da Knife Steel Nerds, examinou três facas partidas e todas as três fraturas começaram na marca de estampagem do fabricante. A norma da Marinha dos EUA considera a estampagem um "método de marcação não preferencial" porque acrescenta tensão residual (MIL-STD-792F, 5.5).
As marcas obtidas por micropuncionamento são arredondadas, podendo a gravação a laser ser feita de forma superficial. Ao marcar, priorize as zonas de baixa tensão, longe de filetes, paredes finas e faces sujeitas a fadiga. O nosso guia de marcação MSS SP-25 mostra como os fabricantes de válvulas escolhem os pontos de baixa tensão.
Os cutileiros aprenderam isso cedo. Um cuteleiro dos KnifeDogs explicou de forma simples: "Se alguém vai gravar uma lâmina (canivete), isso deve ser feito no estado recozido." Recozido, neste caso, significa mole, antes do endurecimento.

A marcação deve ser feita antes ou depois da anodização, galvanização ou passivação?
Depende do acabamento. A anodização funciona de ambas as formas: marque antes para um revestimento contínuo, marque depois para uma marca branca de alto contraste. Galvanização e oxidação negra: marcar antes, com profundidade. Passivação de aço inoxidável: marque antes e utilize um passo de passivação adequado à marca.
Anodização
A anodização cria uma camada de óxido sobre o alumínio. Uma camada do Tipo II tem entre 1,8 e 25,4 µm de espessura, enquanto uma camada dura do Tipo III tem entre 12,7 e 115 µm, de acordo com o Conselho de Anodizadores de Alumínio. Parte desta camada penetra no metal. Uma marca apenas colorida sob a mesma é convertida ou ocultada; uma marca com profundidade real torna-se visível.


As patentes da Apple fornecem os dados mais claros. A marcação antes da anodização deixou o revestimento "livre de fissuras induzidas por laser" (US10787753B2). Noutro teste da Apple, marcas escuras feitas a laser em alumínio anodizado da série 7000 mostraram corrosão em cerca de 10% da área marcada após 72 horas de névoa salina ASTM B117 (US10174436B2).
Por isso, os compradores da indústria aeroespacial perguntam se as áreas marcadas em peças anodizadas precisam de retoques. Products Finishing respondeu que o comprador e a empresa de acabamentos devem acordar isso em contrato. Para informações sobre máquinas e configurações, consulte o nosso guia de máquinas de marcação de alumínio.
Peças anodizadas, galvanizadas ou passivadas? Envie-nos a sequência de acabamento desejada e marcaremos peças de teste para a sua linha de produção.
Revestimento, oxidação negra e galvanização
Marque antes de aplicar o revestimento e grave com profundidade suficiente para que a marcação seja visível. O óxido negro e o crómio decorativo são muito mais finos do que a profundidade de uma marcação a laser. Uma marcação feita posteriormente corta o revestimento, deixando o aço exposto e suscetível à ferrugem. A galvanização a quente adiciona muito mais zinco; para revestimentos espessos, siga as regras de profundidade no nosso guia de pintura e galvanização.
Passivação e eletropolimento
A passivação (uma etapa de limpeza ácida que restaura a película de óxido de crómio no aço inoxidável) pode desvanecer uma marca a laser. Num artigo da Laser Focus World, os engenheiros da Coherent descobriram que as marcas que não foram removidas apresentavam cerca de 15% menos de crómio do que o metal base. Descobriram também que o ácido cítrico é mais suave nas marcas do que o ácido nítrico.
A ordem de segurança é marcar primeiro e depois passivar com um passo correspondente à marcação. A FOBA e a Add'n Solutions testaram os instrumentos cirúrgicos com marcação UDI desta forma. Após a passivação de acordo com a norma ASTM A967 e 500 ciclos de limpeza com pH 14 e esterilização a vapor, os códigos Data Matrix permaneceram legíveis.
O eletropolimento remove uma fina camada de metal de cada superfície, o suficiente para apagar uma marca que seja apenas de cor. Uma marca com profundidade, no entanto, permanece. Num estudo de caso publicado, os códigos Data Matrix gravados a laser em peças de válvulas de aço inoxidável 316L antes do eletropolimento permaneceram legíveis por máquina.
Como são, na prática, as rotas de marcação?
A maior parte do que observamos resume-se a duas abordagens: uma peça de chapa metálica marcada na superfície plana e uma peça forjada marcada duas vezes. Em ambas, a marca é aplicada inicialmente apenas onde a identificação precisa de passar, e cada marca é lida novamente após a última etapa de dano.
Percurso 1: suporte em chapa metálica, revestido com pintura eletrostática a pó
- O corte a laser foi feito na peça em bruto. A peça permanece plana e fácil de fixar.
- Marque aqui. A 15 mm (0,6 pol.) de cada linha de dobra, filas paralelas à dobra.
- Dobragem em prensa dobradeira. A marca permanece plana e fora da zona da matriz.
- Revestimento em pó. Gravar com profundidade suficiente para a espessura do revestimento.
- Leia a marca. Verificação final na peça revestida.
Percurso 2: veio de aço forjado, tratado termicamente e maquinado
- Forjamento. Marque com pontos o número da corrida na superfície rugosa.
- Maquinagem de desbaste. Mantenha a face marcada sem corte.
- Têmpera e revenido. A marca mantém-se; a camada de óxido a cobre.
- Desincrustar ou jatear. Leia novamente o número da corrida do óleo.
- Maquinagem final. Marque um código Data Matrix numa face acabada com baixa tensão.
- Leia a nota. Avalie a peça acabada.
- 1
Marque uma amostra na etapa planeada
Mesma máquina, configurações e posição da produção.
- 2
Execute cada passo real
Dobre, trate termicamente, jateie, revesta ou passiva exatamente como será feito na produção.
- 3
Leia duas vezes
Logo após a marcação e novamente após o último passo que a pode danificar. Para notas, ver marcas legíveis versus marcas verificáveis.

Envie-nos o seu guião de processo e uma peça de amostra
A HeatSign fará a marcação na etapa que planeou e enviará fotografias, geralmente no prazo de um dia útil.
Que outras questões colocam os fabricantes sobre a marcação antes ou depois do processamento?

Uma marca preta obtida por recozimento a laser resiste ao tratamento térmico?
Não. As marcas de recozimento desaparecem a cerca de 200 °C (392 °F), abaixo das temperaturas normais de têmpera, revenimento e alívio de tensões. Utilize a gravação a laser profunda ou o micropuncionamento antes do tratamento térmico e, em seguida, volte a ler a marca após a remoção da camada de óxido.
Devo gravar alumínio a laser antes ou depois da anodização?
Ambas as opções funcionam. Grave antes da anodização para obter uma camada contínua e uma marca subtil; é necessário ter profundidade suficiente para que a gravação seja visível. Marque após a anodização para obter uma marca branca de alto contraste e combine com o comprador se o alumínio exposto necessita de uma camada de retoque.
É necessário passivar o aço inoxidável após a marcação a laser?
Geralmente, para peças médicas e alimentares. Primeiro, marque e, em seguida, passe o elétrodo à superfície com um processo adequado à marcação; o ácido cítrico é mais suave para as marcas do que o ácido nítrico. A HeatSign pode marcar peças de teste para que possa verificá-las na sua própria linha de passivação.
Não tem a certeza de onde a marcação se encaixa na sua rota?
Vemos os mesmos três erros vezes sem conta. Uma marca preta de recozimento entra no forno e sai desaparecida. Um código Data Matrix encontra-se numa face que será maquinada posteriormente, ou mesmo ao lado de uma linha de dobra. E ninguém volta a ler a marca após o tratamento térmico ou jato de areia, pelo que o problema aparece ao cliente.
Comece pelo seu processo, não pela máquina. Anote cada passo após a marcação. Identifique a última etapa que envolve o corte, aquecimento, revestimento ou jato de areia da superfície e verifique se a marcação pode esperar até depois da mesma. Caso não consiga, escolha uma marcação com profundidade e teste uma peça percorrendo todo o percurso.
Envie à HeatSign o percurso e uma amostra, e nós marcaremos na etapa que planeou.

Fontes
- NASA-STD-6002D, Aplicação de símbolos de identificação Data Matrix em peças aeroespaciais (Tabelas 5, 7 e 8)
- MIL-STD-130N com Alteração 1, Marcação de Identificação de Propriedade Militar dos EUA (4.3, Tabela II)
- MIL-STD-792F, Requisitos de marcação de identificação para componentes de utilização especial (5.5, 5.10.3.1, 5.10.7)
- Conselho de Anodizadores de Alumínio, Guia de Referência de Anodização
- Larrin Thomas, Como os fatores que aumentam o stress levam à quebra das lâminas, Knife Steel Nerds
- Laser Focus World: testes em instrumentos cirúrgicos (FOBA e Add'n Solutions); seleção de lasers para marcação de superfícies resistentes à corrosão (Coherent)
- Patentes da Apple Inc. US10787753B2 e US10174436B2; patente do grupo SMS US12607991B2
- Guias de design da Protolabs e SendCutSend; papéis para marcação de fundição da Laserax; nota sobre a marcação a laser Bodycote S³P; notas da TRUMPF e da Trotec sobre marcas de recozimento












