


A norma MSS SP-25 recomenda a marcação de quatro informações em cada válvula, flange, ligação e união: o fabricante, a especificação, o material e o tamanho. Esta lista é fácil de encontrar.
As peças são rejeitadas por um motivo diferente: a marca está no sítio errado ou foi feita de forma incorreta.
Na HeatSign, as perguntas que recebemos das fábricas de válvulas e ligações são exatamente sobre isso. Onde posso estampar? Um marcador de micropuncionamento (uma máquina que marca com um pino de impacto rápido) conta como baixa tensão? O que devo descartar quando a peça é demasiado pequena?
Esta página responde a estas questões parte a parte. Encontrará uma ficha técnica para cada produto, a máquina que marca cada peça, um mapa de onde são necessárias as marcas de baixa tensão, os limites de profundidade para cada método e a ordem de omissão para peças pequenas.
MSS SP-25 em resumo
- Aplica-se aválvulas, acessórios, flanges e uniões novas (não recondicionadas ou recondicionadas).
- Edição atualSP-25-2018, com folha de errata de 2023.
- Indique sempreo fabricante, a classificação, o material e o tamanho.
- Quando necessário,o número da corrida (identificação do lote do aço), o componente interno da válvula, a seta de fluxo e o número da junta de anel.
- Comofundido, forjado, estampado ou gravado na peça, ou numa placa fixada permanentemente
- Paredes de pressãocom fundo arredondado e apenas marcas de baixa tensão.
Necessita de uma máquina para estas marcações? Veja qual a máquina adequada para cada peçaou envie-nos o seu desenho para uma recomendação.
O que é que a norma MSS SP-25 exige que assinale?
A norma MSS SP-25 exige que o nome ou marca do fabricante, a classificação, o material e o tamanho estejam presentes em todas as válvulas, acessórios, flanges e uniões com dimensões suficientes para os acomodar. As peças fundidas e forjadas em aço também necessitam de um número de lote quando a norma do produto ou do material o exigir.
Sempre
- Nome, marca comercial ou símbolo do fabricante
- Classificação: uma classe de pressão (150, 300, 3000) ou uma pressão de trabalho a frio (“1000 CWP”)
- Material: o símbolo de classificação ASTM nas peças de aço, como A105, WCB ou WPB
- Tamanho: NPS ou DN
Quando o produto ou o comprador o exigirem
- Número da corrida (o lote de fusão a partir do qual o aço foi obtido)
- Componentes internos da válvula (haste, disco e sede), na placa de características, quando diferentes do corpo
- Seta de fluxo em válvulas unidirecionais
- Número da junta anelar nos flanges da junta anelar
- Identificação de roscas em roscas não normalizadas
O número de lote liga a peça ao seu relatório de ensaio de fábrica, o certificado com a composição química e a resistência desse lote de aço (o que é um número de lote). Os inspetores verificam primeiro essa ligação.
As marcas devem fazer parte do produto. A norma SP-25 lista a fundição, o forjamento, a estampagem e a gravação, ou uma placa fixada permanentemente à peça. A pintura não consta dessa lista. Considere a pintura com stencil como um elemento adicional, nunca como a marca obrigatória.


Pode adicionar mais marcas. A norma SP-25 permite o número da sua encomenda, um número de especificação do cliente, uma data ou a inscrição “Fabricado em…”, desde que não haja possibilidade de confusão com as marcas padrão. As marcas de conformidade são mais rigorosas. Um monograma API ou uma marca de certificação ASME só podem ser utilizados em peças de um fabricante licenciado. As flanges fabricadas de acordo com a norma ASME B16.5 ostentam também a inscrição “B16” ou “B16.5”.
O que vai num flange, numa ligação, numa válvula e numa união?
Uma flange de aço forjado exibe o fabricante, a classe ASTM (A105), a classe de resistência (150), o tamanho, “B16.5” e o número da corrida. Um cotovelo para soldadura de topo mostra a classe de resistência (WPB) e a espessura da parede (SCH 40) em vez da classe de resistência. As válvulas dividem as suas marcações entre o corpo e uma placa de características.
Flange em aço forjado ASME B16.5
ABC A105 150 4 B16,5 H12345
Localização: no bordo exterior, no lado oposto à face saliente. As flanges de pescoço para solda incluem-no por vezes no cubo.
As flanges de junta anelar incluem o número do anel, como por exemplo, R-37.
Ligação de solda de topo ASME B16.9
ABC WPB SCH40 4 H12345
Localização: no exterior da carroçaria, bem afastado do chanfro da soldadura.
A classificação na parede substitui a classe de pressão, porque a ligação é classificada da mesma forma que o tubo ao qual se junta.
Ligação de encaixe para solda ou roscada ASME B16.11
ABC A105 3000 1-1/4
Local de instalação: em qualquer superfície plana do corpo. Os tamanhos pequenos devem ser posicionados de acordo com a ordem SP-25 (ver abaixo).
As classes de pressão para estas ligações são 2000, 3000 e 6000.
Válvula de aço ASME B16.34
Corpo: fabricante, material, classificação, número de lote e tamanho, além das marcas de junta de anel e rosca, quando aplicável.
Placa de características: fabricante, material do corpo, classificação com limite de temperatura (se existir) e acabamento.
Uma marca já existente na carroçaria não necessita de ser repetida na placa de características.
As uniões roscadas de aço e as porcas de união seguem a mesma ideia. A união apresenta as suas marcas na porca, podendo o material ser identificado simplesmente como “AÇO” ou pelo número ASTM.
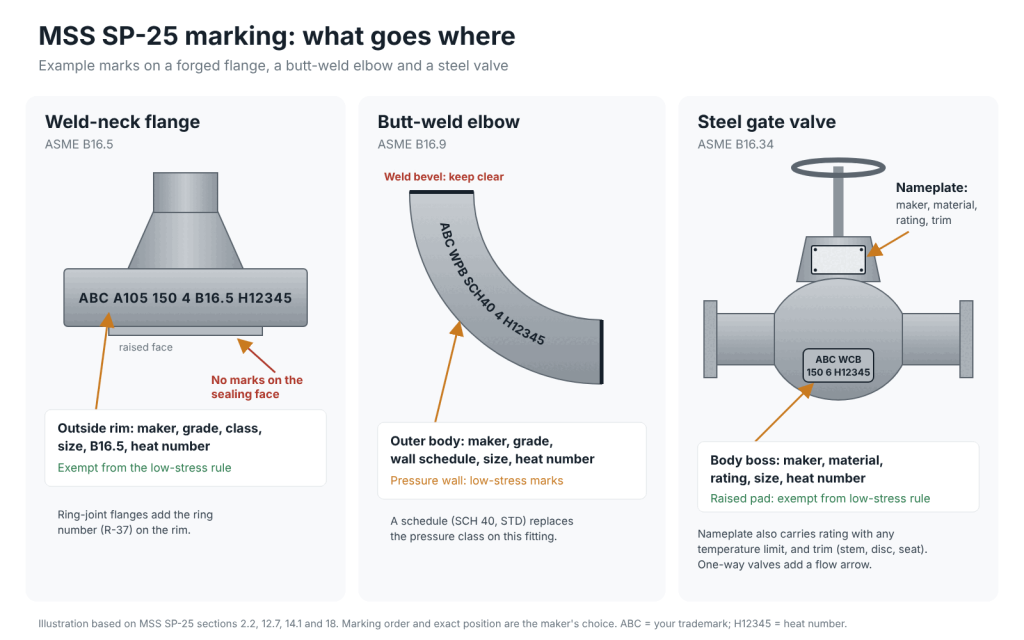
A norma SP-25 deixa a ordem e a posição exata das marcas ao critério do fabricante. Esta liberdade tem dois lados. Se incluir o layout na sua própria folha de processo, cada operador colocará o número de lote num local diferente. Para válvulas, o nosso guia de marcação de corpos de válvulas e placa de características mostra quais os campos que devem ser marcados em cada peça e as máquinas que os marcam.
Qual o método de marcação adequado para cada peça do SP-25?
Utilize o método de micropuncionamento para arestas de flanges, ressaltos e corpos de válvulas, onde uma marca profunda necessita de resistir ao jateamento e à pintura. Utilize uma máquina de marcação a laser de fibra para placas de características, ligações de aço inoxidável e peças pequenas. Para flanges e válvulas demasiado pesadas para serem movidas, a HeatSign fornece marcadores de micropuncionamento portáteis.
Parte e lugar | Método adequado | Tipo de máquina |
|---|---|---|
Flanges pequenas e médias, aro completo de 360° | Punção rotativa | |
Flanges grandes, corpos de válvulas, no local | Punção por pontos portátil pneumática ou a bateria | |
Placas de características e etiquetas de válvulas | Laser de fibra ou marcador de etiquetas | |
Ligações de tubos em aço inoxidável e aço carbono | Laser de fibra, rotativo para peças redondas |

 Marcador rotativo por micropuncionamento · 3.000–5.000 dólaresMarca toda a aresta de flanges, anéis e veios numa só passagem.Ver marcador rotativo →

 pneumático portátil · 1.500–2.500 dólaresFixa-se a flanges grandes e corpos de válvulas. Marca até cerca de 1 mm de profundidade.Ver Marcador portátil por micropuncionamento →

 Laser de fibra com rotativo · 2.250–5.300 dólaresLigações pequenas, peças de aço inoxidável e placas de identificação com texto fino.Ver o marcador a laser →
Dois exemplos ilustram como se dá esta divisão na prática. Um fabricante de flanges na Ásia Central produz flanges de diversos tamanhos. A HeatSign instalou uma máquina de marcação de flanges dedicada para os tamanhos mais pequenos e uma máquina de marcação pneumática portátil para os tamanhos maiores.
Para a marcação longitudinal de acessórios de tubos de aço carbono e aço inoxidável numa fábrica, recomendamos um laser de fibra portátil de 60 W. Atinge uma profundidade de aproximadamente 0,1 mm em aço inoxidável e 0,2 mm em aço carbono.
Não tem a certeza de qual a peça adequada às suas necessidades? Envie-nos os detalhes da sua peça juntamente com uma foto da anotação no desenho.
Em que áreas precisa de notas baixas e em que áreas não precisa?
A norma MSS SP-25 exige a utilização de carimbos de fundo arredondado e de baixa tensão sempre que um carimbo entre em contacto com uma parede sujeita a pressão. As arestas de flanges e saliências concebidas para marcação estão isentas. Mantenha todas as marcas afastadas das faces de vedação e dos chanfros de soldadura, e nunca reduza a espessura da parede abaixo do mínimo necessário.
A regra encontra-se na secção 2.2 do SP-25. Nas palavras da edição de 1998:
“...devem ser utilizados carimbos de baixa tensão que produzam uma impressão de fundo arredondado; tais carimbos de baixa tensão não são necessários em bordos flangeados ou em almofadas elevadas destinadas à marcação.”
Onde na parte | O que diz o SP-25 | O que fazer |
|---|---|---|
Corpo da válvula ou parede da ligação (suporta a pressão) | Baixo nível de stress necessário | Carimbos de ponta fina ou de fundo arredondado, mantidos pouco profundos |
Borda da flange ou diâmetro exterior | Isentar | Qualquer método permanente |
Placa saliente ou molde com relevo para marcação | Isentar | Melhor local para tirar nota máxima |
face de vedação do flange | Não marque | Uma marca aqui pode verter ou ser removida por maquinação |
Soldar em bisel ou junto a uma solda | Não marque | A soldadura queima isso |
Tubo ou parede com menos de 3 mm (1/8 pol.) | Não carimbar (regra da Marinha dos EUA) | Laser, micropuncionamento por luz ou corrosão eletroquímica |
Porque é que o formato da base é importante? Uma marca em forma de V deixa um entalhe. Sob ciclos de pressão, um entalhe é o ponto de partida para uma fissura. Uma marca com um fundo arredondado distribui essa tensão, tornando muito menos provável que se transforme numa fissura.
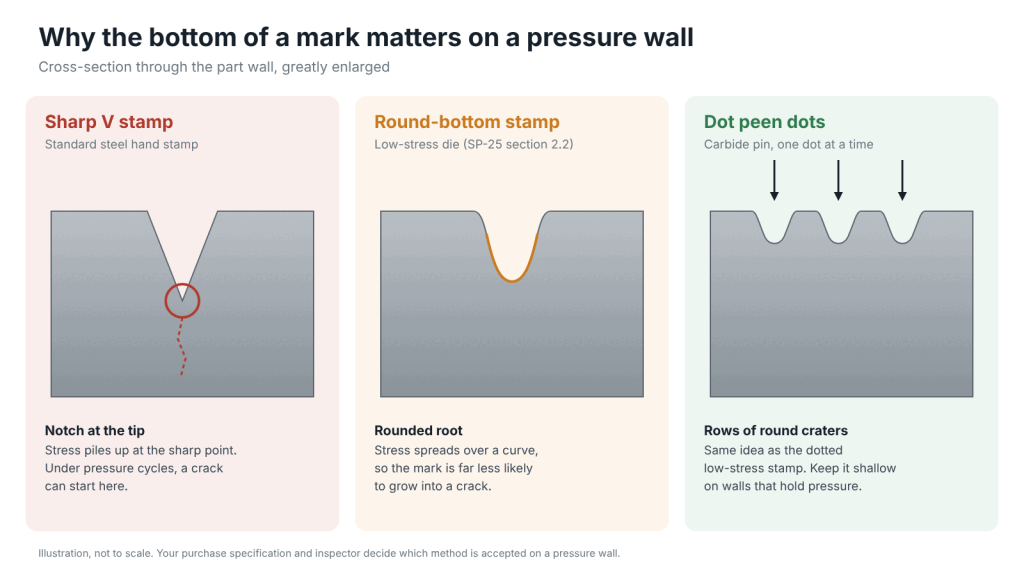
Um engenheiro no fórum Eng-Tips descreveu um carimbo de baixa tensão como "um carimbo de ponta romba ou ponta arredondada com pontos contínuos ou intermitentes"
A solução mais simples é marcar onde a regra não se aplica. Faça uma pequena marca no corpo da válvula ou na borda da flange. A profundidade e o método ficam ao seu critério. Para a marcação de arestas em flanges de diferentes tamanhos, veja como marcar arestas de flanges.
O processo de maquinação remove por vezes uma marca de fundição ou estampagem. O SP-25 permite recuperá-la através de deposição de solda, placa soldada, estampagem ou gravação. Se as suas peças forem marcadas antes da maquinação, adicione esta etapa de remarcação à ficha de processo.
A marcação por micropuncionamento ou a laser é considerada de baixo stress?
A norma SP-25 não define baixa tensão em números. A definição pública mais rigorosa, a MIL-STD-792F da Marinha dos EUA, aceita o teste de micropuncionamento com ponta redonda de 0,38 mm (0,015 pol.) e profundidade até 0,10 mm (0,004 pol.). Aceita também a gravação a laser com um sulco de fundo arredondado e uma profundidade até 0,13 mm (0,005 pol.).
A marcação por micropuncionamento (um pino de carboneto golpeia a peça repetidamente para formar caracteres a partir de pequenos pontos) deixa crateras com um fundo arredondado por natureza. Uma máquina de marcação a laser de fibra, por outro lado, derrete ou vaporiza uma fina camada de metal. Veja a seguir como a norma da Marinha limita cada método.
Norma da Marinha dos EUA, muito mais rigorosa que a SP-25. Utilize-a quando o seu contrato citar a MIL-STD-792 ou quando o seu cliente solicitar números.
Método | Marca mais profunda permitida | Dica ou formato | Limites |
|---|---|---|---|
Carimbos de aço com fundo arredondado | 0,25 mm (0,010 pol.) | Raio da ponta de 0,13 a 0,51 mm, maior para letras mais altas | Não recomendado; apenas aço de baixo teor de carbono (0,35% C ou menos); nunca em tubos |
Ponto de martelo | 0,10 mm (0,004 pol.); normal 0,025–0,05 mm | Pino de 135°, raio da ponta de pelo menos 0,38 mm (0,015 pol.) | Utilize a força mínima que lhe permita obter um ponto legível |
gravação a laser de fibra | 0,13 mm (0,005 pol.); normal 0,025–0,08 mm | Sulco de fundo arredondado, verificado numa secção cortada a 100× | Cada máquina é qualificada em primeiro lugar; apenas nas superfícies que nunca entram em contacto com o fluido do processo |
ataque eletroquímico | A partir de 0,013 mm (0,0005 pol.) | Química, sem força | Único método permitido em peças endurecidas e paredes com menos de 3 mm |
Leia esta tabela com atenção. Trata-se de uma norma naval para peças de navios. Nas flanges comerciais SP-25, uma marca de micropuncionamento com 0,2 a 0,5 mm de profundidade na aresta é normal, e a aresta está isenta de qualquer forma.
Os marcadores pneumáticos de micropuncionamento da HeatSign marcam geralmente com uma profundidade de 0,1 a 0,5 mm. Diminua a pressão do ar e a mesma máquina fará pontos muito mais rasos. O formato da ponta Navy requer um pino correspondente, por isso contacte-nos antes de fazer o seu pedido.
Então, o jato de areia por pontos é um processo de baixa tensão?
Cada ponto é uma cratera de fundo arredondado formada por uma ponta de carboneto em forma de cone. Esta é a mesma ideia por detrás da marcação "pontilhada" de baixa tensão presente na maioria das especificações. O ângulo da ponta, a pressão do ar e o espaçamento entre pontos influenciam a quantidade de tensão que cada ponto exerce.
Não denominamos nenhuma máquina como "certificada para baixo stress". A decisão final cabe à sua especificação de compra e ao inspetor do seu cliente. Marque uma amostra, corte-a se solicitado e obtenha a aprovação antes da produção.
Um laser necessita de mais uma verificação. O SP-25 permite marcas "gravadas", e a gravação a laser é um tipo de gravação. Mas um laser marca com calor.
Em aço temperado, pode amolecer uma fina faixa na marca (ver têmpera a laser em peças temperadas). Para as peças que são tratadas termicamente após a soldadura, a norma da Marinha recomenda a marcação a laser antes do tratamento térmico. As placas de identificação, as pegas de válvulas e as uniões de aço inoxidável são exemplos de aplicações ideais para o laser.


E se a peça for demasiado pequena, ou se as marcas forem removidas durante a maquinação?
Quando uma peça não comporta todas as marcações, o SP-25 permite inseri-las numa ordem fixa: primeiro o tamanho, depois a marcação da rosca, o acabamento, o número de lote e a classificação, e por fim o material. A marca do fabricante mantém-se, a menos que a peça não a suporte fisicamente.
- 1Tamanho
- 2Identificação de rosca
- 3acabamento da válvula
- 4Número do calor
- 5Avaliação
- 6Material
Mantenha semprea marca do fabricante.
Arraste de cima para baixo. O campo "Material" é o último a ser preenchido.
Siga a ordem à risca. Remover o símbolo de tamanho de uma ligação em T de 1/2 polegada para solda de encaixe está de acordo com a regra. Remover o símbolo do material enquanto o tamanho se mantém, não está.
As peças pequenas também requerem caracteres pequenos, e um laser de fibra é o mais indicado para lidar com os mais pequenos. Para ligações redondas pequenas, um bloco em V ou um dispositivo rotativo mantém a peça firme enquanto marca.

As marcas perdidas na maquinação podem ser recuperadas através de deposição de solda, placa soldada, estampagem ou gravação. Escolha o método de acordo com a localização. Numa parede sob pressão, utilize um método de baixa tensão. Numa pastilha ou borda, utilize o método mais rápido.
O que verificam os inspetores nas marcas SP-25?
Os inspetores verificam se todas as marcações obrigatórias estão legíveis no produto enviado e se o número da corrida corresponde ao relatório de teste da central. Os aços devem utilizar os símbolos ASTM e as peças B16 devem conter a marcação B16. Nenhuma marcação pode estar localizada numa superfície de vedação ou numa parede fina.
- A marca do fabricante está presente em todas as peças com tamanho suficiente para a suportar.
- O material apresenta o símbolo da classificação ASTM (A105, WCB, WPB, F316L), e não apenas "aço", nas peças B16.5 e B16.9.
- Classificação ou horário corretos: Classe 150, Classe 3000, SCH 40.
- O número de lote corresponde ao relatório de ensaio de fábrica ou ao certificado EN 10204 3.1.
- Os flanges B16.5 ostentam a inscrição “B16” ou “B16.5”.
- As marcações devem ser legíveis tal como foram feitas. Uma interpretação da norma ASME B16.5 confirma que a marcação deve ser legível no momento do fabrico.
- Não existem marcas nas superfícies de vedação, chanfros ou paredes finas, e as marcas nas paredes de pressão têm um fundo arredondado.
O ponto 6 é onde as marcações superficiais falham. Uma marca que é bem visível no aço sem pintura pode desaparecer sob jato de areia, galvanização ou uma camada espessa de tinta. Se as suas peças forem revestidas após a marcação, marque mais profundamente ou marque novamente após o revestimento. Para a rastreabilidade do número de lote desde a central até à peça acabada, consulte o nosso guia de marcação de chapas de aço.

Não tem a certeza se as suas peças cumprem a especificação SP-25?
A falha mais comum que observamos não é a ausência de um campo de marcação. Trata-se de uma marcação nítida numa parede de pressão ou de um número de lote que se apaga após a detonação. Ambos os problemas são corrigidos na estação de marcação, e não na documentação.
Envie à HeatSign a cláusula de marcação da sua especificação de compra e uma peça de amostra. Iremos marcá-la conforme solicitado na cláusula e enviar-lhe fotos por e-mail para que o seu inspetor possa aprovar o método antes da compra.
Fontes
- MSS SP-25, Sistema de Marcação Standard para Válvulas, Ligações, Flanges e Uniões (texto citado da edição de 1998; verificar a edição citada no seu contrato)
- ASME B16.5, Flanges de Tubos e Ligações Flangeadas, e as suas interpretações publicadas
- ASME B16.34, Válvulas: Extremidades flangeadas, roscadas e para soldadura (a marcação da válvula segue a norma MSS SP-25)
- MIL-STD-792F(SH), Requisitos de marcação de identificação para componentes de utilização especial
- Tópicos do fórum Eng-Tips sobre estampagem de baixo stress











