AÇO · MARCAÇÃO DIRETA DE PEÇAS

Máquina de marcação de aço para peças expostas a zinco, calor e abrasivos

Aço estrutural, tubos, válvulas, equipamentos pesados. O aço é o metal mais fácil de marcar e o mais difícil de manter marcado. As vigas são mergulhadas em zinco fundido. Os eixos são colocados num forno. As peças fundidas passam por uma câmara de jateamento.

Portanto, a verdadeira questão não é como marcar o aço, mas sim o que acontece à peça a seguir. A HeatSign fornece lasers de fibra para peças acabadas. Para todas as outras aplicações, a HeatSign fornece máquinas de micropercussão que criam marcas suficientemente profundas para atravessar o zinco, a carepa e a tinta.

Obtenha soluções gratuitas para a marcação em aço

Resposta num dia útil. Teste de marcação gratuito. Sem necessidade de envio de amostra. Trabalha com aço inoxidável? Ver marcação em aço inoxidável.

Mais de 10 anos
Apenas para marcação industrial
40+
Países atendidos
1 ano
Garantia, certificação CE e RoHS
Livre
Faça um teste de marcação antes de comprar

Comece por aqui: quatro máquinas que processam aço

Duas destas quatro máquinas são lasers de fibra. Duas são máquinas de micropuncionamento que pressionam a marca com um pino rígido. As máquinas de micropuncionamento existem em dois tipos: elétricas e pneumáticas, e esta escolha determina a profundidade da marca.

Máquina de marcação a laser de fibra de mesa HS-FL

Sistema de bancada de 20 W a 60 W
Escolha esta opção para peças acabadas em lotes
  • Peças maquinadas, placas de identificação, etiquetas
  • Rápido, e nada toca na peça
  • Funciona em aço de qualquer dureza
  • 2.500 – 7.000 USD

Máquina de marcação a laser de fibra portátil HS-PFL

20 W / 30 W / 50 W portátil
Selecione esta opção quando a peça não se puder mover
  • Estruturas, tanques, estruturas de aço instaladas
  • A cabeça de marcação pesa apenas 1,4 kg
  • Ecrã sensível ao toque industrial, sem computador
  • USD 1.950 – 3.800

Máquina de marcação por micropuncionamento elétrica HS-DE

Acionamento elétrico, profundidade de 0,1 a 0,5 mm
Escolha esta opção quando não houver banho de zinco subsequente
  • Veios, engrenagens, corpos de válvulas, placas de características
  • Silencioso e sem necessidade de comprar um compressor
  • A profundidade diminui à medida que o aço se torna mais duro
  • 1.300 – 2.900 USD

Máquina de marcação por micropuncionamento pneumático HS-PC

Acionado por ar, mais profundo no mesmo aço
Escolha esta opção quando o zinco, a tinta ou a areia forem as próximas
  • Vigas, perfis, peças fundidas, tubos
  • A base magnética mantém o dispositivo fixo no aço
  • Mantém a sua profundidade mesmo em aço duro
  • 1.500 – 2.800 USD
Ponto de perfuração: qual o acionamento
Elétrico
Pneumático
Qual aprofundidade de acionamento no aço
Elétricode 0,1 a 0,5 mm. Quanto mais duro for o aço, mais raso fica.
PneumaticDeeper atua na mesma peça e mantém essa profundidade em aço duro.
Qual a força motrizque ataca a força motriz
ElétricoCerca de 5 a 8 N.
Pneumático:Aproximadamente 10 a 15 N a 4 a 6 bar.
Qual a unidade?O que é que a oficina precisa?
Tomada elétrica. Silencioso o suficiente para um quarto partilhado .
pneumática comar comprimido a 4 a 6 bar. Notavelmente mais ruidosa.

Máquina de gravação em aço ou máquina de micropuncionamento: observe o funcionamento de ambas

Uma foto mostra o aspeto da marca. Um vídeo mostra quanto tempo demora e qual a profundidade da marcação. À esquerda, um laser de fibra HeatSign marca aço em cerca de dois segundos. À direita, uma máquina de micropercussão aplica a mesma marca.

Marcação a laser de fibra

Nada toca na peça. Marca a peça em poucos segundos e a superfície permanece plana. Esta é a opção ideal se as suas peças já estiverem prontas e as marcar em lotes.

marcação por micropercussão

Um pino duro marca o metal com um martelo. Mais lentamente e com um som suficientemente alto para ser ouvido do outro lado da oficina. Mas consegue sentir os pontos com a unha, e é isso que permanece visível após a aplicação de zinco, o processo em forno ou jato abrasivo.

Vai funcionar no seu aço?

Envie uma foto e diga-nos o que precisa de ser marcado. Marcamos o mesmo material, filmamos e enviamos-lhe o vídeo. Sem portes de envio e sem taxas.

Qual a máquina de marcação de aço adequada para a sua peça?

Encontre a sua parte na primeira coluna e leia-a na horizontal. A segunda coluna define a resposta. Se ainda houver zinco, calor, abrasivo ou tinta pela frente, não haverá qualquer marca na superfície no final.

A sua peça de aço
O que acontece a seguir?
Máquina de marcação HeatSign
Profundidade necessária
A sua peça de aço.Peças maquinadas.Torneadas, fresadas, com acabamento brilhante.
O que acontece a seguir?Nada. A peça é enviada tal como está.
Máquina de marcação a laser de fibra de mesa HeatSignHS-FL.Detalhes precisos, sem contacto, sem necessidade de profundidade. Materiais planos? Ver marcação em chapas de aço.
Profundidade necessáriaSuperfície
A sua peça de aço.Peças temperadas.Já temperadas, acima de 62 HRC.
O que acontece a seguir?Inspeção final e, em seguida, envio.
Máquina de marcação a laser de fibra HeatSignHS-FL.Um alfinete não consegue cortar metal com tanta resistência.
Profundidade necessáriaSuperfície
As suas peças de aço,veios e engrenagens,são marcadas antes da têmpera.
O que acontece a seguir?Têmpera e revenimento. Formação de escamas.
Máquina de marcação HeatSignHS-DE por micropuncionamento elétrico.A marca mantém-se mesmo após a queima no forno.
Profundidade necessária: 0,3 mm
As suas peças de aço:Vigas e perfis,Estruturas metálicas pré-fabricadas.
O que acontece a seguir?Um banho de zinco a cerca de 450 °C.
Máquina de marcação HeatSignHS-PC com sistema pneumático de micropuncionamento. Base magnética, dispensando o uso manual. Precisa de configurar toda a oficina? Consulte a secção de marcação para fabrico em aço.
Profundidade necessária:0,5 a 0,8 mm
A sua peça de aço:Fundidos e forjados, carepa, ferrugem, textura de fundição.
O que acontece a seguir?Decapagem com granalha de aço e, em seguida, maquinação.
Máquina de marcação HeatSignHS-PC com micropercussão pneumática.Marca em linha reta através de escala e óleo.
Profundidade necessáriade 0,5 mm ou mais.
As suas peças de aço,tubos e corpos de válvulas,são redondas e, frequentemente, revestidas posteriormente.
O que acontece a seguir?Revestimento, e depois anos no campo.
Máquina de marcação HeatSignHS-PE manual com micropercussão parapontos de baixa tensão, conforme exigido pelas normas API.
Profundidade necessária: 0,3 – 0,6 mm

Não encontrou a sua peça acima?

Envie-nos uma fotografia e diga-nos uma coisa: o que acontece à peça após a marcação? Zincagem, calor, jato de areia, pintura ou nada? Esta resposta é suficiente para darmos nome à máquina.

Quatro problemas de marcação em aço e suas soluções

Estas são as falhas sobre as quais a HeatSign mais recebe perguntas. Cada resposta também menciona um caso em que a nossa máquina não foi a compra ideal.

Viga de aço marcada antes da galvanização, com a marca impressa ainda legível através da camada de zinco

O zinco cobre uma marca superficial

A galvanização por imersão a quente consiste na imersão da peça em zinco fundido a cerca de 450 °C. A camada resultante tem 80 a 100 microns de espessura, por vezes mais. Uma marcação a laser permanece na superfície, sendo o zinco simplesmente coberto por esta.

Mesmo uma marca impressa pode desaparecer se for demasiado superficial. É por isso que uma unidade elétrica com 0,3 mm não é suficiente neste caso. Utilize ar comprimido com 0,5 mm ou mais de profundidade, e os pontos ainda serão legíveis no feixe final.

Zinco após marcação: o laser é a ferramenta errada.
Veio de aço marcado antes do tratamento térmico, com a marca de pressão ainda legível após o forno

Um forno esconde uma marca laser

Quando o aço é endurecido num forno, forma-se uma camada escura e escamosa sobre toda a peça. Nas oficinas, esta camada é designada por carepa. Uma marcação a laser apenas altera a cor da superfície. A carepa cresce por cima dela, e a marcação desaparece.

Existem duas formas de contornar isto. Uma delas é marcar o metal com um alfinete antes da peça entrar no forno. A outra é esperar até que a peça saia, limpá-la e, em seguida, marcá-la com um laser. O que não funciona é marcar primeiro a laser e aquecer depois.

O forno ainda está para vir: primeiro, pressione a marca com um alfinete.
Cabeçote de marcação por micropuncionamento portátil fixado a uma viga de aço pela sua base magnética, permitindo ao operador manter as mãos livres

Ninguém consegue aguentar 5 kg durante todo o turno

Uma cabeça pneumática é pesada. Peça a um operador para a segurar contra uma viga durante oito horas. O resultado são marcas tortas, pulsos doridos e uma máquina que ninguém quer usar.

Uma base magnética resolve o problema. Basta colocar o aparelho sobre o aço, acionar o interruptor e o íman suporta o peso. As marcas ficam direitas porque nada vibra.

Aço grande: peça a base magnética.
Marca rasa e irregular de um pino em aço temperado ao lado de um código Data Matrix marcado a laser com precisão

Um alfinete não irá cortar aço temperado

Acima de aproximadamente 62 HRC, o aço fica tão duro como o perno. Numa face de 60 HRC, uma ponta de metal duro deixa de 0,01 a 0,05 mm. Isto é um risco, não uma marca legível. O desgaste do perno aumenta simultaneamente.

O laser não se preocupa com a dureza do metal. Em peças já endurecidas, o laser é a solução ideal, e a nossa linha de micropuncionamento não é a escolha certa.

Já está endurecido: utilize um laser de fibra.

Três empregos na indústria do aço e o que mudou

Instalações reais do HeatSign, com os números medidos pelos clientes. Os nomes foram omitidos a pedido dos mesmos.

Componente do motor em aço temperado marcado com um código Data Matrix antes do teste na bancada

Peças de motor endurecidas, marcadas antes da bancada de ensaios

As marcações a laser estavam a desaparecer devido ao calor e ao stress mecânico. A fábrica passou a utilizar uma estação de micropuncionamento elétrico na pré-montagem. A profundidade é de cerca de 0,3 mm, alguns segundos por peça, em três turnos por dia.

100%de códigos Data Matrix ainda lidos após o teste do motor
32%Menos retrabalho, porque cada marca é lida à primeira tentativa
7 mesespara pagar a máquina
Máquina de micropuncionamento aplicando uma marca profunda numa peça fundida de aço pesado durante a inspeção final

Peças fundidas pesadas, com a localização marcada

Como as peças fundidas de grandes dimensões não podiam ser levadas para uma estação de marcação, os números eram gravados manualmente com um martelo. Uma unidade elétrica portátil de 0,3 mm substituiu a anterior na inspeção final, em peças brutas de ferro fundido e aço ligado.

45%mais rápido do que carimbar à mão
98%Satisfação do operador, mesmo em superfícies irregulares
20%custo de mão-de-obra reduzido por lote
Componentes automóveis marcados a laser em linha automatizada

Peças automóveis, gravadas e cortadas a laser

O processo de corrosão era lento e as marcas desbotavam. A fábrica pretendia uma marcação permanente que nunca entrasse em contacto com o metal e que se integrasse numa linha de produção automatizada. A solução encontrada foi o sistema de fibras HS-FL30.

5×marcação mais rápida do que o processo antigo
Transmiteresistência ao desgaste, ao calor e aos produtos químicos.
Cumpriu as normas ISO e de marcação automóvel

Pretende os mesmos números para a sua linha?

Diga-nos o que produz atualmente, quantas peças por semana e quanto lhe custa em retrabalho. Analisaremos se a mudança compensa.

A nota será aprovada na sua auditoria

A maioria das marcações em aço é feita por exigência de uma norma. Eis quatro normas comuns que as exigem, em termos simples, e a máquina HeatSign que cumpre cada uma delas.

ISO 4030 · 49 CFR 565

Número VIN do veículo

Dezassete caracteres, sem as letras I, O ou Q, mais um dígito de controlo na nona posição. Deve ser legível e impossível de remover silenciosamente.

Caracteres de 7 mm, com cerca de 0,2 mm de profundidade
Máquina HeatSign HS-PE02 para marcação de VIN →
API SPEC 5L

Tubagem de linha

O número do tubo, o número da corrida, a classe do aço e os dados do teste são registados na superfície exterior. A marcação por laminagem a frio ou por pontos de baixa tensão é o método utilizado.

Aproximadamente 50 mm a partir de cada extremidade do tubo
Máquina HeatSign HS-PE para marcação por micropuncionamento manual →
EN 1090

Estrutura metálica

A marcação CE exige um rasto ininterrupto desde a fábrica até ao quadro acabado. O número da prova é o elo físico e necessita de chegar intacto ao local de instalação.

Profundidade suficiente para ler após a galvanização

Como é que os fabricantes executam isso em grande escala

Máquina HeatSign HS-PC de micropuncionamento pneumático →
MIL-STD-130 · AS9132

Defesa e aeroespacial

A identificação legível por máquina significa a gravação em aço DPM de um código Data Matrix ECC 200. Uma leitura graduada comprova que a leitura é válida. Os métodos de marcação por micropuncionamento e laser são exemplos.

Classificado segundo as normas ISO 15415 ou AIM DPM
Máquina HeatSign HS-FL de mesa com laser de fibra →

Precisa de uma máquina que sirva a sua auditoria? Informe-nos da norma e envie uma foto da peça. Indicaremos a máquina HeatSign que cumpre os requisitos e marcaremos uma peça de teste gratuita para que possa verificar o resultado.

Encontre a máquina certa

Marcação a laser de alto contraste em aço, onde pára uma pequena máquina

O aço aceita a marcação a laser com mais facilidade do que quase qualquer outro metal. É por isso que uma máquina barata parece uma opção tentadora neste caso. Abaixo, encontrará as suas capacidades e limitações.

Marcas pretas e marcas brilhantes, provocadas por um único laser

Um laser pode fazer dois tipos de marca no aço. A baixa potência e movendo-se lentamente, aquece a superfície até que esta fique cinzento-escura ou preta. Nada é removido. Em alta potência, queima um sulco raso no aço, e o sulco fica com um aspeto claro e brilhante.

Utilize a marca preta para tudo o que um scanner precisa de ler, como os códigos Data Matrix e os números de peças. Utilize a marca brilhante para palavras que as pessoas leem à distância. Ambas são marcações laser permanentes em aço. A marca faz parte do próprio metal, pelo que não descasca nem se desgasta como a tinta ou a etiqueta.

Uma única limitação. Nenhuma das marcas resiste à galvanização, ao jato de areia ou ao forno. Escolha entre preto e brilhante apenas se a peça já estiver acabada. Para marcas mais profundas, ver marcação por micropuncionamento.

Marcação a laser em chapa de aço: logótipo, texto e código QR em chapa metálica
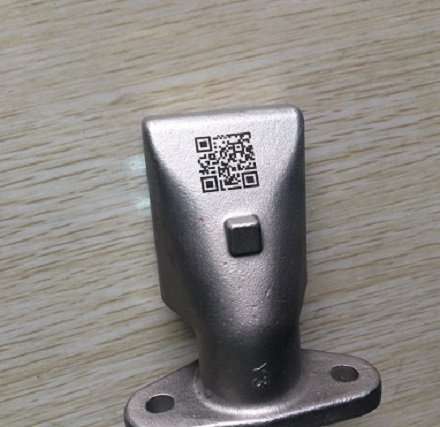
Código QR gravado em superfície metálica

Gravação a laser em aço: o que uma máquina de hobby não consegue fazer

Um pequeno laser para uso doméstico pode marcar o aço. O problema não é o aço, mas sim a máquina. Um laser para uso doméstico está concebido para funcionar durante algumas horas. Uma fábrica precisa de um que funcione o dia todo, todos os dias, durante anos.

A profundidade é o segundo problema. Para uma marca que se consegue sentir com o dedo, um laser precisa de passar várias vezes sobre o mesmo ponto. Um pino de marcação faz isso de uma só vez.

Todas as máquinas HeatSign desta página são construídas para funcionar durante todo o dia numa fábrica. Uma máquina barata que se avaria ou desgasta num ano acaba por custar mais por cada peça que marca.

Entre em contacto connosco

Encontre a máquina certa

Responderei no prazo de um dia útil

Perguntas frequentes sobre máquinas de marcação de aço: sete perguntas do chão de fábrica

Sete respostas que não encontrará acima. Todas elas aparecem em citações reais da HeatSign.

É necessário limpar o aço antes de marcar?

Depende da máquina.

Uma máquina de micropuncionamento não necessita de aço limpo. O pino penetra ferrugem, óleo, tinta velha e a camada escura que o aço apresenta ao sair da central. É possível marcar peças diretamente a partir da serra ou da linha de fundição.

Um laser necessita de uma superfície limpa. O óleo queima e produz fumo, e uma superfície suja resulta num resultado diferente em cada peça. Limpe a peça com um solvente de limpeza primeiro. Se o aço tiver uma camada espessa e escamosa, remova-a antes de marcar.

Alguém precisa de segurar a máquina durante todo o turno?

Não. A maioria dos empregos não exige tempo de espera.

Numa máquina de bancada, a peça vai diretamente para a máquina. Ninguém segura nada.

A cabeça de laser portátil pesa menos de 1,5 kg. Esta é leve o suficiente para ser utilizada em trabalhos curtos. Para trabalhos mais longos, consulte-nos sobre um suporte para que não tenha de ser segurada.

A máquina de micropuncionamento manual é mais pesada, com cerca de 5 kg. Em aço, uma base magnética mantém-na no lugar. Basta colocá-la sobre a peça, ligar o interruptor e soltar. O íman suporta o peso, garantindo que cada marca fica direita.

Em peças redondas ou irregulares, onde um íman não consegue ficar plano, uma presilha resolve o problema. Indique-nos o formato da peça e sugeriremos uma opção.

Uma marca de pressão pode enfraquecer a peça?

Muito pouco, se o colocar no sítio certo. Um pino de punção produz muitos toques ligeiros. Um carimbo manual produz um golpe forte. Os toques leves exercem muito menos pressão sobre o metal.

Marque uma área plana, longe de cantos, ranhuras e qualquer parte que se dobre durante a utilização. Se o desenho não permitir marcas por pressão, utilize um laser.

Quão duro é demasiado duro para um alfinete?

Por volta dos 62 HRC, um pino deixa de funcionar. Até 55 HRC, uma ponta de metal duro marca normalmente. Entre 55 e 62 HRC, ainda marca, mas os pontos ficam rasos e o pino desgasta-se muito mais rapidamente.

Acima de 62 HRC, a ponta não é mais dura que a peça. Numa face de 60 HRC, obtém-se uma dureza de 0,01 a 0,05 mm, que é percetível como um risco. Marque estas peças com um laser ou pressione a marca com um pino antes de estarem endurecidas.

Precisamos de introduzir todos os números de série?

Defina o primeiro número de série, por exemplo, 1001. A máquina adiciona um para cada nova peça: 1001, 1002, 1003 e assim por diante. Ela também pode adicionar a data de hoje ou o número do turno a cada marcação automaticamente.

Já tem uma lista de números? Carregue-a a partir de um ficheiro Excel ou digitalize o código de barras da sua ordem de serviço. A máquina marca-os por ordem, um por peça. Sem digitação, sem gralhas.

Para além da máquina, o que mais vamos pagar?

Muito pouco. Aqui está a lista completa.

Laser de fibra: não utiliza tinta, etiquetas ou outros materiais. Caso necessite de marcar aço oleoso ou revestido, utilize um exaustor de fumos para eliminar os fumos.

Punção por micropercussão elétrica: apenas o perno se desgasta. Um pino novo é barato e demora apenas alguns minutos a instalar.

Sistema de micropuncionamento pneumático: cavilhas e ar comprimido. Se a sua oficina não tiver uma linha de ar comprimido, também necessitará de um compressor.

O software de marcação vem incluído em todas as máquinas. Não há taxa de licença anual.

A área marcada enferrujará antes do resto da peça?

Sim, em aço liso sem nada gravado. Uma marcação a laser torna a superfície um pouco áspera, fazendo com que a água permaneça ali durante mais tempo do que no metal liso circundante. Se as peças forem armazenadas num local húmido, a marca pode enferrujar primeiro.

Geralmente isto não importa, pois a peça será pintada, lubrificada ou revestida posteriormente. Se permanecer exposta e exposta ao tempo, opte por uma marca de micropuncionamento. Uma marca de micropuncionamento permanece legível mesmo quando a superfície enferruja.

Envie-nos três coisas

Basta um e-mail ou uma mensagem com estas três respostas.

O que enviar

  1. Qual é o local de marcação do seu produto? É uma superfície plana?
  2. Pretende marcação superficial ou marcação profunda em peças de aço?
  3. O que acontece depois da marcação? Zinco, calor, jato de areia, tinta ou nada?