


Uma haste de anca de titânio pode quebrar exatamente onde o seu número de série foi gravado a laser. Numa série publicada de 295 hastes com gravação a laser no colo, 5,4% dos colos fraturaram, e todas as fraturas foram por fadiga.
A marcação a laser em titânio é fácil. Escolher a marca certa e colocá-la no lugar certo é o difícil.
O titânio é um material frequente no laboratório de amostras da HeatSign, e os compradores fazem sempre as mesmas perguntas. Este guia aborda os quatro tipos de marcação, o que as normas UDI e MIL-STD-130 exigem, onde marcar as peças que suportam carga, que marcas resistem ao pós-processamento e que máquina utilizar.
Instrumentos cirúrgicos reutilizáveis
Recozimento preto
Código Data Matrix mais texto simples
Regra: FDA 21 CFR 801.45 UDI permanente
Implantes
Em primeiro lugar, as especificações do implante
De seguida, ASTM F86 para preparação e marcação de superfícies
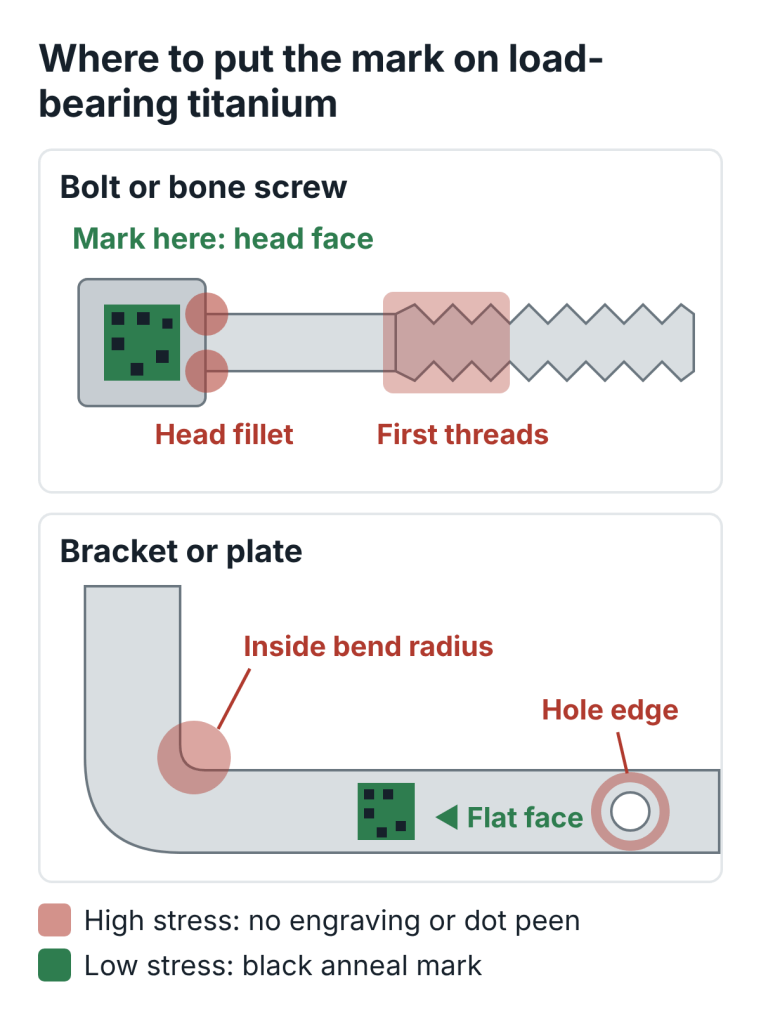
Regra: marque numa zona de baixo stress.
Peças aeroespaciais e de defesa
Data Matrix ECC 200
Onde o desenho diz
Regra: verificar a classificação (MIL-STD-130, AS9132)
titânio industrial geral
Gravar profundamente ou marcar com pontos
Placas tubulares, flanges, fixadores
Porquê: resiste a explosões e à tinta.
Sabe qual é o seu tipo de marca? Veja qual a máquina adequadaou envie-nos o seu desenho.
Que tipos de marcações a laser podem ser feitas em titânio?
Existem quatro tipos: uma marca preta recozida, uma marca branca fosca, uma marca de óxido colorido e uma gravação profunda. As três primeiras alteram apenas uma fina camada superficial. A gravação profunda remove metal, por isso evite aplicá-la em áreas que suportem carga.
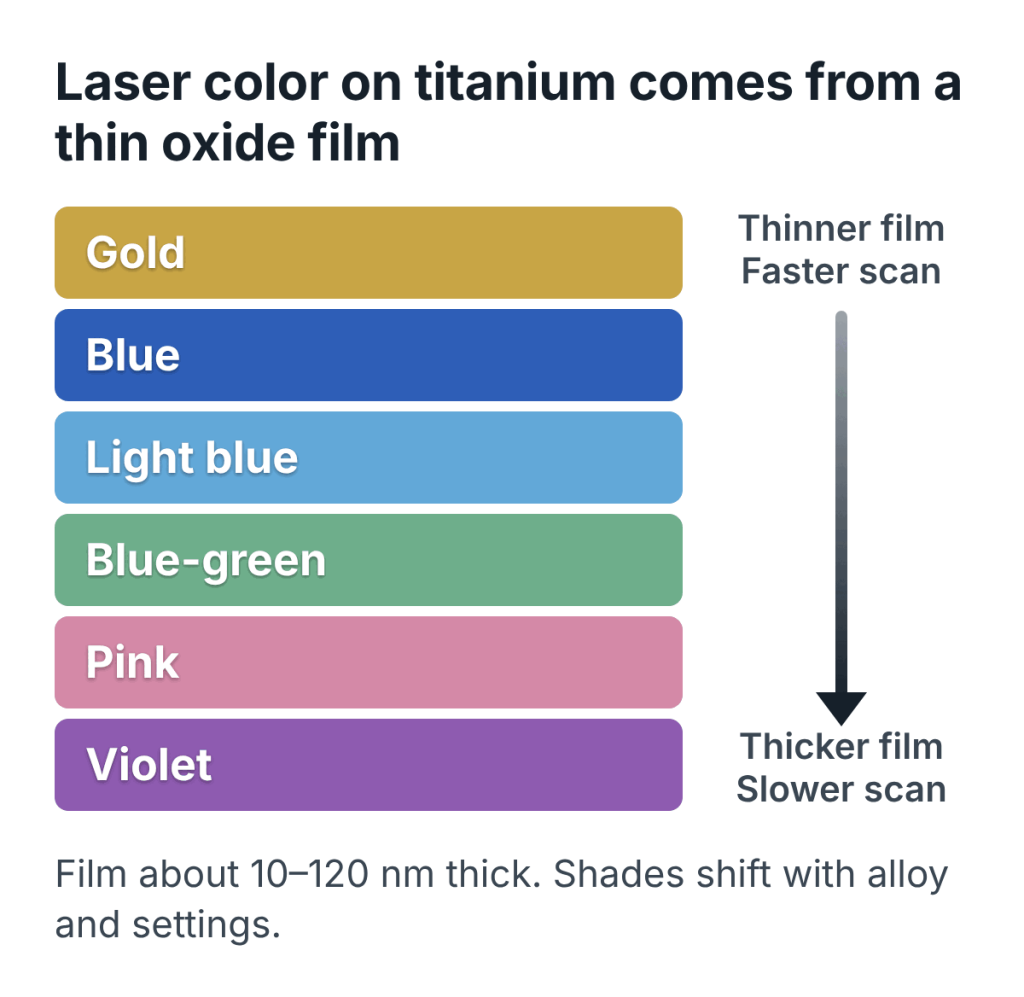
O recozimento (aquecimento da superfície até que esta mude de cor) faz crescer uma película de óxido transparente sobre o titânio. Os Laboratórios Nacionais de Sandia referem que a espessura da película aumenta à medida que a velocidade de varrimento diminui. As medições publicadas indicam que o óxido crescido a laser sobre o titânio tem uma espessura de cerca de 10 a 120 nm, muito mais pequena do que um cabelo humano (cerca de 70 µm). A luz refletida no interior desta película cria a cor.
Marca | O que muda à superfície? | Profundidade | Ideal para |
|---|---|---|---|
Recozimento preto | Película de óxido escuro, sem remoção de metal | Descarga | Marcas UDI e números de série em instrumentos e peças estruturais |
Geada branca | Textura muito leve, alta velocidade de digitalização | Quase nivelado | Logótipos e códigos QR em superfícies polidas ou escuras |
Óxido de cor | Película de óxido mais espessa; dourada, azul, violeta | Descarga | Cores da marca e do fardamento; não para efeitos de rastreabilidade |
Gravação profunda | Metal removido em passagens | 0,2–0,3 mm (0,008–0,012 pol.) ou mais | Peças que são jateadas ou pintadas; zonas não críticas |
Na mesma máquina HeatSign, a marcação preta utiliza uma velocidade mais baixa, uma potência mais elevada e uma frequência mais elevada, resultando na oxidação da superfície. Já a marcação branca utiliza uma velocidade mais elevada, uma potência mais baixa e uma frequência mais baixa, fosqueando apenas a superfície. No nosso vídeo de teste, um laser de fibra cortou um número com 0,2 a 0,3 mm de profundidade em titânio em cerca de 30 segundos.

Para saber como o recozimento difere da corrosão e da gravação noutros metais, consulte o nosso guia sobre corrosão versus gravação a laser.
Qual a máquina que marca o titânio da melhor forma?
Para marcações a preto, branco e a cores, utilize um laser de fibra MOPA (um que permita alterar a duração do impulso). A sua gama de impulsos de 2 a 350 ns permite controlar o calor em peças finas ou polidas. Para gravações profundas, um laser de fibra de 30 a 50 W é suficiente. As máquinas HeatSign MOPA custam entre 2.500 e 6.500 dólares.
 Laser de fibra MOPA, 30/60/100 W · 2.500–6.500 dólaresRecozimento a preto e a cores, branco mate e códigos Data Matrix finos em instrumentos e implantes.Consulte a gravadora a laser MOPA →
 Laser de fibra de mesa, 20–60 W · 1.950–5.000 dólaresGravação profunda e números de série em fixadores, placas tubulares e suportes de titânio.Ver o laser de fibra de mesa →
 Marcador pneumático por micropuncionamento · 1.500–2.800 dólaresMarcações profundas e de baixo custo em peças de titânio pesadas e não críticas.Ver o marcador por micropuncionamento →
Um marcador de micropuncionamento (um pino de carboneto que perfura fileiras de pontos) é rápido e barato, mas cada ponto resulta numa pequena marca. Utilize-o em flanges e suportes, e não em áreas críticas de fadiga. Um laser UV é mais indicado para a camada superior de titânio anodizado ou revestido.
Para as configurações da máquina e as dimensões de campo por peça, consulte a nossa sobre máquinas de marcação a laser de titânio .
Quais são os requisitos da UDI para instrumentos e implantes cirúrgicos de titânio?
Se um dispositivo for utilizado mais do que uma vez e reprocessado antes de cada utilização, a norma 21 CFR 801.45 da FDA exige um UDI permanente no próprio dispositivo. Pode ser um texto simples, um código de barras legível por máquina ou ambos. Os implantes seguem as suas próprias especificações e a norma ASTM F86.
UDI significa Identificação Única de Dispositivo: o identificador que informa um hospital sobre exatamente qual o dispositivo e lote que possui. A maioria dos fabricantes de instrumentos de titânio utiliza um código Data Matrix (um pequeno código de barras quadrado) mais uma linha de texto simples. O texto da norma está em 21 CFR 801.45.
- Conheça as quatro exceções. Pode omitir a marcação direta se alguma marca prejudicar a segurança ou o desempenho, ou se não for tecnicamente viável. As outras duas exceções abrangem alguns dispositivos reprocessados de utilização única e dispositivos já marcados. Registe o motivo no seu ficheiro de histórico de projeto.
- Verifique primeiro as especificações do implante. A norma ASTM F86 abrange a preparação da superfície e a marcação de implantes de titânio. O seu objetivo é "melhorar a resistência à corrosão das superfícies e marcações do implante". Um método de marcação especificado no implante prevalece sobre a norma F86.
- Defina a ordem. O F86 permite a marcação antes ou depois do tratamento da superfície. Se marcar posteriormente, avalie se a zona marcada necessita novamente de tratamento.
- Não utilize a norma ASTM A967 para a passivação do titânio. A norma A967 abrange apenas o aço inoxidável. Para a limpeza e remoção de incrustações do titânio, a norma ASTM B600 é a recomendada.

As ligas de titânio possuem normas específicas para implantes: ASTM F67 para titânio não ligado e ASTM F136 para Ti-6Al-4V ELI (a liga de baixo teor de impurezas da liga comum). Para layouts e tamanhos de símbolos UDI, consulte o nosso guia de marcação de dispositivos médicos UDI.
Precisa de marcar instrumentos de titânio para UDI? Envie-nos um instrumento de amostra e faremos a marcação e a classificação com o código.
O que exigem as especificações aeroespaciais e de defesa para as peças de titânio?
MIL-STD-130 exige um código Data Matrix ECC 200 com células de 0,19 a 0,635 mm, não maiores que 25,4 mm (1 pol.). Deve ser aprovado numa verificação de grau, como a norma ISO/IEC TR 29158 DPM grau 2.0 ou as regras AS9132. A localização é definida pelo responsável pelo projeto da peça.
Exigência | O que diz? | Fonte |
|---|---|---|
Tipo de código | Apenas Data Matrix ECC 200 | MIL-STD-130N |
tamanho da célula | 0,19–0,635 mm (0,0075–0,025 pol.); símbolo até 25,4 mm | MIL-STD-130N |
Verificação de qualidade | ISO/IEC 15415 grau 3.0, ou ISO/IEC TR 29158 grau 2.0, ou AS9132 | MIL-STD-130N |
Localização | Definido pela empresa que desenha a peça | SAE AS9132 |
Métodos restritos | Listado na norma AS478 e no desenho | SAE AS478 |
A norma MIL-STD-130 também lista os métodos de marcação. Ela descreve a descoloração a laser como um processo que funciona “sem remoção de metal associada”. A gravação a laser é “geralmente limitada a uma profundidade máxima de 0,001 polegadas” (0,025 mm). É por isso que a maioria dos códigos Data Matrix em titânio aeroespacial são obtidos por recozimento, e não por gravação.

Para marcação por micropuncionamento, laser e eletroquímica de acordo com a norma aeroespacial, consulte o nosso guia de conformidade com a norma AS9132. Para saber como os verificadores classificam um código Data Matrix, consulte legível vs. verificável.
Precisa que o seu código Data Matrix para titânio seja classificado? Envie-nos o desenho e as especificações que precisa de cumprir.
Onde deve ser feita a marca numa peça de titânio que suporta carga?
Aplique a marcação numa zona de baixa tensão, longe de gargalos, raízes de roscas e raios de curvatura. Nas peças que suportam carga, utilize uma marcação que não remova metal. Num teste com liga de titânio-6Al-4V, uma peça marcada a laser resistiu a 99.745 ciclos de carga, contra 315.789 de uma peça não marcada.
Fadiga significa fissuras que se propagam após muitos ciclos de carga, mesmo abaixo da resistência nominal da peça. Um sulco gravado ou um ponto martelado é um concentrador de tensões: um pequeno entalhe onde a fissura tende a iniciar-se.
Teste de laboratório
Componentes do fixador externo em Ti-6Al-4V. Os autores descrevem o estudo como limitado (um par) e alertam que “o posicionamento da marcação a laser é extremamente crítico”.
315.789 ciclos não marcados vs 99.745 marcados
Clínico
295 hastes da anca de titânio apresentavam corrosão na região do colo femoral. Todas as fraturas foram por fadiga, relacionadas com a corrosão.
5,4% dos pescoços partiram
Fluido corporal
Em fluido corporal simulado, o tratamento a laser reduziu a vida útil à fadiga por corrosão do titânio comercialmente puro e da liga Ti-6Al-4V.
Vida útil cerca de 20% inferior
A solução é barata: mova a marca. Peça ao responsável pelo desenho uma zona plana ou com pouca tensão e marque aí com tinta preta para recozimento.
Que marcas de titânio resistem à passivação, autoclavagem e jato de areia?
A gravação profunda resiste ao jato de areia. As marcas pretas de recozimento são a escolha habitual para a UDI, mas os dados públicos sobre as marcas de titânio após autoclavagem são escassos. As marcas coloridas desbotam primeiro. Por isso, teste a sua própria peça: marque-a, execute os seus procedimentos reais de limpeza e esterilização e, em seguida, verifique novamente o código Data Matrix.
Marca | Detonação | Limpeza química | Esterilização a vapor |
|---|---|---|---|
Recozimento preto | ✗ Removido juntamente com a superfície | ~ Testesem dados de Ti | ~ Mais de 500 ciclos nofornecedor de |
Geada branca | ✗ Removido | ~ Teste | ~ Teste |
Óxido de cor | ✗ Removido | ✗ Desvanece primeirofornecedor | ✗ Não compatível com UDI |
Gravação profunda | ✓ Estadias | ✓ Estadias | ✓ Permanece (revela a fadiga) |
O único dado sobre a esterilização que encontrámos refere-se ao aço inoxidável, e não ao titânio. Um estudo de um fornecedor de lasers concluiu que os códigos UDI de alto contraste resistiram a pelo menos 500 ciclos de esterilização e limpeza. Os resultados sobre a corrosão no titânio também divergem: um estudo constatou menor resistência à corrosão após o tratamento a laser, enquanto outro constatou maior estabilidade da superfície marcada.
A esterilização a vapor significa geralmente 121 °C (250 °F) durante 30 minutos ou 132 °C (270 °F) durante 4 minutos, de acordo com as orientações do CDC.
- 1
Marca
Marque uma amostra da sua peça real com a máquina de produção e as definições correspondentes.
- 2
Execute o seu processo real
Decapagem por jato de areia, limpeza, passivação ou esterilização, com a sua contagem de ciclos.
- 3
Notas antes e depois
Utilize um verificador ISO/IEC TR 29158. Guarde o relatório no seu ficheiro de validação.

Quer comprovar isso por conta própria? Envie à HeatSign uma peça de amostra e as etapas do seu pós-processamento.
Que outras perguntas fazem os compradores sobre a marcação a laser em titânio?
É possível marcar titânio com laser sem o enfraquecer?
Sim, desde que a marca não remova metal e esteja localizada numa zona de baixa tensão. Uma marca preta recozida apenas forma uma fina camada de óxido. As gravações e marcas por micropuncionamento podem iniciar fissuras por fadiga, pelo que a HeatSign recomenda a sua utilização apenas em áreas não críticas.
A marcação a laser no titânio afeta a resistência à corrosão?
Sim, é possível. Um estudo verificou uma menor resistência à corrosão em fluido corporal simulado após o tratamento a laser, enquanto outro verificou que a superfície marcada apresentou uma maior estabilidade. Como os resultados variam, realize o seu tratamento de superfície habitual após a marcação e verifique a peça.
Que cores pode um laser produzir no titânio?
Dourado, azul, azul claro, rosa e violeta, aproximadamente por esta ordem, à medida que a camada de óxido se torna mais espessa. Um laser MOPA controla a camada através da velocidade, potência e duração do impulso. As marcas coloridas ficam bem, mas desbotam primeiro, por isso não as utilize para marcações UDI.
Não tem a certeza de qual a marcação que a sua peça de titânio precisa?
Os dois erros que mais vemos são: gravar o número de série em profundidade no pescoço da haste ou na base da rosca e usar uma marca de cor como único identificador único. Ambos parecem perfeitos no primeiro dia, mas apresentam problemas posteriormente.
Envie à HeatSign o seu desenho, a especificação do material e as etapas de pós-processamento. Marcaremos amostras na máquina de correspondência e classificaremos o código Data Matrix antes da compra.
Fontes
- US eCFR, 21 CFR 801.45: dispositivos que devem ser marcados diretamente
- ASTM F86, Preparação e marcação de superfícies de implantes cirúrgicos metálicos; ASTM A967, B600, F67 e F136 (páginas de âmbito)
- MIL-STD-130N, Marcação de Identificação de Bens Militares dos EUA
- SAE AS9132 e AS478 (páginas de âmbito)
- Ogrodnik et al., marcação a laser e fadiga de peças de fixação de Ti6Al4V, Journal of Medical Engineering
- Merini et al., fraturas do colo do fémur em hastes de titânio gravadas a laser, Ortopedia e Traumatologia: Cirurgia e Investigação
- Gil et al., tratamento laser e fadiga por corrosão do titânio, Journal of Materials Science: Materials in Medicine
- Kosec et al., superfícies de titânio marcadas a laser, Revestimentos
- Diretrizes de esterilização a vapor do CDC dos EUA






