


Escolha um gravador a laser para aço inoxidável com base na durabilidade da marca após a gravação, e não na potência (em watts). Um laser de fibra de 20 a 30 W é adequado para peças que são enviadas sem tratamento térmico. Um laser de fibra MOPA é adequado para peças sanitárias e médicas. A gravação profunda ou o microjateamento são adequados para peças jateadas, pintadas ou tratadas termicamente.
Ir para: Tabela de seleção Máquinas e preços Vai enferrujar? Díodo vs fibra
Uma oficina marca peças de aço inoxidável 316 com laser, utilizando números de série, e envia o lote para passivação (um banho ácido que ajuda a película anticorrosiva do aço a reformar-se). As peças regressam com as marcações desbotadas ou com ferrugem nos locais onde estavam marcadas. Os fóruns sobre acabamento de metais estão repletos de queixas semelhantes.
Portanto, a marca (o texto, o número de série ou o logótipo na peça) e o que precisa de suportar determinam a máquina. Um laser de fibra MOPA pode ajustar a duração do impulso. O processo de micropercussão utiliza um pino de carboneto que perfura fileiras de pequenas marcas. Na HeatSign, vendemos os quatro métodos, pelo que também podemos dizer-lhe qual deve evitar. Em baixo: uma tabela de seleção, preços, riscos de ferrugem e o que um laser de díodo de 500 dólares pode e não pode fazer.
Qual a máquina de marcação adequada para a sua peça de aço inoxidável?
Escolha a máquina adequada à peça e ao processo subsequente à marcação. Uma máquina de marcação a laser de fibra de 20 a 30 W é ideal para placas de características e peças maquinadas que são enviadas sem qualquer tratamento prévio. A marcação por microablação (MOPA) é adequada para peças sanitárias e médicas. A gravação profunda ou a marcação por micropuncionamento são adequadas para peças que vão ser jateadas, pintadas ou submetidas a tratamento térmico. As unidades portáteis são ideais para tubagens e tanques.
A mesma máquina pode acertar numa peça e errar noutra. Um marcador laser de fibra de 30 W é a ferramenta certa para uma placa de características em aço inoxidável 304. É a ferramenta errada para um corpo de válvula que será jateado com abrasivo na próxima semana. Encontre a sua peça na coluna da esquerda.
A sua parte | O que a marca deve sobreviver | Máquina | Preço (USD) |
|---|---|---|---|
Corpos de válvulas, acessórios, flanges (304, 316, CF8M fundido em 316) | Decapagem (desincrustação ácida), passivação, pintura, teste de pressão | Marcação por micropercussão na borda de uma flange ou num ressalto para marcação (uma área elevada para marcas); laser de fibra de mesa para códigos Data Matrix em pequenas ligações maquinadas | Pontilhamento por micropercussão: 1.500–2.850 dólares (rotativo: 3.000–5.000 dólares); fibra: 1.950–5.000 dólares |
Tubos e canos | Passivação, manuseamento; comprimentos longos permanecem onde estão | Laser de fibra portátil ou máquina de micropuncionamento manual; tubo curto: laser de fibra de mesa com eixo rotativo (gira peças redondas) | Fibra ótica portátil: 1.950–3.800 dólares; micropuncionamento manual: 1.600–2.850 dólares |
Tanques e vasos de pressão (já montados) | Pintura exterior; limpeza interna no local (CIP) | Marque a parede exterior ou uma placa de características, nunca o lado do produto: se estiver pintado, utilize micropercussão; se estiver sem pintura, utilize um laser de fibra portátil | Pontilhado: 1.600–2.850 dólares; fibra ótica portátil: 1.950–3.800 dólares |
Placas de características e etiquetas (chapa 304, 0,5–1,5 mm) | Ao ar livre, as oscilações de temperatura | Laser de fibra de mesa, 20–30 W (marca de recozimento preta); MOPA para preto mais escuro ou colorido | Fibra 1.950–5.000 dólares; MOPA $ 3.500–6.000 |
Equipamentos para alimentos e bebidas (316, laváveis) | Limpeza cáustica e ácida, CIP | Marque as áreas sem contacto ou a placa; numa superfície de contacto, apenas uma marca de recozimento MOPA a baixa temperatura mais passivação | MOPA $ 3.500–6.000 |
Instrumentos cirúrgicos e médicos reutilizáveis (420, 17-4 PH, 316L) | Autoclave (esterilização a vapor), limpeza com pH elevado, passivação | MOPA com passivação correspondente; modelo fechado (Classe 1) onde os lasers abertos são proibidos; teste 17-4 PH primeiro | MOPA 3.500–6.000 dólares; anexo US$ 3.500–7.000 |
Peças maquinadas que são enviadas no estado em que se encontram | Manuseamento, lavagem | Laser de fibra de mesa, 20–30 W | $1,950–5,000 |
Peças jateadas ou jateadas com microesferas após marcação | Decapagem por jato de areia com areia ou microesferas de vidro | Gravação profunda, 0,1 mm (0,004 pol.) ou mais, ou micropercussão; ampliar células Data Matrix | Gravação profunda: 2.900–3.900 dólares; pontilhamento: 1.500–2.850 dólares |
Peças tratadas termicamente após marcação; moldes e logótipos em alto relevo | Revenimento ou brasagem acima de 200 °C (392 °F); polimento | Gravação profunda ou por micropuncionamento; sem marca de recozimento | Gravação profunda: 2.900–3.900 dólares; pontilhamento: 1.500–2.850 dólares |
Três regras estão indicadas em cada fila
- Decapagem por jato de areia, tinta espessa ou calor acima de 200 °C após a marcação? Não confie na marca de recozimento, a marca preta que o laser deixa ao aquecer a superfície. Os próprios dados dos fabricantes de laser mostram que estas marcas desaparecem acima dos aproximadamente 200 °C.
- Paredes sob pressão e superfícies em contacto com alimentos: verifique onde as normas permitem a marcação. Para válvulas e flanges, a norma de marcação do setor (MSS SP-25, secção 2.2) exige marcas de fundo arredondado e baixa tensão nas paredes sob pressão, mas isenta as arestas dos flanges e os ressaltos de marcação. O nosso de requisitos de marcação MSS SP-25 lista todos os campos.
- Códigos Data Matrix sujeitos a auditoria: estes pequenos códigos de barras quadrados, semelhantes aos códigos QR, são classificados de A a F para a marcação direta de peças (ISO/IEC 29158). "O meu telemóvel lê o código" não é suficiente.
Duas filas possuem os seus próprios guias. A marcação de tubos e tubagens abrange os números de lote em chapas longas, e o nosso guia para máquinas de gravação de placas de características compara os processos de gravação em chapas.
A peça não está na tabela?
Envie-nos uma fotografia e diga-nos como ficou depois da marcação.


Que máquinas de marcação em aço inoxidável estão na lista final e qual o seu preço?
Na HeatSign, a maioria dos trabalhos em aço inoxidável é realizada num dos cinco tipos de máquinas. Máquina de marcação a laser de fibra de mesa: 1.950–5.000 dólares. Laser de fibra MOPA: 3.500–6.000 dólares. Laser de gravação profunda: 2.900–3.900 dólares. Laser de fibra portátil: 1.950–3.800 dólares. Marcador por micropuncionamento: 1.500–2.850 dólares. Escolha pela peça, não pela potência (watts).
Cada gama de produtos abrange potência e opções. Os modelos standard são enviados em 5 a 7 dias úteis; os modelos personalizados demoram mais tempo.

 Máquina de marcação a laser de fibra de mesa, 20–50 W$ 1.950–5.000Ideal para: placas de identificação, peças maquinadas, números de série e códigos Data Matrix em peças que são enviadas tal como estãoÁrea de marcação de 110 × 110 mm a 300 × 300 mmVer Máquina de marcação a laser de fibra de mesa →

 Máquina de marcação a laser de fibra MOPA, 30/60/100 W$Ideal para: marcas de recozimento mais escuras com menos calor, logótipos a cores, peças sanitárias e médicasMOPA (amplificador de potência oscilador mestre): largura de pulso ajustável de 2 a 350 nsVer gravadora a laser MOPA →

 Gravadora a laser de gravação profunda, 35/60 W$2.900–3.900Ideal para: moldes, logótipos profundos, marcas que devem resistir a jateamentoEnergia de pulso de 1,5 mJ; Eixo Z motorizado que se volta a focar à medida que o corte se aprofunda.Ver Gravador a laser de alta profundidade para metal →

 Marcador laser de fibra portátil, 30/50 W,1.950–3.800 dólares.Ideal para: tubos, tanques e estruturas demasiado grandes para uma bancada.Cabeça de marcação de 1,5 kg (3,3 lb), ecrã táctil de 7 polegadas, opção de bateria.Ver marcador laser de fibra portátil →

 Marcador de micropuncionamento manual,1.600–2.850 dólares.Ideal para: peças que serão pintadas, jateadas ou passivadas.Sem mangueira de ar; funciona com fio ou bateria; marca aço com dureza até 60 HRC.Ver marcador de micropuncionamento manual →
A máquina MOPA da HeatSign é a ideal para peças sanitárias e médicas. Evite-a se as suas peças forem jateadas após a marcação: o preto mais escuro resultante é ainda uma marca superficial, e o jateamento remove-a.
Mais três máquinas cobrem casos especiais
- Gravador a laser de classe 1 fechado (3.500–7.000 dólares): o feixe permanece dentro de uma cabine fechada. É ideal para fábricas cujas equipas de EHS (ambiente, saúde e segurança) rejeitam lasers de Classe 4 abertos, a classe de risco mais elevada. Consulte-nos para saber quais as fontes laser compatíveis.
- Máquina de marcação por micropuncionamento pneumático (1.500–2.800 dólares): funciona com ar comprimido e marca mais profundamente por passada do que os modelos elétricos.
- Marcador rotativo de pontos (3.000 a 5.000 dólares): marca toda a volta de flanges, anéis e veios.
Cada máquina de marcação a laser HeatSign passa por um período de testes de envelhecimento acelerado de 48 a 72 horas antes do envio, e este resultado é reportado ao FDA CDRH, o organismo que supervisiona os produtos a laser. Recebe 1 ano de garantia e suporte remoto sem prazo de validade.
Marca negra, corrosão branca, gravação profunda ou micropuncionamento: qual delas sobrevive ao seu processo?
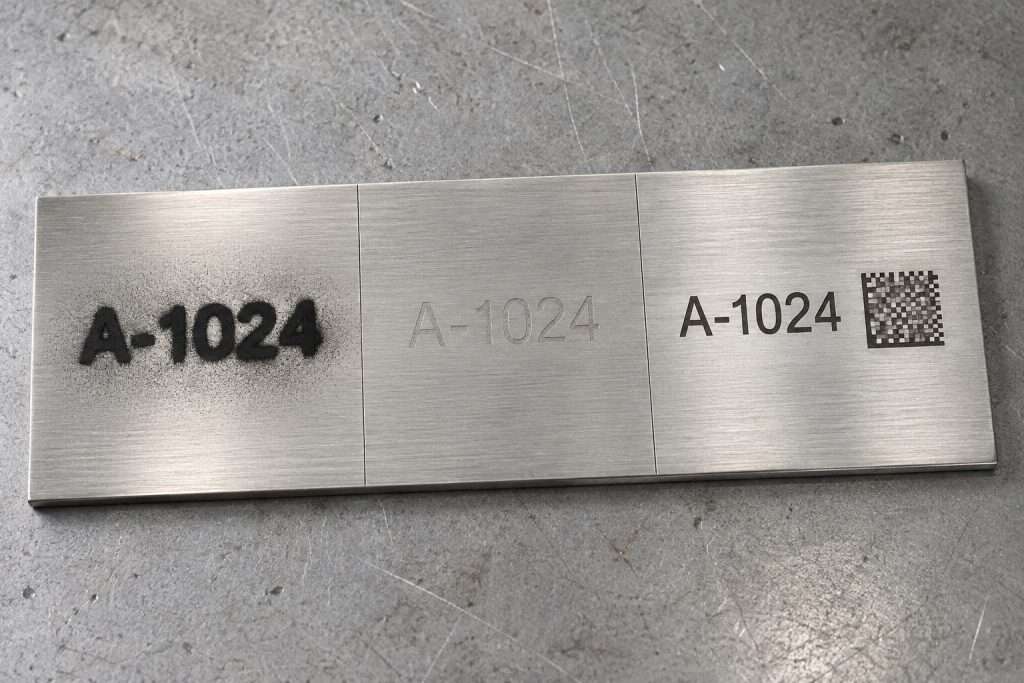
Uma marca de recozimento permanece suave, mas a sua cor fica impregnada numa película de óxido com menos de um mícron de espessura, de modo que o jato de areia ou o calor acima de cerca de 200 °C a apagam. Uma corrosão branca é superficial. As gravações profundas, mais profundas do que os cortes de jateamento, resistem ao jateamento, e as marcas de micropuncionamento resistem à pintura, ao jateamento e ao ácido.
Aqui estão as quatro marcas lado a lado. Para cada uma, faça uma única pergunta: o que lhe acontece no processo seguinte?


Marca de recozimento preta
- Profundidade: nenhum metal removido
- Após a explosão: desapareceu
- Após a passivação: pode desvanecer; teste primeiro.
- Máquina: laser de fibra de mesa ou MOPA


Gravura branca
- Profundidade: pouco profunda; uma passada remove cerca de 0,01–0,02 mm, de acordo com a nossa experiência.
- Após a detonação: uma ligeira detonação pode apagá-la.
- Após a passivação: é necessário, pois o metal novo fica exposto.
- Máquina: laser de fibra de mesa


Gravura profunda
- Profundidade: 0,1 mm (0,004 pol.) ou mais, em várias passagens.
- Após detonação: sobrevive se for mais profundo que os cortes da explosão.
- Após a passivação: necessita deste
- Máquina: Laser de fibra de 50 W ou modelo de gravação profunda


Ponto de martelo
- Profundidade: cerca de 0,5 mm com um marcador pneumático (0,4 mm apresentado).
- Após a explosão: sobrevive
- Após a passivação: o ácido não remove a amassadura.
- Máquina: marcador de pontos; manter afastado de superfícies que entrem em contacto com alimentos.
A marca de recozimento é a mais desejada pelos compradores e a que se perde com maior frequência. Como não há remoção de metal, a superfície permanece lisa. Por este motivo, os fornecedores de laser recomendam-na para peças sanitárias e sujeitas a fadiga.
Esta película fina é também o seu ponto fraco. Uma jateamento abrasivo ou uma passagem por um forno removem-na. Para o jato de areia e a pintura, a profundidade é o fator crucial: a marca deve ser mais profunda do que aquilo que o jato de areia remove mais o que o revestimento preenche. O nosso guia para a marcação a laser que permanece legível após a pintura aborda estes números.
A profundidade também tem um limite. Nas peças críticas, a norma de marcação da Marinha dos EUA (MIL-STD-792F) limita as marcas por micropuncionamento a 0,10 mm (0,004 pol.) e as marcas a laser a 0,13 mm (0,005 pol.), e cada máquina a laser deve ser qualificada. Mais profundo nem sempre é melhor.
A marcação por micropuncionamento é um trabalho fácil no aço inoxidável da série 300. A chapa de aço inoxidável 304 tem, no máximo, 92 HRB (ASTM A240), muito mais suave do que o limite de 60 HRC de um marcador de micropuncionamento. HRB e HRC são escalas de dureza; um número mais elevado significa aço mais duro. Em aço inoxidável, os marcadores pneumáticos de micropuncionamento da HeatSign atingem cerca de 0,5 mm de profundidade; o cartão de micropuncionamento acima mostra caracteres com cerca de 0,4 mm de profundidade.
Uma marcação a laser pode causar ferrugem no aço inoxidável?
Sim, é possível. A marcação a laser altera a película rica em crómio que protege o aço inoxidável, e o calor excessivo deixa uma área pobre em crómio que enferruja ou desbota durante a passivação. Num estudo publicado, as definições de baixa temperatura, juntamente com uma etapa de passivação correspondente, mantiveram as marcações legíveis durante pelo menos 500 ciclos de esterilização e limpeza.
Uma publicação num fórum sobre o acabamento de metais enumera o que acontece frequentemente com as marcas de laser "após a passivação": "A escuridão... diminui ou desaparece... A ferrugem aparece nas marcas." A causa está numa camada que não consegue ver.
O aço inoxidável resiste à ferrugem porque o crómio forma uma fina camada de óxido auto-regenerador na superfície, chamada película passiva. Cada marcação a laser altera essa película. O que interessa é a quantidade de calor aplicada e o que se faz depois.

Marca | O que faz ao filme passivo | risco de ferrugem | O que fazer |
|---|---|---|---|
Marca de recozimento | O calor forma uma camada mais espessa de óxido colorido; mais calor significa menor resistência à corrosão | Desbotamento ou manchas de ferrugem após a passivação | Temperatura mínima que ainda proporciona contraste; passivação cítrica; teste |
Gravação branca ou entalhe profundo | Remove o metal, expõe o aço novo e torna a superfície muito mais áspera | O aço novo e bruto corrói se for deixado sem qualquer cuidado | Passivar sempre após a marcação |
Ponto de martelo | Amassados a frio; sem calor, sem remoção de metal | Não houve danos causados pelo calor, mas a amassadura é uma pequena fenda | Manter afastado de superfícies de contacto laváveis; realize a passivação como habitualmente |
Três números em marcas a laser e ferrugem
Cerca de 15%
Menos crómio nas marcas pretas do aço 17-4 PH que não passaram no teste de passivação, em comparação com as marcas que passaram (Laser Focus World).
0,35 V → 0,75 V
Potencial de corrosão por picagem do aço inoxidável 316L em solução salina a 0,9%, sem tratamento versus após marcação a laser de fibra ajustada, num estudo laboratorial (Materials Journal). Um valor mais elevado indica uma maior resistência à corrosão por picagem, ou seja, aos pequenos orifícios profundos de ferrugem que o aço inoxidável pode apresentar.
Mais de 500 ciclos
As marcações UDI feitas a laser nos instrumentos cirúrgicos permaneceram legíveis após pelo menos 500 ciclos de esterilização e limpeza, sendo que a passivação corresponde à marcação.
O número do meio mostra que as definições são mais importantes do que o tipo de laser. Nesse estudo, um laser de fibra de nanossegundos de 70 W (pulsos com duração de bilionésimos de segundo), operando a 7 W, 450 mm/s e 50 kHz, tornou o aço 316L mais resistente à corrosão por pites do que o aço sem revestimento.
A superfície também ficou mais de 100 vezes mais áspera, e os autores alertam que configurações mal ajustadas "podem provocar corrosão involuntariamente"
Um estudo revisto por pares publicado na revista Applied Optics acrescenta a outra metade: o aumento da entrada de calor é "o parâmetro mais crucial" para determinar o quanto uma marcação a laser reduz a resistência à corrosão do aço inoxidável.
Como é que os instrumentos médicos mantêm a marca UDI mesmo após o reprocessamento?
As normas dos EUA exigem um UDI permanente (Identificação Única do Dispositivo: o ID do dispositivo em texto simples, um código Data Matrix ou ambos) em dispositivos reutilizáveis que são reprocessados entre utilizações (21 CFR 801.45). A FDA deixa a escolha do método de marcação ao critério do fabricante do dispositivo. A marcação deve durar toda a vida útil do dispositivo.
Isto é mais difícil do que parece. Engenheiros de um grande fabricante de dispositivos ortopédicos disseram numa conferência da ASM que a marca laser "é um local comum de corrosão" nos instrumentos cirúrgicos.
O que descobriu o estudo de 500 ciclos
Utilizou-se um agente de limpeza com pH 14. Os autores referem que apenas a passivação, "desenvolvida para corresponder exatamente ao processo de marcação", protege a marca a longo prazo. A utilização de um laser de pulso ultracurto não permite que esta etapa seja dispensada.
Planear instrumentos 420 e 17-4 PH
Utilize uma marca MOPA de baixa temperatura, uma receita de passivação compatível e testes de amostras antes da aprovação final.
Onde é possível sinalizar os equipamentos de manipulação de alimentos sem infringir as normas sanitárias?
Faça marcações nas zonas que não entram em contacto com alimentos ou utilize uma placa de identificação separada. O Código Alimentar da FDA (secção 4-202.11) exige que as superfícies de contacto com alimentos de uso múltiplo sejam lisas. Devem estar “isentas de quebras, juntas abertas, fissuras, lascas, inclusões, buracos e imperfeições semelhantes”. Uma pequena marca de martelo ou um sulco gravado são exemplos deste tipo de orifício.
O Código Alimentar abrange os equipamentos de retalho e de serviços alimentares. Os equipamentos de processamento seguem geralmente as normas 3-A, NSF ou EHEDG, e não encontramos nenhuma cláusula publicada nestas normas sobre a marcação de superfícies de contacto.
Se for necessário marcar uma superfície de contacto, utilize uma marcação por recozimento preto a baixa temperatura, seguida de passivação. Consulte o seu auditor 3-A ou NSF antes de começar.
Não tem a certeza onde deve ser colocada a marca na sua peça? Envie uma fotografia da peça para a HeatSign e mostre onde pretende que a marca seja aplicada.
Deve-se marcar o aço inoxidável antes ou depois da passivação?
Primeiro, marque, depois faça a passivação e, em seguida, realize um teste de verificação, como sulfato de cobre ou humidade elevada. Se a marca preta desaparecer, reduza a entrada de calor ou troque o ácido nítrico por ácido cítrico. Após a montagem, retoque as peças marcadas com gel de passivação e mantenha o gel húmido.
A norma usual de passivação (ASTM A967) permite o tratamento com ácido nítrico, ácido cítrico ou eletroquímico. Lista também testes rápidos que confirmam o resultado, incluindo imersão em água, humidade elevada, névoa salina e sulfato de cobre. A limpeza e a desincrustação prévias seguem uma norma complementar (ASTM A380).


Passo 1
Escolha o tipo de marca
O que faz
Selecione na tabela de seleção : recozimento, corrosão, gravação profunda ou micropuncionamento .
O que verifica
A peça será sujeita a jato de areia, pintura ou calor acima dos 200 °C?
Passo 2
Marca
O que faz
Utilize a temperatura mais baixa que proporcione contraste; num microscópio MOPA, experimente pulsos mais curtos.
O que verifica
Grau de contraste e matriz de dados antes do banho ácido.
Etapa 3
Passivar e verificar
O que faz
Banho nítrico ou cítrico, seguido de um teste de verificação.
O que verifica
A marca ainda está escura? Há algum sinal de cobre rosado ou ferrugem na marca?
O teste com sulfato de cobre torna-se cor-de-rosa onde o ferro livre permanece à superfície. Uma marca cor-de-rosa significa que a película passiva não se formou aí.
Quando a mancha negra desaparecer
- Reduza a entrada de calor. Diminua a potência, aumente a velocidade ou encurte o pulso. Nos testes relatados pela Laser Focus World, as notas de reprovação foram baixas em cromo.
- Experimente o ácido cítrico. O mesmo artigo constatou que o ácido cítrico é “menos agressivo para a marca”. O ácido nítrico reduziu a durabilidade da marca na limpeza em autoclave.
- Comece pelos aços mais duros. Sobre o 17-4 PH, um engenheiro de um fórum escreveu: “por vezes a marcação a laser solta-se e, quando se adiciona sulfato de cobre, a tinta escorre para cor-de-rosa”. O artigo diz que as peças da série 300 estão bem marcadas com um laser de fibra de nanossegundos. Aços como o 17-4 PH podem necessitar de um laser UV ou de picossegundos, com impulsos cerca de mil vezes mais curtos.
Alguns acabadores defendem o contrário: finalizar primeiro, marcar por último. Como disse um deles, "a marcação a laser é feita após o acabamento da superfície". Isto funciona quando a marca nunca regressa ao ácido, por exemplo, em peças marcadas como último passo antes do envio.
A marcação após a montagem requer um retoque localizado. Uma resposta no mesmo fórum alerta para o gel: “Quando o gel seca à superfície, o ferro que removeu volta a precipitar-se na superfície.” Isto pode resultar na reprovação no teste de névoa salina, por isso mantenha o gel húmido durante todo o tempo de contacto.
Quer testar antes de comprar?
Envie algumas peças para a HeatSign e informe-nos do seu método de passivação. Iremos marcá-las para que possa processá-las na sua própria linha de produção.
Qual a potência do laser e durante quanto tempo é necessário para a gravação profunda em aço inoxidável?
Uma marcação a laser de fibra de 20 a 30 W é adequada para marcações superficiais e de recozimento. Para marcações que necessitam de resistir a jato de areia, considere 50 W ou mais. Com 100 W, são removidos cerca de 0,05 a 0,11 mm³ de aço por segundo, pelo que um logótipo de 20 × 10 mm com 0,1 mm de profundidade demora aproximadamente 3 a 7 minutos.
A potência média não é o que faz a perfuração. O que importa é a energia do pulso: quanta energia transporta cada pulso laser. Uma única passagem de um laser de fibra padrão apenas remove cerca de 0,01 a 0,02 mm, de acordo com a nossa experiência, pelo que a profundidade é obtida com passagens repetidas.

Tempo de gravação: a nossa estimativa
Tempo = volume ÷ taxa de remoção
- Volume: 20 mm × 10 mm × 0,1 mm = 20 mm³ (um logótipo de 0,8 × 0,4 polegadas, com 0,004 polegadas de profundidade)
- Taxa de remoção em aço a 100 W: 0,05–0,11 mm³/s com uma lente de 254 mm (testes publicados por um fabricante de laser); 0,04–0,09 mm³/s com uma objetiva de 420 mm.
- Tempo: 20 ÷ 0,11 ≈ 180 s (3 min) a 20 ÷ 0,05 = 400 s (cerca de 7 min)
Esta é uma estimativa baseada em dados publicados, não um teste realizado por si. Uma lente maior (campo de visão mais amplo) remove menos luz por segundo.
Poder | O que acontece no aço inoxidável | Empregos típicos |
|---|---|---|
20 W | Marcas de recozimento, corrosão branca, números de série, códigos Data Matrix | Placas de identificação, peças maquinadas pequenas |
30 W | As mesmas marcas, mais rápido; gravação ligeira | Trabalho de oficina variado, logótipos |
50 W | Marcas profundas em menos passagens | Peças que são jateadas após a marcação |
Modelo de gravação profunda, 35 ou 60 W | Pulsos de 1,5 mJ; logótipos profundos e relevo 2.5D (imagens em alto-relevo com aspeto tridimensional) | Moldes, matrizes, marcação a quente profunda |
O gravador profundo da HeatSign fornece 1,5 mJ por impulso; as fontes de fibra padrão de 30 W atingem geralmente um máximo de 0,6 a 0,8 mJ. Em latão, e não em aço inoxidável, o modelo de 35 W grava uma moeda de 30 mm com 0,5 mm de profundidade em cerca de 15 a 25 minutos, e o modelo de 60 W funciona cerca de 30% mais rápido. Cronometre uma amostra de aço inoxidável antes de planear os tempos de ciclo.
O trabalho de campo tem os seus próprios números. Num cliente que fabrica niples de tubos curtos, um laser de fibra portátil de 60 W atingiu cerca de 0,1 mm em aço inoxidável, contra cerca de 0,2 mm em aço carbono. Para obter informações completas sobre a relação entre velocidade e profundidade, consulte o nosso guia de lasers de fibra de 20 W vs 30 W vs 50 W.
Um laser de díodo de 500 dólares ou um laser de fibra para hobby de 2.500 dólares podem fazer o mesmo trabalho?
Não, não em peças de produção. Um díodo azul marca o aço inoxidável exposto apenas com um spray de revestimento, porque o seu feixe contínuo proporciona uma densidade de potência milhares de vezes inferior à de um laser de fibra pulsado. As máquinas de fibra para hobby marcam bem, mas são lasers de Classe 4, e o manual de um fabricante indica uma autonomia de 5 horas.
A explicação habitual, de que a luz azul "é absorvida pior" pelo aço, está errada. Os metais geralmente absorvem melhor a luz azul do que a luz infravermelha. O cobre, por exemplo, absorve aproximadamente 65% da luz a 450 nm, contra cerca de 5% a 1064 nm. A verdadeira diferença reside na densidade de potência: quanta potência incide sobre cada milímetro quadrado.
Densidade de potência: estimativa de ordem de grandeza, duas máquinas diferentes
- Díodo azul de 20 W: luz constante num ponto de aproximadamente 0,08 × 0,1 mm → cerca de 2.500 W/mm²
- Laser de fibra MOPA de 20 W: impulsos de nanossegundos com potência de pico (potência durante cada impulso) até cerca de 10 kW, num ponto próximo de 0,03 × 0,03 mm → aproximadamente 11.000.000 W/mm²
- Proporção: cerca de 4.000 vezes
A nossa estimativa baseia-se em tamanhos de manchas publicados e num estudo MOPA publicado, e não numa medição laboratorial.
Esta lacuna é a razão pela qual um díodo precisa de revestimento em spray. O spray é um revestimento que adere ao aço, e não uma alteração no próprio aço. O ciclo de trabalho, ou seja, o tempo que uma máquina pode funcionar antes de precisar de uma pausa, é a outra limitação para as máquinas de hobby.
Níveis e exemplos | Preço indicado (USD) | Em aço inoxidável nu | Limites |
|---|---|---|---|
Diodo azul, 5–40 W (AlgoLaser, Creality Falcon, série xTool D) | Menos de 700 dólares; um modelo de 20 W listado por 629 dólares | Logótipos e texto com tinta de marcação em spray; marcas ténues após passagens a baixa velocidade | A pulverização adiciona um revestimento; lenta; sem controlo de grau Data Matrix; Classe 4 aberta |
Infravermelhos de baixa potência, 2–5 W (xTool F2, LaserPecker LP4) | Aproximadamente 1.000 a 1.500 dólares | Pequenas marcas em artigos pequenos; campo F2 115 × 115 mm | A xTool afirma que a F2 "pode gravar, mas não cortar metal" |
Fibra ótica e MOPA para o consumidor, 20–60 W (xTool F1 Ultra, ComMarker B6, Gweike G2, OMTech, Monport) | Aproximadamente 2.000 a 5.300 dólares | Marcas de recozimento, gravação superficial, coloração com MOPA; profundidade máxima nominal de 0,04 a 0,1 mm | Classe 4 (as tampas podem ser abertas enquanto o laser estiver a funcionar); sem PLC ou E/S (sinais de controlo de fábrica); manual da Monport: funcionar no máximo 5 horas, seguido de um repouso de pelo menos 30 minutos |
Fibra industrial e MOPA, diretamente da fábrica (HeatSign de mesa, MOPA, fechado, portátil) | $1,950–7,000 | Marcas de recozimento, corrosão branca, gravação profunda, códigos Data Matrix, números de série Excel, eixo rotativo | Sobrepõe-se ao nível 3 em termos de preço, por isso compare a marca e o modelo de origem, a potência medida e o histórico de testes de funcionamento |
Marcador de micropuncionamento (HeatSign manual, pneumático, rotativo) | 1.500–2.850 dólares; rotativo US$ 3.000–5.000 | Amassados que resistem à pintura, ao jato de areia e ao ácido de passivação; códigos Data Matrix de ponto redondo | Os modelos pneumáticos são ruidosos e necessitam de ar comprimido; os amassados não devem entrar em contacto com superfícies que entrem em contacto com alimentos |
Selecione uma das duas últimas linhas se alguma destas situações se aplicar: os seus números de série ou códigos Data Matrix devem passar por uma auditoria de qualidade, a máquina deve funcionar 8 horas ou mais por dia, ou a sua equipa de EHS (Saúde, Segurança e Ambiente) deve auditar o laser. As duas primeiras linhas são adequadas para brindes, amostras e peças únicas ocasionais.
Não tem a certeza de qual o nível que se adequa? Envie um e-mail ou mensagem através do WhatsApp com a tecnologia HeatSign para a sua peça, tipo de aço e volume diário de produção.
Os preços nas três primeiras linhas são de anúncios que vimos enquanto escrevíamos este guia; as promoções alteram-nos com frequência. Se apenas precisa de um logótipo ocasional, o nosso guia para a gravação em aço inoxidável com laser de díodo mostra-lhe o que um díodo pode fazer. Para opções portáteis com fonte laser, consulte os gravadores laser portáteis para metal.
Que outras perguntas fazem os compradores antes de comprar um gravador a laser para aço inoxidável?

Uma gravadora a laser consegue gravar aço inoxidável?
Sim. Uma máquina de marcação a laser de fibra de 1064 nm marca diretamente o aço inoxidável exposto: uma marca de recozimento preta suave, uma gravação branca ou uma gravação profunda. Uma gravadora de díodo azul necessita de uma camada de tinta marcadora antes, que acrescenta um revestimento em vez de alterar o aço. Para peças de produção, escolha uma máquina de marcação a laser de fibra ou uma máquina de marcação por micropuncionamento.
Qual o melhor laser para gravar aço inoxidável?
Um laser de fibra de 1064 nm é suficiente para a maioria dos trabalhos em aço inoxidável. Para marcas pretas mais intensas com menos calor ou para cores, escolha um laser de fibra MOPA (amplificador de potência do oscilador mestre). As máquinas MOPA da HeatSign ajustam a largura do impulso de 2 a 350 ns. Para marcas com mais de 0,1 mm de profundidade, utilize um modelo de gravação profunda.
Qual a potência laser necessária para gravar aço inoxidável?
20–30 W são suficientes para marcas de recozimento, números de série e códigos Data Matrix. Para marcas profundas que necessitem de resistir ao jato de areia, utilize 50 W ou mais, ou um modelo de gravação profunda com maior energia de pulso. Os marcadores laser de fibra de mesa da HeatSign estão disponíveis em 20, 30 e 50 W e custam entre 1.950 e 5.000 dólares.
A marcação a laser no aço inoxidável afeta a segurança alimentar?
Pode ser permitido, desde que a marca deixe marcas na superfície em contacto com o alimento. O Código Alimentar da FDA exige que as superfícies de contacto sejam lisas e sem marcas, por isso aplique as marcas em áreas que não entram em contacto ou numa placa de identificação. Numa superfície de contacto, utilize uma marca de recozimento preto a baixa temperatura, seguida de passivação, e consulte primeiro o seu auditor 3-A ou NSF.
É possível marcar um código Data Matrix a laser em aço inoxidável escovado ou jateado?
Sim, com células maiores e uma verificação de qualidade real. Um código Data Matrix é um pequeno código de barras quadrado. Na nossa experiência, as células (módulos) de 0,4 mm (0,016 pol.) ou mais são lidas de forma fiável em superfícies rugosas, e a redução da velocidade do laser em 10 a 20% geralmente eleva a classificação de C para B. Verifique o resultado com a classificação ISO 29158 para marcações diretas de peças.
O jato de areia por pontos é melhor do que o jato de areia a laser em aço inoxidável?
Para peças que são jateadas, pintadas ou limpas com ácido após a marcação, sim: uma marca de micropuncionamento resiste a todos os três processos. A chapa de aço 304 tem uma dureza máxima de 92 HRB, muito abaixo do limite de 60 HRC de um marcador de micropuncionamento. Para códigos Data Matrix pequenos, logótipos ou superfícies em contacto com alimentos, a marcação a laser é mais adequada.
O que deve verificar antes de encomendar?
O erro mais comum que vemos com o aço inoxidável é comprar a pensar na marcação desejada hoje e ignorar o processo seguinte. Uma marcação preta nítida parece perfeita na máquina, mas desbota no tanque de passivação ou desaparece na cabine de jato de areia. Decida qual será o processo de fabrico da peça após a marcação, e a escolha da máquina será uma consequência natural.

Antes de comparar orçamentos, anote três coisas
- O grau de aço inoxidável
- A linha de chegada após a marcação
- Se a nota necessita de uma classificação Data Matrix
Para ver como combinamos as máquinas por setor, visite a nossa de soluções de marcação em aço inoxidável por setor .
De seguida, envie uma amostra da peça para a HeatSign e informe-nos do acabamento obtido após a marcação. Faremos a marcação e enviaremos fotos e um vídeo, geralmente no prazo de um dia útil, e indicaremos qual a máquina adequada e qual deve ser descartada.
Fontes
- ASTM A967/A967M: Tratamentos de passivação química para peças de aço inoxidável
- ASTM A380/A380M: Limpeza, desincrustação e passivação de peças em aço inoxidável
- ASTM A240: chapa e chapa de aço inoxidável (limite de dureza 304)
- FDA dos EUA, 21 CFR 801.45: Dispositivos que devem ser marcados diretamente
- FDA dos EUA: Identificação Única de Dispositivos: Marcação Direta de Dispositivos, orientações para a indústria
- Código Alimentar da FDA dos EUA, secção 4-202.11: superfícies em contacto com alimentos
- MSS SP-25: Sistema de marcação normalizado para válvulas, acessórios, flanges e uniões, secção 2.2
- MIL-STD-792F: Requisitos de marcação de identificação para componentes de utilização especial
- Neves et al., Materials 17(24):6178: marcação a laser e comportamento de corrosão do aço 316L
- Švantner et al., Applied Optics 55(34): resistência à corrosão do aço inoxidável marcado a laser
- Shannon & Firment, Laser Focus World: como selecionar o laser certo para marcar superfícies resistentes à corrosão
- Laser Focus World: testes em instrumentos cirúrgicos demonstram a durabilidade da marcação a laser UDI
- Peterson & Dickinson: corrosão de marcas de laser em instrumentos cirúrgicos, resumo da conferência ASM Materials & Processes for Medical Devices
- Hribar et al., Nanomaterials 12(2):232: Energia de pulso e potência de pico do laser de fibra MOPA
- Absorção de cobre a 450 nm e 1064 nm: dados de absorção a laser publicados (OSTI, Departamento de Energia dos EUA)
- Tópicos do fórum finishing.com sobre passivação de aço inoxidável marcado a laser (420F, PH 17-4, PH 15-5)
- Dimensões do ponto de díodo e da fibra: um guia de perguntas e respostas publicado por um fabricante de gravadores laser duplos (link não disponível)
- Taxas de remoção de gravação profunda: testes publicados por um fabricante de marcação a laser (dados do fornecedor, sem ligação)












