


Ein Hüftschaft aus Titan kann genau an der Stelle brechen, an der seine Seriennummer per Laser eingraviert wurde. In einer veröffentlichten Studie mit 295 Schäften, deren Hals mit einer Lasergravur versehen war, brachen 5,4 % der Hälse; jeder Bruch war auf Materialermüdung zurückzuführen.
Das Lasermarkieren von Titan ist einfach. Die Schwierigkeit besteht darin, die richtige Markierung auszuwählen und sie an der richtigen Stelle zu platzieren.
Titan ist ein Standardmaterial im HeatSign-Musterlabor, und Käufer stellen immer wieder dieselben Fragen. Dieser Leitfaden behandelt die vier Markierungsarten, die Anforderungen von UDI und MIL-STD-130, die Markierungspunkte für tragende Teile, welche Markierungen die Nachbearbeitung überstehen und welche Maschine sich eignet.
Wiederverwendbare chirurgische Instrumente
Schwarzglühen
Data-Matrix-Code plus Klartext
Regelung: FDA 21 CFR 801.45 permanente UDI
Implantate
Implantatspezifikation zuerst
Anschließend ASTM F86 für Oberflächenvorbereitung und Markierung
Regel: Markierung in einer spannungsarmen Zone
Teile für Luft- und Raumfahrt sowie Verteidigung
Data Matrix ECC 200
Wo die Zeichnung sagt
Regel: Güteklasse prüfen (MIL-STD-130, AS9132)
Allgemeines industrielles Titan
Tiefgravur oder Punktprägung
Rohrböden, Flansche, Befestigungselemente
Warum: Übersteht Sprengungen und Lackierungen
Kennen Sie Ihren Markierungstyp? Finden Sie heraus, welche Maschine passt, oder senden Sie uns Ihre Zeichnung.
Welche Arten von Lasermarkierungen lassen sich auf Titan anbringen?
Es gibt vier Markierungen: eine schwarze Glühmarkierung, eine weiße Mattmarkierung, eine Farboxidmarkierung und eine Tiefengravur. Die ersten drei verändern nur eine dünne Oberflächenschicht. Bei der Tiefengravur wird Material abgetragen, daher sollte sie nicht auf tragenden Bereichen angewendet werden.
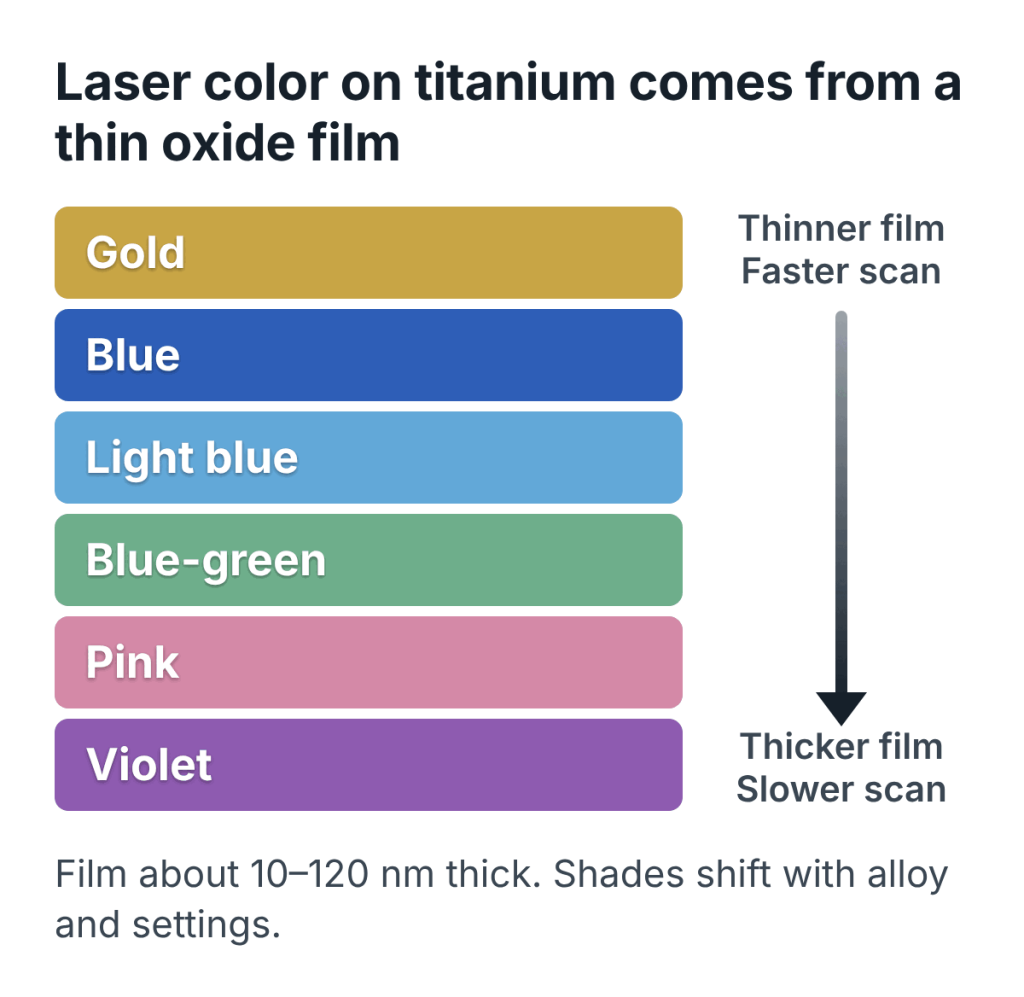
Durch Tempern (Erhitzen der Oberfläche bis zum Farbumschlag) entsteht auf Titan ein klarer Oxidfilm. Die Sandia National Laboratories berichten, dass die Dicke des Films mit sinkender Scangeschwindigkeit zunimmt. Veröffentlichte Messungen ergaben eine Dicke des laserabgeschiedenen Oxids auf Titan von etwa 10–120 nm, deutlich dünner als ein menschliches Haar (ca. 70 µm). Die Farbe entsteht durch die Lichtreflexion innerhalb dieses Films.
Markieren | Was verändert sich an der Oberfläche? | Tiefe | Am besten geeignet für |
|---|---|---|---|
Schwarzglühen | Dunkle Oxidschicht, kein Metall abgetragen | Spülen | UDI-Kennzeichnungen und Seriennummern an Instrumenten und tragenden Teilen |
Weißer Frost | Sehr leichte Textur, hohe Scangeschwindigkeit | Nahezu flächenbündig | Logos und QR-Codes auf polierten oder dunklen Oberflächen |
Farboxid | Dickere Oxidschicht; Gold, Blau, Violett | Spülen | Marken- und Kit-Farben; nicht für Rückverfolgbarkeitskennzeichen |
Tiefengravur | Metall wird in mehreren Durchgängen abgetragen | 0,2–0,3 mm (0,008–0,012 Zoll) oder mehr | Teile, die gestrahlt oder lackiert werden; nicht kritische Bereiche |
Auf derselben HeatSign-Maschine wird für die schwarze Markierung eine niedrigere Geschwindigkeit, höhere Leistung und höhere Frequenz verwendet, wodurch die Oberfläche oxidiert. Die weiße Markierung hingegen wird mit höherer Geschwindigkeit, niedrigerer Leistung und niedrigerer Frequenz erzeugt, wodurch die Oberfläche lediglich mattiert wird. In unserem Testvideo schnitt ein Faserlaser in etwa 30 Sekunden eine 0,2–0,3 mm tiefe Nummer in Titan.


Wie sich das Glühen vom Ätzen und Gravieren anderer Metalle unterscheidet, erfahren Sie in unserem Leitfaden „Lasergravur vs. Laserätzung“.
Welche Maschine eignet sich am besten für die Titanbearbeitung?
Für schwarze, weiße und farbige Markierungen eignet sich ein MOPA-Faserlaser (mit einstellbarer Pulslänge). Dank seines Pulsbereichs von 2–350 ns lässt sich die Wärme auf dünnen oder polierten Teilen präzise steuern. Für tiefe Gravuren ist ein 30–50-W-Faserlaser geeignet. HeatSign MOPA-Maschinen kosten etwa 2.500–6.500 US-Dollar.

 MOPA-Faserlaser, 30/60/100 W · 2.500–6.500 $Schwarz- und Farbglühen, Weißmattierung und feine Data-Matrix-Codes auf Instrumenten und Implantaten.Siehe MOPA-Lasergravierer →

 Desktop-Faserlaser, 20–60 W · 1.950–5.000 $Tiefengravur und Seriennummern auf Titanbefestigungen, Rohrböden und Halterungen.Siehe Desktop-Faserlaser →

 Pneumatischer Punktmarkierer · 1.500–2.800 $Tiefe, kostengünstige Markierungen auf schweren, unkritischen Titanteilen.Siehe Punktmarkierer →
Ein Punktmarkierer (ein Hartmetallstift, der Punktreihen erzeugt) ist schnell und günstig, aber jeder Punkt ist eine kleine Delle. Verwenden Sie ihn an Flanschen und Halterungen, nicht an ermüdungsgefährdeten Stellen. Ein UV-Laser ist hauptsächlich für die oberste Schicht von eloxiertem oder beschichtetem Titan sinnvoll.
Informationen zu Maschineneinstellungen und Feldgrößen je nach Bauteil finden Sie auf unserer über Titan-Lasermarkierungsmaschinen .
Welche Anforderungen stellt die UDI an chirurgische Instrumente und Implantate aus Titan?
Wird ein Medizinprodukt mehrfach verwendet und vor jeder Anwendung aufbereitet, schreibt die FDA-Regel 21 CFR 801.45 eine dauerhafte UDI-Kennzeichnung auf dem Produkt selbst vor. Diese kann aus Klartext, einem maschinenlesbaren Barcode oder beidem bestehen. Implantate unterliegen eigenen Spezifikationen und der Norm ASTM F86.
UDI steht für Unique Device Identification (Eindeutige Geräteidentifikation): die Kennung, die einem Krankenhaus genau mitteilt, welches Gerät und welche Charge es vorrätig hat. Die meisten Hersteller von Titaninstrumenten verwenden einen schwarzen, geglühten Data-Matrix-Code (einen kleinen quadratischen Barcode) plus eine Klartextzeile. Die Regelung findet sich in 21 CFR 801.45.
- Kennen Sie die vier Ausnahmen. Sie können auf die direkte Kennzeichnung verzichten, wenn diese die Sicherheit oder Leistung beeinträchtigen würde oder technisch nicht realisierbar ist. Die beiden anderen Ausnahmen betreffen wiederaufbereitete Einwegprodukte und bereits gekennzeichnete Produkte. Dokumentieren Sie den Grund in Ihrer Konstruktionsdokumentation.
- Prüfen Sie zunächst die Implantatspezifikation. ASTM F86 regelt die Oberflächenvorbereitung und Kennzeichnung von Titanimplantaten. Ziel ist die „Verbesserung der Korrosionsbeständigkeit der Implantatoberflächen und -kennzeichnungen“. Eine in der Implantatspezifikation festgelegte Kennzeichnungsmethode hat Vorrang vor F86.
- Legen Sie die Reihenfolge fest. F86 erlaubt die Markierung vor oder nach der Oberflächenbehandlung. Wenn Sie nach der Behandlung markieren, prüfen Sie, ob der markierte Bereich erneut behandelt werden muss.
- Titan darf nicht nach ASTM A967 passiviert werden. A967 gilt nur für Edelstahl. Für die Reinigung und Entzunderung von Titan ist ASTM B600 maßgebend.


Für die verschiedenen Titansorten gelten Implantatnormen: ASTM F67 für unlegiertes Titan und ASTM F136 für Ti-6Al-4V ELI (die Sorte mit geringem Verunreinigungsgrad der gängigen Legierung). Informationen zu UDI-Layouts und Symbolgrößen finden Sie in unserem UDI-Leitfaden für die Kennzeichnung von Medizinprodukten.
Titan-Instrumente für die UDI-Norm kennzeichnen? Senden Sie uns ein Musterinstrument, und wir kennzeichnen und klassifizieren es.
Welche Anforderungen stellen die Spezifikationen der Luft- und Raumfahrt- sowie der Verteidigungsindustrie an Titanbauteile?
MIL-STD-130 fordert einen Data-Matrix-ECC-200-Code mit Zellen von 0,19–0,635 mm und einer maximalen Größe von 25,4 mm (1 Zoll). Er muss eine verifizierte Qualitätsstufe erfüllen, z. B. ISO/IEC TR 29158 DPM Grad 2.0 oder die AS9132-Regeln. Der Konstrukteur legt die Position fest.
Erfordernis | Was es aussagt | Quelle |
|---|---|---|
Code-Typ | Data Matrix ECC 200 | MIL-STD-130N |
Zellgröße | 0,19–0,635 mm (0,0075–0,025 Zoll); Symbol bis 25,4 mm | MIL-STD-130N |
Qualitätsprüfung | ISO/IEC 15415 Grad 3.0, oder ISO/IEC TR 29158 Grad 2.0, oder AS9132 | MIL-STD-130N |
Standort | Festgelegt von dem Unternehmen, das das Teil entwirft | SAE AS9132 |
Eingeschränkte Methoden | Aufgeführt in AS478 und auf der Zeichnung | SAE AS478 |
MIL-STD-130 listet auch Markierungsverfahren auf. Die Laserverfärbung wird als Verfahren beschrieben, das „ohne Materialabtrag“ funktioniert. Die Laserätzung ist „im Allgemeinen auf eine maximale Tiefe von 0,001 Zoll“ (0,025 mm) begrenzt. Daher werden die meisten Data-Matrix-Codes auf Titan für die Luft- und Raumfahrt durch Glühen und nicht durch Gravur aufgebracht.

Informationen zu Nadel-, Laser- und elektrochemischer Markierung gemäß Luft- und Raumfahrtstandard finden Sie in unserem AS9132-Konformitätsleitfaden. Wie Prüfstellen einen Data-Matrix-Code bewerten, erfahren Sie unter „Lesbar vs. Verifizierbar“.
Benötigen Sie eine Klassifizierung Ihres Titan-Data-Matrix-Codes? Senden Sie uns die Zeichnung und die Spezifikationen, die Sie erfüllen müssen.
Wo sollte die Markierung auf einem tragenden Titanbauteil angebracht werden?
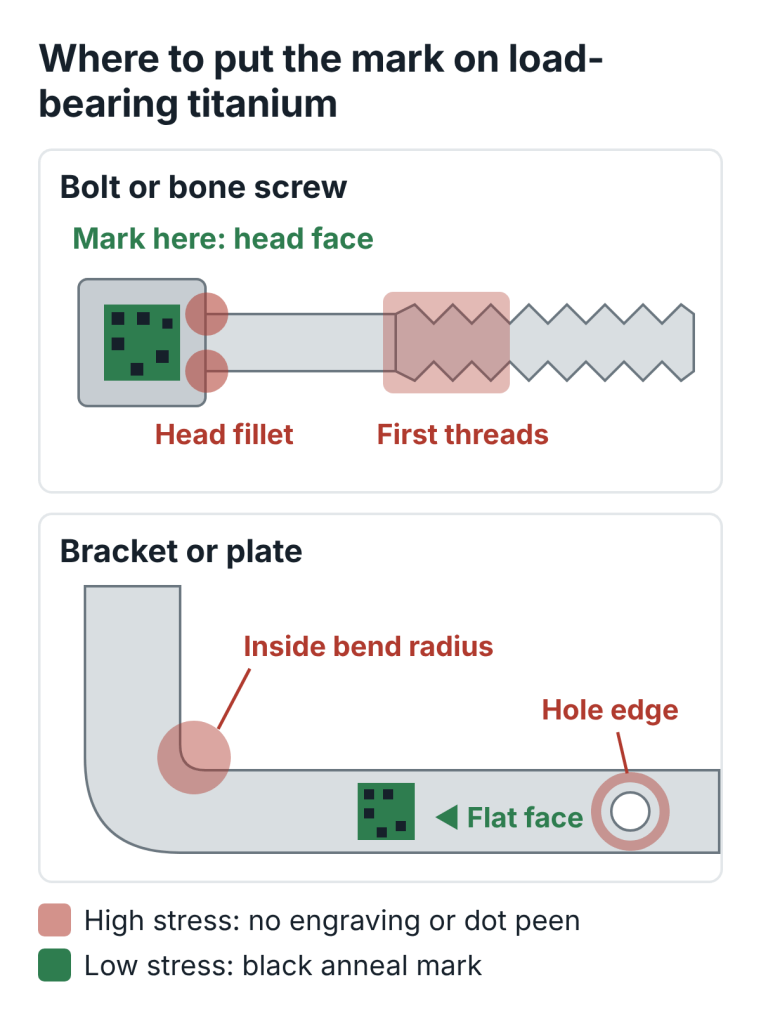
Platzieren Sie die Markierung in einem Bereich mit geringer Belastung, fernab von Gewindeeinschnitten, Gewindegrundkanten und Biegeradien. Verwenden Sie bei tragenden Teilen eine Markierung, die kein Material abträgt. In einem Test mit Ti-6Al-4V erreichte ein lasermarkiertes Teil 99.745 Lastzyklen, ein unmarkiertes hingegen nur 315.789.
Ermüdung bezeichnet Risse, die sich nach vielen Lastwechseln ausbreiten, selbst unterhalb der Nennfestigkeit des Bauteils. Eine eingravierte Nut oder ein verfestigter Punkt stellt eine Kerbe dar: eine kleine Einkerbung, an der Risse bevorzugt entstehen.
Labortest
Teile des externen Fixateurs aus Ti-6Al-4V. Die Autoren bezeichnen die Studie als begrenzt (ein Paar) und warnen davor, dass „die Positionierung der Lasermarkierung von höchster Wichtigkeit ist“.
315.789 unmarkierte Zyklen gegenüber 99.745 markierten Zyklen
Klinisch
295 Hüftprothesen aus Titan mit Ätzung am Schafthals. Alle Frakturen waren Ermüdungsbrüche, die auf die Ätzung zurückzuführen waren.
Bei 5,4 % der Genicke kam es zu einem Genickbruch
Körperflüssigkeiten
In simulierter Körperflüssigkeitverkürzte die Laserbehandlung die Korrosionsermüdungslebensdauer von Reintitan und Ti-6Al-4V.
etwa 20 % kürzere Lebensdauer
Die Lösung ist günstig: Versetzen Sie die Markierung. Bitten Sie den Designinhaber um eine spannungsarme Unterlage oder eine ebene Fläche und markieren Sie dort mit schwarzem Glühlack.
Welche Titanmarkierungen überstehen Passivierung, Autoklavierung und Sandstrahlen?
Tiefgravuren überstehen das Sandstrahlen. Schwarze, geglühte Markierungen sind die übliche Wahl für UDI-Kennzeichnungen, jedoch sind die öffentlich zugänglichen Daten zu Titanmarkierungen nach dem Autoklavieren spärlich. Farbmarkierungen verblassen zuerst. Testen Sie daher Ihr eigenes Bauteil: Markieren Sie es, führen Sie Ihre üblichen Reinigungs- und Sterilisationsschritte durch und bewerten Sie anschließend den Data-Matrix-Code erneut.
Markieren | Sprengung | Chemische Reinigung | Dampfsterilisation |
|---|---|---|---|
Schwarzglühen | ✗ Mit der Oberfläche entfernt | ~ Testen Sie esohne Ti-Daten | ~ 500+ Zyklen beimEdelstahlhersteller |
Weißer Frost | ✗ Entfernt | ~ Teste es | ~ Teste es |
Farboxid | ✗ Entfernt | ✗ Verblasst zuerstAnbieter | ✗ Nicht für UDI |
Tiefengravur | ✓ Bleibt | ✓ Bleibt | ✓ Bleibt (Ermüdungserscheinungen der Uhr) |
Die einzige uns bekannte Sterilisationsrate bezieht sich auf Edelstahl, nicht auf Titan. Eine Studie eines Laserherstellers ergab, dass kontrastreiche UDI-Codes mindestens 500 Sterilisations- und Reinigungszyklen überstehen. Auch die Korrosionsergebnisse für Titan sind widersprüchlich: Eine Studie zeigte eine geringere Korrosionsbeständigkeit nach der Laserbehandlung, eine andere eine höhere Stabilität der markierten Oberfläche.
Gemäß den Richtlinien der CDC bedeutet Dampfsterilisation üblicherweise 121 °C (250 °F) für 30 Minuten oder 132 °C (270 °F) für 4 Minuten .
- 1
Markieren
Markieren Sie ein Muster Ihres eigentlichen Bauteils mit der Produktionsmaschine und den entsprechenden Einstellungen.
- 2
Führen Sie Ihren eigentlichen Prozess aus
Strahlen, Reinigen, Passivieren oder Sterilisieren – mit Ihrer gewünschten Zyklusanzahl.
- 3
Note vorher und nachher
Verwenden Sie einen ISO/IEC TR 29158-Prüfer. Bewahren Sie den Bericht in Ihrer Validierungsdatei auf.

Sie möchten sich selbst ein Bild machen? Senden Sie HeatSign ein Musterteil und Ihre Nachbearbeitungsschritte.
Welche weiteren Fragen haben Käufer zum Thema Lasermarkierung von Titan?
Kann man Titan per Laser markieren, ohne es zu schwächen?
Ja, sofern die Markierung kein Material abträgt und sich in einer spannungsarmen Zone befindet. Eine schwarz geglühte Markierung bildet lediglich eine dünne Oxidschicht. Gravuren und Punktstrahlkerben können Ermüdungsrisse verursachen, daher empfiehlt HeatSign diese Verfahren nur für unkritische Bereiche.
Beeinflusst die Lasermarkierung von Titan die Korrosionsbeständigkeit?
Das ist möglich. Eine Studie zeigte eine geringere Korrosionsbeständigkeit in simulierter Körperflüssigkeit nach Laserbehandlung, während eine andere Studie eine höhere Stabilität der markierten Oberfläche feststellte. Da die Ergebnisse unterschiedlich ausfallen, führen Sie nach der Markierung Ihre übliche Oberflächenbehandlung durch und überprüfen Sie das Bauteil.
Welche Farben lassen sich mit einem Laser auf Titan erzeugen?
Gold, Blau, Hellblau, Rosa und Violett – ungefähr in dieser Reihenfolge, je dicker die Oxidschicht wird. Ein MOPA-Laser steuert den Film über Geschwindigkeit, Leistung und Pulslänge. Farbmarkierungen sehen gut aus, verblassen aber schnell; daher sind sie nicht für UDI-Markierungen geeignet.
Sie sind sich nicht sicher, welche Markierung Ihr Titanteil benötigt?
Die beiden häufigsten Fehler sind: das tiefe Eingravieren einer Seriennummer auf dem Vorbauhals oder Gewindegrund sowie die Verwendung einer Farbmarkierung als einziges UDI (Unique Identification Number). Beides mag zunächst in Ordnung erscheinen, führt aber später zu Problemen.
Senden Sie HeatSign Ihre Zeichnung, die Materialgüte und Ihre Nachbearbeitungsschritte. Wir markieren Muster auf der entsprechenden Maschine und bestimmen den Data-Matrix-Code, bevor Sie kaufen.
Quellen
- US eCFR, 21 CFR 801.45: Geräte, die direkt gekennzeichnet werden müssen
- ASTM F86, Oberflächenvorbereitung und Kennzeichnung von metallischen chirurgischen Implantaten; ASTM A967, B600, F67 und F136 (Anwendungsbereichsseiten)
- MIL-STD-130N, Kennzeichnung von US-Militäreigentum
- SAE AS9132 und AS478 (Anwendungsbereichsseiten)
- Ogrodnik et al., Lasermarkierung und Ermüdung von Ti6Al4V-Fixierungsteilen, Journal of Medical Engineering
- Merini et al., Schenkelhalsfrakturen bei lasergeätzten Titan-Hüftprothesen, Orthopädie & Traumatologie: Chirurgie & Forschung
- Gil et al., Laserbehandlung und Korrosionsermüdung von Titan, Journal of Materials Science: Materials in Medicine
- Kosec et al., lasermarkierte Titanoberflächen, Coatings
- US-amerikanische CDC-Richtlinie zur Dampfsterilisation












