


MSS SP-25 schreibt vor, dass jedes Ventil, jeder Flansch, jedes Fitting und jede Verschraubung mit vier Angaben gekennzeichnet werden muss: Hersteller, Nennleistung, Material und Größe. Diese Liste ist leicht zu finden.
Teile werden aus einem anderen Grund zurückgewiesen: Die Markierung befindet sich an der falschen Stelle oder wurde falsch hergestellt.
Bei HeatSign erreichen uns Fragen von Ventil- und Armaturenherstellern genau zu diesem Thema. Wo kann ich stanzen? Gilt das Punktprägen (eine Maschine, die mit einem schnell schlagenden Stift stanzt) als spannungsarm? Was muss ich verwerfen, wenn das Teil zu klein ist?
Diese Seite beantwortet diese Fragen Schritt für Schritt. Sie erhalten für jedes Produkt eine Feldkarte, die Maschine, die jedes Teil markiert, eine Karte, die zeigt, wo Markierungen mit geringer Belastung erforderlich sind, die Tiefengrenzen für jedes Verfahren und die Reihenfolge, in der bei Kleinteilen ausgelassen werden darf.
MSS SP-25 auf einen Blick
- Gilt fürneue Ventile, Armaturen, Flansche und Verschraubungen (nicht für überholte oder wiederaufbereitete Teile).
- Aktuelle AusgabeSP-25-2018, mit einem Errata-Blatt von 2023
- Bitte immer Hersteller, Bewertung, Material und Größe angeben
- Falls erforderlich:Chargennummer (die Stahlchargen-ID), Ventileinsatz, Durchflusspfeil, Ringverbindungsnummer
- Wiewurde die Kennzeichnung in das Bauteil oder auf einer fest angebrachten Platte eingegossen, geschmiedet, gestanzt oder graviert?
- Druckwände, nur Markierungen für geringe Belastung.
Benötigen Sie eine Maschine für diese Markierungen? Finden Sie heraus, welche Maschine zu welchem Teil passt, oder senden Sie uns Ihre Zeichnung für eine Empfehlung.
Was muss gemäß MSS SP-25 markiert werden?
MSS SP-25 schreibt vor, dass auf jedem Ventil, Fitting, Flansch und jeder Verschraubung, die groß genug ist, um diese aufzunehmen, der Name oder das Warenzeichen des Herstellers, die Nennleistung, das Material und die Größe angegeben werden müssen. Stahlguss- und Schmiedeteile benötigen außerdem eine Chargennummer, wenn die Produkt- oder Materialnorm dies vorschreibt.
Stets
- Name, Marke oder Symbol des Herstellers
- Nenndruck: eine Druckklasse (150, 300, 3000) oder ein Kaltarbeitsdruck („1000 CWP“)
- Werkstoff: das ASTM-Gütesymbol auf Stahlteilen, z. B. A105, WCB oder WPB
- Größe: NPS oder DN
Wenn das Produkt oder der Käufer es erfordert
- Schmelznummer (die Schmelzcharge, aus der der Stahl stammt)
- Ventileinsatz (Materialien für Schaft, Scheibe und Sitz) auf dem Typenschild, sofern er vom Ventilkörper abweicht
- Durchflusspfeil auf Rückschlagventilen
- Ringgelenknummer auf Ringgelenkflanschen
- Gewindeidentifizierung bei nicht standardmäßigen Gewinden
Die Chargennummer verknüpft das Bauteil mit dem zugehörigen Werksprüfbericht, dem Zertifikat mit Angaben zur chemischen Zusammensetzung und Festigkeit der jeweiligen Stahlcharge (was eine Chargennummer ist). Die Prüfer überprüfen diese Verknüpfung zuerst.
Die Kennzeichnungen müssen Bestandteil des Produkts sein. SP-25 listet Guss-, Schmiede-, Stanz- und Gravurverfahren sowie fest mit dem Teil verbundene Platten auf. Farbe ist in dieser Liste nicht enthalten. Schablonenfarbe ist als zusätzliche Kennzeichnung zu betrachten, niemals als die erforderliche Kennzeichnung.

Sie können weitere Kennzeichnungen hinzufügen. SP-25 erlaubt Ihre Bestellnummer, eine Kundenspezifikationsnummer, ein Datum oder „Hergestellt in…“, sofern diese nicht mit den Standardkennzeichnungen verwechselt werden können. Konformitätskennzeichnungen unterliegen strengeren Richtlinien. Ein API-Monogramm oder ein ASME-Zertifizierungszeichen darf nur auf Teilen von lizenzierten Herstellern angebracht werden. Flansche nach ASME B16.5 tragen zusätzlich die Kennzeichnung „B16“ oder „B16.5“.
Was gehört auf einen Flansch, ein Fitting, ein Ventil und eine Verschraubung?
Ein geschmiedeter Stahlflansch trägt den Hersteller, die ASTM-Güteklasse (A105), die Klasse (150), die Größe, „B16.5“ und die Chargennummer. Ein Stumpfschweißbogen weist anstelle der Klasse die Güteklasse (WPB) und die Wandstärke (SCH 40) auf. Ventile verteilen ihre Kennzeichnung auf das Gehäuse und ein Typenschild.
Geschmiedeter Stahlflansch ASME B16.5
ABC A105 150 4 B16.5 H12345
Wo: am äußeren Felgenrand, auf der Seite, die von der erhöhten Lauffläche abgewandt ist. Anschweißflansche tragen es manchmal an der Nabe.
Bei Ringflanschen wird die Ringnummer hinzugefügt, z. B. R-37.
Stumpfschweißfitting ASME B16.9
ABC WPB SCH40 4 H12345
Wo: an der Außenseite des Körpers, weit entfernt von der Schweißnahtfase.
Die Wandkennzeichnung ersetzt die Druckklasse, da das Formstück wie das Rohr, das es verbindet, bewertet wird.
Muffenschweiß- oder Gewindefitting ASME B16.11
ABC A105 3000 1-1/4
Wo: Jede ebene Fläche am Körper. Kleine Größen fallen Felder in der Reihenfolge SP-25 ab (siehe unten).
Die Druckklassen für diese Armaturen sind 2000, 3000 und 6000.
Stahlventil ASME B16.34
Gehäuse: Hersteller, Material, Nennleistung, Chargennummer und Größe sowie gegebenenfalls Ringverbindungs- und Gewindemarkierungen.
Typenschild: Hersteller, Gehäusematerial, Nennleistung mit etwaigen Temperaturgrenzen und Zierleisten.
Eine bereits am Fahrzeug angebrachte Markierung muss nicht auf dem Typenschild wiederholt werden.
Gewindefittings aus Stahl und Überwurfmuttern funktionieren nach demselben Prinzip. Die Überwurfmutter ist entsprechend gekennzeichnet, und auf der Materialangabe kann einfach „STEEL“ oder die ASTM-Nummer stehen.
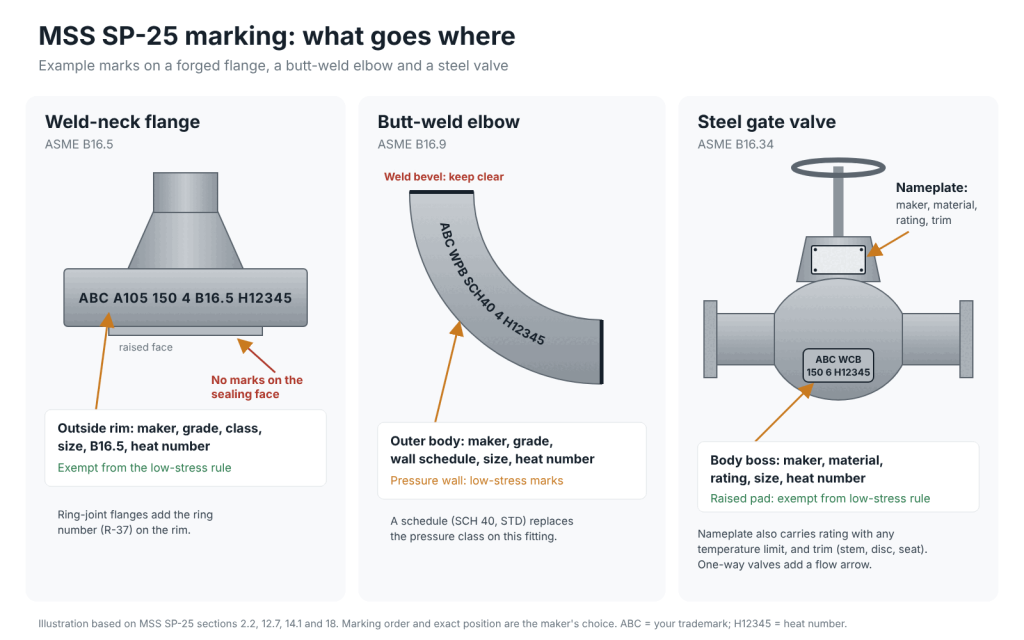
SP-25 überlässt die Reihenfolge und genaue Position der Markierungen dem Hersteller. Diese Freiheit hat Vor- und Nachteile. Tragen Sie das Layout in Ihr eigenes Prozessblatt ein, sonst platziert jeder Bediener die Chargennummer an einer anderen Stelle. Für Ventile zeigt unsere Kennzeichnungsanleitung für Ventilkörper und Typenschilder, welche Felder auf welchem Teil angebracht werden und welche Maschinen diese markieren.
Welche Markierungsmethode passt zu welchem SP-25-Teil?
Für Flanschränder, Zapfen und Ventilkörper, bei denen eine tiefe Markierung auch nach dem Strahlen und Lackieren erhalten bleiben muss, eignet sich das Punktstrahlverfahren. Für Typenschilder, Edelstahlarmaturen und Kleinteile verwenden Sie eine Faserlaser-Markiermaschine. Für Flansche und Ventile, die zu schwer zum Transport sind, bietet HeatSign tragbare Punktstrahlmarkierer an.
Teil und Ort | Die passende Methode | Maschinentyp |
|---|---|---|
Kleine und mittlere Flansche, vollständiger 360°-Rand | Rotationspunktvernietung | |
Große Flansche, Ventilkörper, vor Ort | Tragbarer pneumatischer oder batteriebetriebener Punktstrahler | |
Ventil-Typenschilder und -Etiketten | Faserlaser oder Markierungsmarker | |
Rohrverbindungsstücke aus Edelstahl und Kohlenstoffstahl | Faserlaser, Rotationslaser für runde Teile |
 Rotations-Punktmarkierer · 3.000–5.000 €Markiert den gesamten Rand von Flanschen, Ringen und Wellen in einem Arbeitsgang.Siehe Rotationsmarkierer →
 Tragbarer pneumatischer Punktmarkierer · 1.500–2.500 €Wird an großen Flanschen und Ventilkörpern befestigt. Markiert bis zu ca. 1 mm tief.Siehe tragbarer Punktmarkierer →
 Faserlaser mit Rotationsfunktion · 2.250–5.300 €Kleine Armaturen, Edelstahlteile und Typenschilder mit feiner Beschriftung.Siehe Lasermarkierer →
Zwei Projekte veranschaulichen die praktische Umsetzung. Ein Flanschhersteller in Zentralasien fertigt Flansche in vielen Größen. HeatSign setzte eine spezielle Flanschmarkierungsanlage für die kleinen Größen und eine mobile pneumatische Markierungsanlage für die großen ein.
Für eine Anlage zur Längsmarkierung von Rohrverbindungsstücken aus Kohlenstoffstahl und Edelstahl empfahlen wir einen tragbaren 60-W-Faserlaser. Dieser erreicht eine Markierungstiefe von ca. 0,1 mm bei Edelstahl und 0,2 mm bei Kohlenstoffstahl.
Sie sind sich nicht sicher, welches Produkt zu Ihren Teilen passt? Senden Sie uns Ihre Teiledetails zusammen mit einem Foto der Zeichnungsnotiz.
Wo sind stressarme Noten erforderlich und wo nicht?
MSS SP-25 schreibt runde, spannungsarme Stempel vor, die überall dort verwendet werden, wo ein Stempel auf einer druckführenden Wand aufliegt. Flanschkanten und Markierungsflächen sind davon ausgenommen. Achten Sie darauf, dass keine Markierungen auf Dichtflächen oder Schweißnahtschrägen aufliegen, und reduzieren Sie die Wandstärke niemals unter das Mindestmaß.
Die Regelung findet sich in SP-25 Abschnitt 2.2. In den Worten der Ausgabe von 1998:
„…es sind Stempel mit geringer Belastung zu verwenden, die einen Abdruck mit rundem Boden erzeugen; solche Stempel mit geringer Belastung sind nicht erforderlich auf geflanschten Kanten oder auf erhöhten, zum Markieren vorgesehenen Stempelkissen.“
Wo auf der Seite | Was SP-25 aussagt | Was zu tun |
|---|---|---|
Ventilkörper oder Anschlusswand (hält dem Druck stand) | Geringer Stress erforderlich | Punktstempel oder Rundbodenstempel, flach gehalten |
Flanschrand oder Außendurchmesser | Befreit | Jede dauerhafte Methode |
Erhöhte Platte oder Gussansatz zur Markierung | Befreit | Bester Ort für die volle Punktzahl |
Flanschdichtfläche | Nicht markieren | Eine Markierung an dieser Stelle kann zu Undichtigkeiten führen oder durch maschinelle Bearbeitung entfernt werden |
Schweißnahtschräge oder neben einer Schweißnaht | Nicht markieren | Beim Schweißen wird es verbrannt |
Rohr oder Wand unter 3 mm (1/8 Zoll) | Nicht abstempeln (Vorschrift der US-Marine) | Laser-, Lichtpunktstrahl- oder elektrochemisches Ätzen |
Warum ist die Form der Unterseite wichtig? Ein scharfer, V-förmiger Stempel hinterlässt eine Kerbe. Unter Druckbelastung entsteht an einer solchen Kerbe ein Riss. Eine Markierung mit runder Unterseite verteilt die Spannung, sodass die Wahrscheinlichkeit eines Risses deutlich geringer ist.
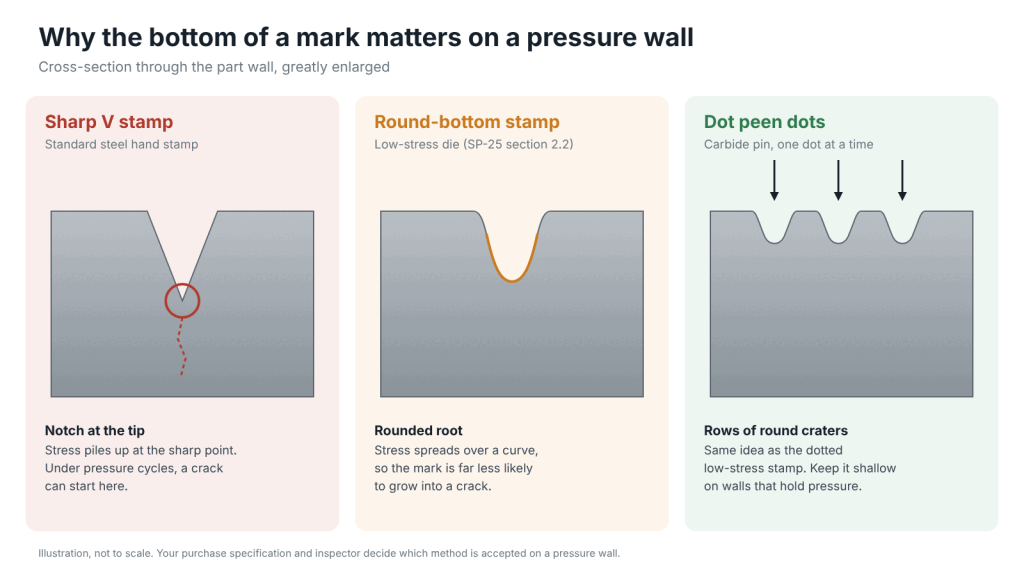
Ein Ingenieur beschrieb im Eng-Tips-Forum einen Stempel mit geringer Belastung als „einen Stempel mit stumpfer oder runder Spitze und durchgehender oder punktierter Punktierung“
Die einfachste Lösung ist, die Markierung dort anzubringen, wo die Regel nicht gilt. Gießen Sie eine kleine Markierung auf das Ventilgehäuse oder markieren Sie den Flanschrand. Tiefe und Methode sind dann Ihre Wahl. Informationen zum Markieren von Flanschrändern unterschiedlicher Größen finden Sie unter „ Flanschränder markieren“.
Beim Bearbeiten können Guss- oder Stanzmarkierungen entfernt werden. Mit SP-25 können Sie diese durch Schweißauftrag, Schweißplatte, Stempel oder Gravur wiederherstellen. Falls Ihre Teile vor der Bearbeitung markiert sind, fügen Sie diesen Schritt der erneuten Markierung dem Fertigungsplan hinzu.
Gilt das Nadelprägen oder Lasermarkieren als stressarm?
SP-25 definiert geringe Spannungen nicht in Zahlen. Die strengste öffentlich zugängliche Definition, US Navy MIL-STD-792F, erlaubt Punktstrahlverfestigung mit einer 0,38 mm (0,015 Zoll) runden Spitze bis zu einer Tiefe von 0,10 mm (0,004 Zoll). Sie erlaubt außerdem Lasergravur mit einer Nut mit rundem Boden bis zu einer Tiefe von 0,13 mm (0,005 Zoll).
Das Punktmarkieren (bei dem ein Hartmetallstift wiederholt auf das Werkstück schlägt und so aus kleinen Punkten Zeichen erzeugt) hinterlässt naturgemäß Krater mit rundem Boden. Eine Faserlaser-Markiermaschine schmilzt oder verdampft stattdessen eine dünne Metallschicht. Im Folgenden werden die jeweiligen Grenzwerte der Marinenorm erläutert.
Die Regelung der US Navy ist wesentlich strenger als SP-25. Sie kommt zum Einsatz, wenn in Ihrem Vertrag MIL-STD-792 erwähnt wird oder Ihr Kunde Zahlen verlangt.
Verfahren | Tiefste zulässige Markierung | Spitze oder Form | Grenzen |
|---|---|---|---|
Stahlstempel mit rundem Boden | 0,25 mm (0,010 Zoll) | Spitzenradius 0,13–0,51 mm, größer bei höheren Buchstaben | Nicht bevorzugt; nur kohlenstoffarmer Stahl (0,35 % C oder weniger); niemals auf Rohren |
Punktstift | 0,10 mm (0,004 Zoll); normal 0,025–0,05 mm | 135°-Stift, Spitzenradius mindestens 0,38 mm (0,015 Zoll) | Verwenden Sie die geringste Kraft, die einen lesbaren Punkt ergibt |
Faserlasergravur | 0,13 mm (0,005 Zoll); normal 0,025–0,08 mm | Rundbodennut, geprüft an einem Schnittquerschnitt bei 100-facher Vergrößerung | Jede Maschine wird zunächst qualifiziert; und zwar ausschließlich an Oberflächen, die niemals mit dem Prozessmedium in Berührung kommen |
Elektrochemisches Ätzen | Ab 0,013 mm (0,0005 Zoll) | Chemisch, keine Gewalt | Dieses Verfahren ist die einzige zulässige Methode für gehärtete Teile und Wände unter 3 mm |
Lesen Sie die Tabelle sorgfältig. Es handelt sich um eine Marinevorschrift für Schiffsbauteile. Bei handelsüblichen SP-25-Flanschen ist eine 0,2–0,5 mm tiefe Punktmarkierung am Rand normal, und der Rand ist ohnehin ausgenommen.
Die pneumatischen Punktmarkierer von HeatSign markieren üblicherweise 0,1–0,5 mm tief. Durch Verringern des Luftdrucks erzeugt dasselbe Gerät deutlich flachere Punkte. Für die Navy-Spitzenform wird ein passender Stift benötigt. Bitte kontaktieren Sie uns daher vor Ihrer Bestellung.
Ist das Punktprägen also spannungsarm?
Jeder Punkt ist ein Krater mit rundem Boden, der von einer kegelförmigen Hartmetallspitze erzeugt wird. Dies entspricht dem Prinzip des „gepunkteten“ Stempels mit geringer Spannung, wie er in den meisten Spezifikationen beschrieben wird. Der Spitzenwinkel, der Luftdruck und der Punktabstand beeinflussen die Spannung, die jeder Punkt hinterlässt.
Wir bezeichnen keine Maschine als „zertifiziert spannungsarm“. Die Entscheidung darüber liegt bei Ihrer Bestellung und dem Prüfer Ihres Kunden. Markieren Sie ein Muster, schneiden Sie es bei Bedarf zu und lassen Sie es vor der Produktion freigeben.
Ein Laser muss noch einmal überprüft werden. SP-25 ermöglicht „gravierte“ Markierungen, und Lasergravur ist eine Art davon. Ein Laser markiert jedoch mit Hitze.
Bei gehärtetem Stahl kann ein dünner Streifen an der Markierung weicher werden (siehe Laserhärten gehärteter Teile). Für Teile, die nach dem Schweißen wärmebehandelt werden, schreibt die Marine vor, die Markierung vor der Wärmebehandlung per Laser anzubringen. Typenschilder, Ventilgriffe und Edelstahlarmaturen sind typische Anwendungsfälle für den Laser.

Was passiert, wenn das Teil zu klein ist oder die Markierungen abgetragen werden?
Wenn ein Bauteil nicht alle Markierungen aufnehmen kann, ermöglicht SP-25 das Anbringen in einer festgelegten Reihenfolge: zuerst Größe, dann Gewindemarkierung, Beschnitt, Chargennummer und Nennleistung und zuletzt Material. Die Herstellermarkierung bleibt erhalten, sofern das Bauteil sie physisch aufnehmen kann.
- 1Größe
- 2Gewindeidentifizierung
- 3Ventileinsätze
- 4Laufnummer
- 5Bewertung
- 6Material
Bewahren Sie stetsdas Herstellerzeichen
Von oben nach unten streichen. Das Materialfeld ist das letzte Feld, das ausgefüllt wird.
Halten Sie sich genau an die Reihenfolge. Das Entfernen der Größenangabe bei einem 1/2-Zoll-Schweißmuffen-T-Stück entspricht der Regel. Das Entfernen des Materialsymbols bei gleichbleibender Größenangabe hingegen nicht.
Kleine Teile erfordern auch kleine Beschriftungen, und ein Faserlaser eignet sich am besten für kleinste Formen. Bei kleinen runden Armaturen fixiert ein V-Block oder eine Drehvorrichtung das Teil während des Markierens.

Beim Bearbeiten verlorene Markierungen können durch Schweißgut, eine aufgeschweißte Platte, einen Stempel oder eine Gravur wiederhergestellt werden. Wählen Sie die Methode je nach Position. An einer Druckwand verwenden Sie eine spannungsarme Methode. An einer Auflagefläche oder einem Rand wählen Sie die schnellste.
Was prüfen die Inspektoren bei SP-25-Kennzeichnungen?
Die Prüfer kontrollieren, ob alle erforderlichen Kennzeichnungen im Lieferzustand lesbar sind und die Chargennummer mit dem Werksprüfbericht übereinstimmt. Stahlsorten müssen ASTM-Symbole verwenden, B16-Stahlsorten die B16-Kennzeichnung. Kennzeichnungen dürfen sich nicht auf Dichtflächen oder dünnen Wänden befinden.
- Das Herstellerzeichen befindet sich auf jedem Teil, das groß genug ist, um es zu tragen.
- Bei den Teilen B16.5 und B16.9 ist das Material mit dem ASTM-Gütesymbol (A105, WCB, WPB, F316L) gekennzeichnet, nicht nur mit „Stahl“.
- Die Bewertung bzw. der Stundenplan stimmt: Klasse 150, Klasse 3000, SCH 40.
- Die Chargennummer stimmt mit dem Werksprüfbericht oder dem EN 10204 3.1-Zertifikat überein.
- B16.5-Flansche tragen die Aufschrift „B16“ oder „B16.5“.
- Die Markierungen müssen im Herstellungszustand lesbar sein. Eine Auslegung nach ASME B16.5 bestätigt, dass die Markierung bei der Herstellung lesbar sein muss.
- Auf Dichtflächen, Fasen oder dünnen Wänden befinden sich keine Markierungen, und Stempel auf Druckwänden sind unten rund.
Punkt 6: Hier versagen oberflächliche Markierungen. Eine auf blankem Stahl gut lesbare Markierung kann durch Sandstrahlen, Verzinken oder eine dicke Lackschicht verschwinden. Werden Ihre Teile nach der Markierung beschichtet, markieren Sie tiefer oder erneut nach der Beschichtung. Informationen zur Rückverfolgbarkeit der Chargennummern vom Walzwerk bis zum fertigen Teil finden Sie in unserem Leitfaden zur Stahlblechmarkierung.

Sind Sie sich nicht sicher, ob Ihre Teile die SP-25-Norm erfüllen?
Die häufigste Lücke, die wir feststellen, ist kein fehlendes Feld. Es handelt sich vielmehr um einen scharfen Abdruck an einer Druckwand oder eine Chargennummer, die sich nach dem Strahlen abnutzt. Beides wird an der Markierungsstation korrigiert, nicht in den Unterlagen.
Senden Sie HeatSign die Kennzeichnungsklausel aus Ihrer Kaufspezifikation und ein Musterteil. Wir kennzeichnen es gemäß der Klausel und senden Ihnen Fotos per E-Mail, damit Ihr Prüfer die Methode vor dem Kauf freigeben kann.
Quellen
- MSS SP-25, Standard-Kennzeichnungssystem für Ventile, Fittings, Flansche und Verschraubungen (Text zitiert aus der Ausgabe von 1998; bitte prüfen Sie die in Ihrem Vertrag genannte Ausgabe)
- ASME B16.5, Rohrflansche und Flanschverbindungsstücke, und die dazugehörigen veröffentlichten Auslegungen
- ASME B16.34, Ventile: Flansch-, Gewinde- und Schweißventile (Ventilkennzeichnung gemäß MSS SP-25)
- MIL-STD-792F(SH), Kennzeichnungsvorschriften für Bauteile für spezielle Zwecke
- Eng-Tips-Forumsthreads zum Thema spannungsarmes Stanzen






