


Ein Data-Matrix-Code (ein kleiner quadratischer Barcode) wird auf dem Markierungstisch gut bewertet. Nach der Wärmebehandlung und dem Kugelstrahlen erkennt das Bauteil jedoch einen grauen Fleck auf dem Barcode-Lesegerät. Die Markierung selbst war in Ordnung. Sie wurde im falschen Arbeitsschritt angebracht.
Markieren Sie das Bauteil so spät wie möglich: nach dem letzten Bearbeitungsschritt, bei dem die Oberfläche geschnitten, erhitzt, beschichtet oder gestrahlt wird. Unter Markierung verstehen wir alles, was Sie auf dem Bauteil anbringen: Text, eine Seriennummer oder einen Data-Matrix-Code.
Manchmal muss die Markierung frühzeitig angebracht werden, beispielsweise für die Chargennummer (die Chargen-ID des Stahlwerks) oder zur Verfolgung des Bearbeitungsfortschritts. Verwenden Sie in diesem Fall eine Markierung mit echter Tiefe, wie z. B. eine tiefe Lasergravur oder Punktprägung, und keine rein farbige schwarze Markierung. Achten Sie darauf, dass die Markierung nicht in Biegebereichen oder bearbeiteten Flächen angebracht wird, und lesen Sie sie nach dem letzten Bearbeitungsschritt erneut ab.
Bei HeatSign markieren wir Musterteile in dem vom Kunden geplanten Arbeitsschritt und lassen sie anschließend den realen Fertigungsprozess durchlaufen. Unten: eine Schritt-für-Schritt-Anleitung, welche Markierungen welchen Prozess überstehen, Biegelinienabstände und zwei Beispielfertigungswege.
1
Wird diese Fläche später geschnitten, geschliffen oder poliert?
Falls ja, siehe Bearbeitung und Strahlen.
2
Wird das Bauteil später eine Temperatur von über 200 °C (392 °F) erreichen?
Falls ja, siehe Wärmebehandlung.
3
Wird es später beschichtet, eloxiert, passiviert, gestrahlt oder lackiert?
Falls ja, siehe abschließende Schritte.
Alle drei Antworten „Nein“? Markieren Sie die entsprechenden Stellen in Ihrer Zeile. Wählen Sie eine Maschine? Springen Sie zu den Markierungen, die erhalten bleiben.
Sollen die Teile vor oder nach der Bearbeitung gekennzeichnet werden?
Markieren Sie standardmäßig nach der Bearbeitung. Markieren Sie vorher nur dann, wenn die ID den Bearbeitungsprozess durchlaufen muss, z. B. eine Chargennummer beim Eintritt in den Ofen, oder wenn ein flacher Rohling einfacher zu fixieren ist als das fertige Teil. Wählen Sie dann eine Markierung mit Tiefe und platzieren Sie diese so, dass sie in späteren Arbeitsschritten nicht berührt wird.
Die meisten Lieferantenzeichnungen bestätigen dies. MIL-STD-130 (die US-amerikanische Norm für die Teilekennzeichnung) fordert, dass die Kennzeichnungsmethode „den endgültigen Zustand des Bauteils einschließlich Lacken, Beschichtungen und Dichtstoffen berücksichtigt“. Anders ausgedrückt: Die Kennzeichnung ist am fertigen Bauteil zu beurteilen, nicht auf dem Kennzeichnungstisch.


Welche Markierungen überstehen welchen Prozessschritt?
Tiefenmarkierungen überstehen Hitze, Sandstrahlen und Beschichtung; rein farbige Lasermarkierungen hingegen nicht. Eine schwarz geglühte Markierung verblasst bei etwa 200 °C. Tiefe Lasergravuren und Punktstrahlmarkierungen sind nach Wärmebehandlung und Reinigung wieder lesbar. Flache Markierungen werden durch Sandstrahlen abgeflacht.
Die Hälfte der Frage „Vorher oder Nachher?“ dreht sich eigentlich um die Frage „Welche Art von Markierung?“. Eine Faserlaser-Markiermaschine kann drei sehr unterschiedliche Markierungen auf Stahl erzeugen. Eine geglühte Markierung verändert die Oberflächenfarbe durch Hitze und trägt kein Metall ab. Eine geätzte Markierung entfernt eine dünne Schicht. Eine tiefe Gravur erzeugt eine Vertiefung, die man mit dem Fingernagel fühlen kann.
Das Punktstrahlverfahren ist wiederum anders: Ein Hartmetallstift erzeugt Reihen kleiner Vertiefungen. Da sich die Vertiefungen mit dem Metall bewegen, sind sie hitze- und biegebeständiger als eine Farbveränderung.
Die beiden europäischen Laserhersteller TRUMPF und Trotec veröffentlichen die 200-°C-Grenze für geglühte Markierungen. Die NASA testete Markierungen nach einer Wärmebehandlung bei 1093 °C (2000 °F): Lasergravuren und Punktprägungen wurden als „wieder lesbar wiederherstellbar“ eingestuft, während Papieretiketten und Tinte versagten (NASA-STD-6002D, Tabellen 7 und 8).


Maschinen für Markierungen, die den Weg durchlaufen
Wählen Sie die Maschine anhand des letzten Bearbeitungsschritts, den die Markierung überstehen muss. HeatSign stellt sowohl Laser- als auch Nadelstrahlmaschinen her, daher decken diese Empfehlungen beide Anwendungsbereiche ab.

 Tisch-Faserlasermarkierer, 20–60 W · 1.950–5.000 $Ätz- und Gravurnummern sowie Data-Matrix-Codes auf bearbeiteten Teilen.Siehe Tisch-Faserlaser →

 Tiefenlasergravierer HS-FL35D / 60D · 2.900–3.900 $Motorisierte Z-Achse für Vertiefungen, die Sandstrahlen und Wärmebehandlung überstehen.Siehe Tiefenlasergravierer →

 MOPA-Lasermarkierer, 30 / 60 / 100 W · 3.500–6.000 $Schwarze Markierungen auf eloxiertem Aluminium und Edelstahl, als letzter Arbeitsschritt aufgebracht.Siehe MOPA-Lasermarkierer →

 Tisch-Druckluft-Punktprägemarkierer · 1.500–2.800 $Chargennummern auf Guss- und Schmiedeteilen, die später wärmebehandelt oder lackiert werden; Stahl bis 60 HRC.Siehe Druckluftmarkierer →
Wie weit von einer Biegelinie sollte eine Teilemarkierung entfernt sein?
Markieren Sie das Werkstück mindestens 15 mm (0,6 Zoll) von der Biegelinie entfernt oder verwenden Sie die Loch-zu-Biege-Messlehre Ihres Herstellers, falls der Abstand größer ist. Verlegen Sie die Zeilen eines Data-Matrix-Codes parallel zur Biegung. Markieren Sie niemals innerhalb des Bereichs, den die Abkantpresse berührt.
Das Markieren des flachen Rohlings ist beim Blechbearbeiten üblich. Das Teil liegt flach, und der Laser- oder Punktstrahlkopf erfasst nur eine Höhe. Problematisch wird es im Biegebereich. Die Außenfläche dehnt sich, und die Werkzeugschulter drückt Linien in das Blech.
Ein Data-Matrix-Code benötigt außerdem einen leeren Rand, die sogenannte Ruhezone. Daher verliert eine Markierung in der Nähe einer Kurve mehr als nur ihre eigene Breite.
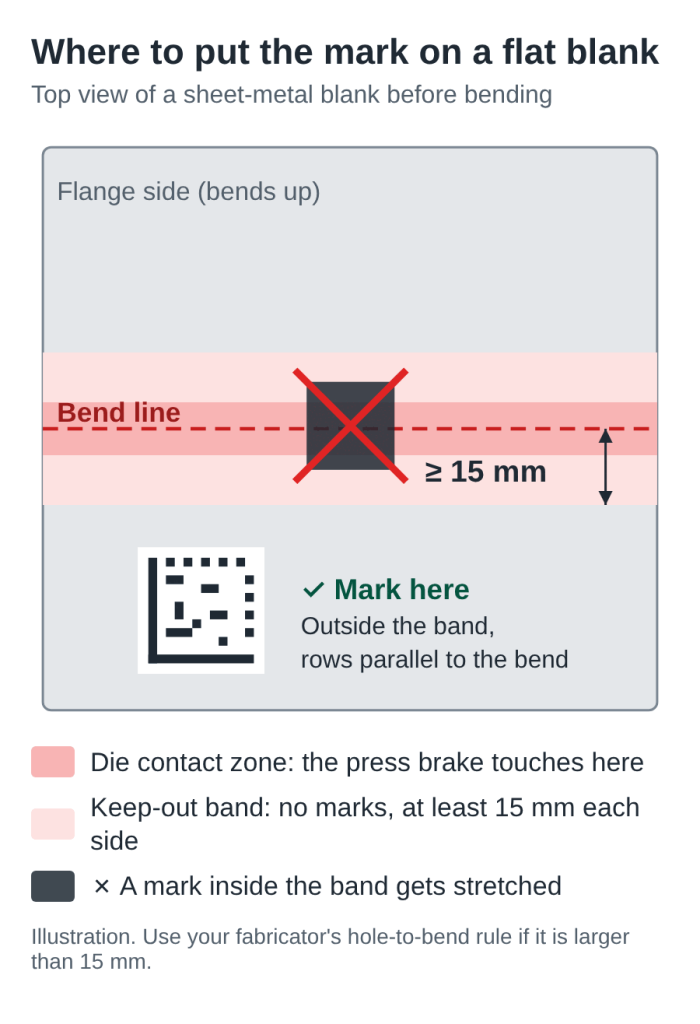
Keine der von uns gefundenen Blechbearbeitungsanleitungen gibt einen Abstand für Markierungen an. Für Löcher wird ein Abstand angegeben, daher sollte die Markierung wie ein Loch behandelt werden:
Wir verwenden den größeren Wert von 15 mm, da ein Data-Matrix-Code keinen Sicherheitsabstand aufweist. Selbst bei einer Verschiebung um 0,2 mm benötigt eine Schraube noch Platz. Ein Data-Matrix-Code, dessen äußere Zellen sich dehnen, kann eine ganze Güteklasse verlieren. Aus diesem Grund plant HeatSign Blechbearbeitungsaufträge mit diesem Sicherheitsabstand ein.
Für Rohre gelten strengere Regeln. Der Kennzeichnungsstandard der US Navy verbietet Markierungen auf dünnwandigen Rohren „in Bereichen, die nach der Markierung gebogen werden“ und in Bereichen, die aufgeweitet werden (MIL-STD-792F, 5.10.3.1).
Wenn ein Teil nach der Umformung markiert werden muss, eignet sich das Punktprägen, um die Krümmung und Höhenänderungen auszugleichen. Auch die Lasermarkierung einer gekrümmten Oberfläche ist möglich. Der Data-Matrix-Code sollte, wie in der Richtlinie für 2D-Markierung in der Automobilindustrie (AIAG B-17) empfohlen, unter 16 % des Durchmessers liegen.


Sie sind sich nicht sicher, wo die Markierung auf Ihrem Rohling angebracht werden soll? Senden Sie uns die Schnittzeichnung, und wir schlagen Ihnen eine Position vor.
Sollte die Markierung vor oder nach der Bearbeitung, dem Entgraten und dem Strahlen erfolgen?
Markierung nach der Bearbeitung oder nur auf einer Fläche, die nicht bearbeitet wird. Die Bearbeitung entfernt die Markierung vollständig. Flache Lasermarkierungen werden durch Kugelstrahlen geglättet. Daher benötigt eine Markierung, die dem Strahlprozess standhalten soll, Vertiefungen von etwa 0,3 mm Tiefe und Zellen von etwa 0,6–0,7 mm Breite.
Schmiede- und Gussteile erhalten oft zwei Markierungen. Die erste Markierung für die Chargennummer wird auf der rauen Oberfläche angebracht. Vor der Endbearbeitung wird die ID in einen Bereich mit geringer Spannung übertragen, der nicht weiter bearbeitet wird. Ein Patent der SMS group beschreibt dies, da die erste Markierung nach dem Drehen „entfernt und nicht mehr lesbar“ ist.
MIL-STD-130 vertritt dieselbe Auffassung aus der anderen Perspektive: Markierungen, die beim Guss oder Schmieden entstehen, sind nur für unbearbeitete Oberflächen vorgesehen. Schneidöl und Kühlmittel entfernen diese Markierungen nicht. Von der NASA zertifizierte Punktstrahl- und Lasermarkierungen sind nach dem Auftragen von Schmieröl und Hydraulikflüssigkeit lesbar. Öl verursacht lediglich Blendeffekte für den Barcode-Leser; daher sollte das Teil vor dem Lesen abgewischt werden.
Das eigentliche Risiko geht vom Strahlen aus. Diese Zahlen stammen aus Druckgussversuchen, die von Laserax (einem kanadischen Laserhersteller) in Zusammenarbeit mit einer Universität durchgeführt wurden.


Zum Vergleich: Ein menschliches Haar ist etwa 70 µm dick. Polieren verursacht denselben Schaden, jedoch leiser. Ein Maschinenbauer stellte in einem Physikforum fest, dass das Polieren einer Klinge nach dem Markieren den Laserkontrast verringerte und das Telefon den Data-Matrix-Code nicht mehr lesen konnte.
Bei Beschichtungen auf gestrahltem Stahl, wie z. B. Verzinken und Lackieren, ist darauf zu achten, wie tief die Markierung sein muss, damit sie nach dem Lackieren oder Verzinken noch lesbar ist.
Kann eine Lasermarkierung eine Wärmebehandlung überstehen?
Ja, sofern die Markierung Tiefe aufweist. Eine schwarz geglühte Lasermarkierung verblasst bei etwa 200 °C und übersteht daher weder Härten, Anlassen noch Spannungsarmglühen. Tiefe Lasergravuren und Punktstrahlmarkierungen bleiben erhalten und sind nach dem Entfernen des Zunders wieder lesbar. Die Markierung sollte vor der Wärmebehandlung nach dem Schweißen angebracht werden.
Härten, Anlassen, Spannungsarmglühen und Wärmebehandlung nach dem Schweißen (PWHT) erfolgen alle deutlich über 200 °C. Deshalb verschwindet eine schwarze Markierung auf einem Zahnradrohling nach dem Herausnehmen aus dem Ofen. Eine geglühte Markierung ist lediglich eine dünne Oxidschicht. Erhitzt man sie erneut, ändert sich die Farbe wieder.
Tiefe Markierungen überstehen die Hitze, werden aber von Zunder (der dunklen Oxidschicht aus dem Ofen) bedeckt. Planen Sie einen Entzunderungs- oder Strahlvorgang ein und lesen Sie die Markierung anschließend erneut. In Laserax-Tests blieben Lasermarkierungen auf Aluminiumguss nach den Behandlungen T4 (500 °C für 1 Stunde) und T6/T7 (520 °C für 4 Stunden) lesbar.

HRC ist die Rockwell-C-Härteskala. HeatSign-Punktmarkierungen eignen sich für Stahl bis 60 HRC, die Eindringtiefe nimmt jedoch in der Nähe dieser Grenze rapide ab. Prüfen Sie, wo Ihr Werkstück in der Härteumrechnungstabelle.
Teile, die durch den Ofen gehen, kennzeichnen? Senden Sie uns das Material und die Wärmebehandlungstemperatur , und wir schlagen Ihnen eine Kennzeichnungsart und -tiefe vor.
Warum scharfe Stempel vor dem Abschrecken ein Risiko darstellen
Eine tiefe, scharfe Stempelmarke kann beim Abschrecken des Werkstücks zu Rissen führen. Larrin Thomas von Knife Steel Nerds untersuchte drei zerbrochene Messer, und alle drei Brüche begannen an der Herstellermarke. Die Norm der US Navy bezeichnet das Prägen mit einem Stanzwerkzeug als „nicht bevorzugte Markierungsmethode“, da es zu Eigenspannungen führt (MIL-STD-792F, 5.5).
Punktgehämmerte Vertiefungen sind rund, und Lasergravuren können flach ausgeführt werden. Markieren Sie Bereiche mit geringer Belastung, fernab von Verrundungen, dünnen Wänden und ermüdungsbeanspruchten Flächen. Unsere Markierungsanleitung MSS SP-25 zeigt, wie Ventilhersteller solche Bereiche auswählen.
Messermacher haben das früh gelernt. Ein Messermacher auf KnifeDogs brachte es auf den Punkt: „Wenn man eine Klinge (ein Klappmesser) gravieren lassen will, muss das im geglühten Zustand geschehen.“ Geglüht bedeutet hier weich, also vor dem Härten.

Sollte die Markierung vor oder nach dem Anodisieren, Galvanisieren oder Passivieren erfolgen?
Es kommt auf die Oberflächenbehandlung an. Anodisieren funktioniert in beide Richtungen: Vorher markieren für eine durchgehende Beschichtung, nachher für eine kontrastreiche, weiße Markierung. Galvanisieren und Brünieren: Vorher markieren, und zwar mit Tiefe. Edelstahlpassivierung: Vorher markieren und einen auf die Markierung abgestimmten Passivierungsschritt verwenden.
Anodisieren
Beim Anodisieren bildet sich eine Oxidschicht auf Aluminium. Laut dem Aluminum Anodizers CouncilEin Teil dieser Schicht wächst in das Metall ein. Eine darunterliegende, nur farbig wirkende Markierung wird umgewandelt oder verdeckt; eine Markierung mit tatsächlicher Tiefe wird sichtbar.


Die Patente von Apple liefern die eindeutigsten Daten. Durch das Markieren vor dem Anodisieren blieb die Beschichtung „frei von laserinduzierten Rissen“ (US10787753B2). In einem weiteren Test von Apple zeigte sich, dass dunkle Lasermarkierungen auf anodisiertem Aluminium der 7000er-Serie nach 72 Stunden Salzsprühtest gemäß ASTM B117 auf etwa 10 % der markierten Fläche Korrosion aufwiesen (US10174436B2).
Deshalb fragen Einkäufer in der Luft- und Raumfahrtindustrie, ob Markierungen auf eloxierten Teilen nachgebessert werden müssen. „Products Finishing “ antwortete, dass Käufer und Oberflächenbearbeiter dies im Vertrag vereinbaren sollten. Informationen zu Maschinen und Einstellungen finden Sie in unserem Leitfaden für Aluminium-Markiermaschinen.
Anodisierte, galvanisierte oder passivierte Teile? Teilen Sie uns Ihre gewünschte Oberflächenbehandlung mit, und wir kennzeichnen Teststücke für Ihre Produktionslinie.
Plattieren, Brünieren und Verzinken
Vor dem Beschichten markieren und tief genug gravieren, dass die Markierung durchscheint. Brünierung und dekoratives Chrom sind deutlich dünner als eine Lasermarkierung. Eine nachträgliche Markierung schneidet das Material durch und hinterlässt blanken Stahl, der rosten kann. Feuerverzinken fügt deutlich mehr Zink hinzu; für dickere Beschichtungen beachten Sie bitte die Tiefenregeln in unserem Leitfaden zum Lackieren und Verzinken.
Passivierung und Elektropolieren
Die Passivierung (ein Säurereinigungsschritt, der die Chromoxidschicht auf Edelstahl wiederherstellt) kann Lasermarkierungen verblassen lassen. In einem Artikel von Laser Focus Worldstellten Ingenieure von Coherent fest, dass beschädigte Markierungen etwa 15 % weniger Chrom enthielten als das Grundmetall. Sie fanden außerdem heraus, dass Zitronensäure schonender zu den Markierungen ist als Salpetersäure.
Die sichere Reihenfolge ist: Zuerst markieren, dann passivieren (ein Schritt, der auf die Markierung abgestimmt ist). FOBA und Add'n Solutions haben UDI-markierte chirurgische Instrumente auf diese Weise getestet. Nach der Passivierung gemäß ASTM A967 und 500 Zyklen Reinigung bei pH 14 und Dampfsterilisation waren die Data-Matrix-Codes weiterhin lesbar.
Beim Elektropolieren wird von jeder Oberfläche eine dünne Metallschicht abgetragen, ausreichend, um rein farbige Markierungen zu entfernen. Markierungen mit Tiefe bleiben jedoch erhalten. In einer veröffentlichten Fallstudie blieben Data-Matrix-Codes, die vor dem Elektropolieren per Laser auf Ventilteile aus Edelstahl 316L graviert worden waren, maschinenlesbar.
Wie sehen reale Markierungsrouten aus?
Zwei Verfahren beschreiben den Großteil dessen, was wir sehen: ein auf dem flachen Rohling markiertes Blechteil und ein zweifach markiertes Schmiedeteil. In beiden Fällen wird die Markierung nur dort angebracht, wo die Identifikationskennzeichnung verlaufen muss, und jede Markierung wird nach dem letzten Bearbeitungsschritt erneut abgelesen.
Route 1: Blechhalterung, pulverbeschichtet
- Der Rohling wurde per Laser zugeschnitten. Das Teil ist noch plan und lässt sich leicht fixieren.
- Hier markieren. 15 mm (0,6 Zoll) von jeder Biegelinie entfernt, Reihen parallel zur Biegung.
- Biegen mit einer Abkantpresse. Die Markierung bleibt flach und außerhalb des Werkzeugbereichs.
- Pulverbeschichtung. Die Gravur muss tief genug für die Beschichtungsdicke sein.
- Lesen Sie die Markierung. Abschließende Prüfung des beschichteten Teils.
Route 2: geschmiedete Stahlwelle, wärmebehandelt und bearbeitet
- Schmieden. Die Chargennummer mit einem Punkt auf die raue Oberfläche hämmern.
- Grobe Bearbeitung. Die markierte Fläche unbearbeitet lassen.
- Härten und anlassen. Die Markierung ist erhalten; sie ist von Zunder bedeckt.
- Entzundern oder strahlen. Lesen Sie die Wärmezahl erneut ab.
- Endbearbeitung. Markieren Sie einen Data-Matrix-Code auf einer spannungsarmen, fertig bearbeiteten Fläche.
- Lesen Sie die Markierung. Bewerten Sie das fertige Teil.
- 1
Markieren Sie eine Probe im geplanten Schritt
Gleiche Maschine, Einstellungen und Position wie in der Produktion.
- 2
Jeden echten Schritt ausführen
Biegen, wärmebehandeln, strahlen, beschichten oder passivieren Sie es genau so, wie es in der Produktion vorgesehen ist.
- 3
Lies es zweimal
Unmittelbar nach der Markierung und erneut nach dem letzten Schritt, der die Markierung beschädigen könnte. Informationen zu den Noten finden Sie unter „lesbare vs. überprüfbare Markierungen“.

Senden Sie uns Ihren Prozessablauf und ein Musterteil
HeatSign markiert den gewünschten Arbeitsschritt und sendet Ihnen in der Regel innerhalb eines Werktages Fotos.
Welche weiteren Fragen stellen Verarbeiter zur Kennzeichnung vor oder nach der Bearbeitung?

Hält eine durch Laserglühen entstandene schwarze Markierung einer Wärmebehandlung stand?
Nein. Glühmarkierungen verblassen bei etwa 200 °C (392 °F), also unterhalb der üblichen Härte-, Anlass- und Spannungsarmglühtemperaturen. Verwenden Sie vor der Wärmebehandlung eine Tiefenlasergravur oder Punktstrahlgravur und lesen Sie die Markierung nach dem Entzundern erneut ab.
Sollte ich Aluminium vor oder nach dem Anodisieren lasergravieren?
Beide Methoden funktionieren. Gravieren Sie vor dem Eloxieren für eine durchgehende Beschichtung und eine dezente Markierung; die Gravur muss eine gewisse Tiefe haben, damit sie durchscheint. Markieren Sie nach dem Eloxieren für eine weiße, kontrastreiche Markierung und klären Sie mit Ihrem Käufer, ob das freiliegende Aluminium eine Ausbesserungsschicht benötigt.
Muss Edelstahl nach der Lasermarkierung passiviert werden?
Üblicherweise für Teile der Medizin- und Lebensmittelindustrie. Zuerst markieren, dann mit einem auf die Markierung abgestimmten Verfahren passivieren; Zitronensäure ist schonender zu Markierungen als Salpetersäure. HeatSign kann Teststücke markieren, sodass Sie diese in Ihrer eigenen Passivierungsanlage prüfen können.
Sie sind sich nicht sicher, wo die Markierung in Ihrer Route angebracht ist?
Wir beobachten immer wieder dieselben drei Fehler. Eine schwarze Markierung verschwindet nach dem Glühen im Ofen. Ein Data-Matrix-Code befindet sich auf einer später bearbeiteten Fläche oder direkt neben einer Biegelinie. Da die Markierung nach der Wärmebehandlung oder dem Strahlen nicht mehr abgelesen wird, tritt das Problem erst beim Kunden auf.
Beginnen Sie mit Ihrem Prozessablauf, nicht mit der Maschine. Notieren Sie jeden Schritt nach der Markierung. Ermitteln Sie den letzten Schritt, der die Oberfläche schneiden, erhitzen, beschichten oder strahlen kann, und prüfen Sie, ob die Markierung bis dahin warten kann. Falls nicht, wählen Sie eine Markierung mit Tiefe und testen Sie ein Bauteil durch den gesamten Prozessablauf.
Senden Sie HeatSign die Route und ein Muster, und wir markieren sie an der von Ihnen geplanten Stelle.

Quellen
- NASA-STD-6002D, Anwendung von Data-Matrix-Identifikationssymbolen auf Luft- und Raumfahrtteilen (Tabellen 5, 7 und 8)
- MIL-STD-130N mit Änderung 1, Kennzeichnung von US-Militäreigentum (4.3, Tabelle II)
- MIL-STD-792F, Kennzeichnungsvorschriften für Bauteile für spezielle Zwecke (5.5, 5.10.3.1, 5.10.7)
- Aluminium Anodizers Council, Anodisierungs-Referenzhandbuch
- Larrin Thomas, Wie Stressfaktoren zu Klingenbrüchen führen, Knife Steel Nerds
- Laser Focus World: Tests an chirurgischen Instrumenten (FOBA und Add'n Solutions); Auswahl von Lasern zur Markierung korrosionsbeständiger Oberflächen (Coherent)
- Apple Inc. Patente US10787753B2 und US10174436B2; SMS group Patent US12607991B2
- Designleitfäden von Protolabs und SendCutSend; Kennzeichnungspapiere für Druckgussteile von Laserax; Bodycote S³P Lasermarkierungshinweis; Hinweise von TRUMPF und Trotec zu Glühmarkierungen












