


Wählen Sie einen Lasergravierer für Edelstahl anhand der erforderlichen Beständigkeit der Markierung nach dem Gravieren, nicht anhand der Wattzahl. Ein 20–30-W-Faserlaser eignet sich für Teile, die im Originalzustand versendet werden. Ein MOPA-Faserlaser ist für Hygiene- und Medizinprodukte geeignet. Tiefengravur oder Punktstrahlgravur eignen sich für gestrahlte, lackierte oder wärmebehandelte Teile.
Direkt zu: Auswahltabelle Maschinen & Preise Rostet es? Diode vs. Faser
Eine Werkstatt markiert Teilenummern per Laser auf Edelstahl 316 und schickt die Charge zur Passivierung (einem Säurebad, das die Neubildung der Rostschutzschicht des Stahls unterstützt). Die Teile kommen mit verblassten Markierungen oder Rost an den Markierungen zurück. In Foren für Metallveredelung findet man unzählige Beschwerden über genau dieses Problem.
Die Art der Markierung (Text, Seriennummer oder Logo auf dem Bauteil) und die geforderten Belastungen bestimmen die Wahl der Maschine. Ein MOPA-Faserlaser kann seine Pulslänge anpassen. Beim Punktstrahlhämmern werden mit einem Hartmetallstift Reihen kleiner Vertiefungen erzeugt. Wir bei HeatSign bieten alle vier Verfahren an und können Ihnen daher auch sagen, welches für Sie nicht geeignet ist. Unten finden Sie eine Auswahltabelle, Preise, Informationen zum Rostrisiko und die Möglichkeiten und Grenzen einer 500-Dollar-Diode.
Welche Markiermaschine eignet sich für Ihr Edelstahlteil?
Wählen Sie die Maschine passend zum Bauteil und dem nachfolgenden Bearbeitungsprozess. Ein 20–30-W-Faserlasermarkierer eignet sich für Typenschilder und bearbeitete Teile, die im Lieferzustand versendet werden. MOPA ist für Sanitär- und Medizinprodukte geeignet. Tiefengravur oder Punktstrahler sind für Teile geeignet, die gestrahlt, lackiert oder wärmebehandelt werden. Tragbare Geräte eignen sich für Rohre und Tanks.
Dieselbe Maschine kann bei einem Teil korrekt und beim nächsten falsch arbeiten. Ein 30-W-Faserlasermarkierer ist das richtige Werkzeug für ein Typenschild aus Edelstahl 304. Für ein Ventilgehäuse, das nächste Woche sandgestrahlt wird, ist er ungeeignet. Suchen Sie Ihr Teil in der linken Spalte.
Ihr Teil | Was das Zeichen überstehen muss | Maschine | Preis (USD) |
|---|---|---|---|
Ventilkörper, Armaturen, Flansche (304, 316, CF8M Guss 316) | Beizen (Säureentkalken), Passivieren, Lackieren, Druckprüfung | Punktprägung auf einem Flanschrand oder einer Markierungsnase (einer erhabenen Fläche für Markierungen); Desktop-Faserlaser für Data-Matrix-Codes auf kleinen bearbeiteten Formstücken | Punktprägung 1.500–2.850 $ (Rotationsprägung 3.000–5.000 $); Faserprägung 1.950–5.000 $ |
Rohr und Schlauch | Passivierung, Handhabung; lange Längen bleiben an Ort und Stelle | Tragbarer Faserlaser oder Handpunktstrahler; kurze Röhre: Tischfaserlaser mit Drehachse (dreht runde Teile) | Tragbare Fasermaschine 1.950–3.800 US-Dollar; handgeführte Punktprägemaschine 1.600–2.850 US-Dollar |
Tanks und Druckbehälter (bereits montiert) | Außenanstrich; Innenreinigung (CIP) | Markieren Sie die Außenwand oder ein Typenschild, niemals die Produktseite: Punktprägen bei lackierten Produkten, tragbaren Faserlaser bei unlackierten Produkten | Punktprägung 1.600–2.850 $; tragbare Faser 1.950–3.800 $ |
Namensschilder und Anhänger (304er Blech, 0,5–1,5 mm) | Im Freien, Temperaturschwankungen | Desktop-Faserlaser, 20–30 W (schwarze Ausheilungsmarkierung); MOPA für dunklere Schwarztöne oder Farbe | Glasfaser 1.950–5.000 $; MOPA 3.500–6.000 $ |
Ausrüstung für Lebensmittel und Getränke (316, abwaschbar) | Reinigung mit Laugen und Säuren, CIP | Nicht berührungsfreie Bereiche oder eine Platte markieren; auf einer Kontaktfläche nur eine MOPA-Glühmarkierung bei niedriger Temperatur plus Passivierung | MOPA 3.500–6.000 USD |
Wiederverwendbare chirurgische und medizinische Instrumente (420, 17-4 PH, 316L) | Autoklavierung (Dampfsterilisation), Reinigung bei hohem pH-Wert, Passivierung | MOPA mit angepasster Passivierung; geschlossenes Modell (Klasse 1), bei dem offene Laser verboten sind; zuerst 17-4 PH testen | MOPA 3.500–6.000 USD; beigefügt 3.500–7.000 USD |
Bearbeitete Teile, die im Ist-Zustand versendet werden | Handhabung, Waschen | Desktop-Faserlaser, 20–30 W | $1,950–5,000 |
Teile wurden nach dem Markieren gestrahlt oder kugelgestrahlt | Sandstrahlen oder Glasperlenstrahlen | Tiefgravur, 0,1 mm (0,004 Zoll) oder mehr, oder Punktprägung; Vergrößerung von Data-Matrix-Zellen | Tiefgravur 2.900–3.900 $; Punktprägung 1.500–2.850 $ |
Teile werden nach der Markierung wärmebehandelt; Formen und tiefe Logos | Anlassen oder Hartlöten über 200 °C (392 °F); Polieren | Tiefgravur oder Punktprägung; keine Glühspur | Tiefgravur 2.900–3.900 $; Punktprägung 1.500–2.850 $ |
Drei Regeln stehen unter jeder Reihe
- Strahlen, dicke Lackschichten oder Temperaturen über 200 °C nach dem Markieren? Verlassen Sie sich nicht auf die sogenannte Glühmarke– die schwarze Markierung, die ein Laser durch Erhitzen der Oberfläche erzeugt. Laut Herstellerangaben verblassen diese Markierungen oberhalb von etwa 200 °C.
- Druckwände und Oberflächen mit Lebensmittelkontakt: Prüfen Sie, wo die Vorschriften die Kennzeichnung zulassen. Für Ventile und Flansche schreibt die Branchennorm (MSS SP-25, Abschnitt 2.2) runde, spannungsarme Stempel auf Druckwänden vor, ausgenommen sind jedoch Flanschränder und Markierungszapfen. Unser zu den Kennzeichnungsvorschriften gemäß MSS SP-25 listet alle Felder auf.
- Data-Matrix-Codes, die einer Prüfung unterzogen werden: Diese kleinen quadratischen Barcodes, ähnlich wie QR-Codes, werden für die direkte Teilekennzeichnung nach ISO/IEC 29158 mit A bis F bewertet. „Mein Handy kann ihn scannen“ reicht nicht aus.
Zwei Reihen verfügen über eigene Führungen. Die Rohr- und Schlauchmarkierung umfasst Chargennummern auf Langmaterial, und unsere Maschinenführung für die Typenschildgravur vergleicht Plattenbearbeitungsprozesse.
Teil nicht in der Tabelle?
Senden Sie uns ein Foto und teilen Sie uns das Ergebnis nach der Markierung mit.

Welche Edelstahl-Markiermaschinen haben es in die engere Auswahl geschafft und wie viel kosten sie?
Bei HeatSign werden die meisten Edelstahlaufträge mit einem von fünf Maschinentypen bearbeitet. Desktop-Faserlaser-Markiergerät: 1.950–5.000 $. MOPA-Faserlaser: 3.500–6.000 $. Tiefengravur-Laser: 2.900–3.900 $. Tragbarer Faserlaser: 1.950–3.800 $. Punktmarkierer: 1.500–2.850 $. Die Wahl hängt vom Werkstück ab, nicht von der Wattzahl.
Jede Produktreihe bietet verschiedene Leistungsstufen und Optionen. Standardgeräte werden innerhalb von 5–7 Werktagen versandt; Sonderanfertigungen benötigen mehr Zeit.
 Desktop-Faserlaser-Markiermaschine, 20–50 W1.950–5.000 $Ideal für: Typenschilder, bearbeitete Teile, Seriennummern und Data-Matrix-Codes auf Teilen, die im Ist-Zustand versendet werden.Markierbereich 110 × 110 mm bis 300 × 300 mmSiehe Desktop-Faserlaser-Markiermaschine →
 MOPA-Faserlaser-Markiermaschine, 30/60/100 W3.500–6.000 $Ideal für: dunklere Glühmarkierungen mit weniger Hitze, Farblogos, Hygiene- und Medizinprodukte.MOPA (Master Oscillator Power Amplifier): Pulsbreite einstellbar von 2 bis 350 ns.Siehe MOPA-Lasergravierer →
 Tiefengravierer-Lasergravierer, 35/60 W2.900–3.900 $Ideal für: Formen, tiefe Logos, Markierungen, die dem Strahlen standhalten müssen.1,5 mJ Pulsenergie; Motorisierte Z-Achse mit automatischer Fokussierung bei zunehmender Schnitttiefe.Siehe Tiefenlasergravierer für Metall →
 Tragbarer Faserlasermarkierer, 30/50 W,1.950–3.800 $.Ideal für: Rohre, Tanks und Rahmen, die zu groß für eine Werkbank sind.1,5 kg schwerer Markierkopf, 7-Zoll-Touchscreen, optionaler Akkubetrieb.Siehe tragbaren Faserlasermarkierer →
 Hand-Punktmarkierer,$.Ideal für: Teile, die lackiert, gestrahlt oder passiviert werden.Kein Druckluftanschluss; Netz- oder Akkubetrieb; markiert Stahl bis zu einer Härte von 60 HRC.Siehe Hand-Punktmarkierer →
Die MOPA-Maschine von HeatSign ist die beste Wahl für Hygiene- und Medizinprodukte. Verzichten Sie darauf, wenn Ihre Teile nach der Markierung gestrahlt werden: Die dunklere schwarze Markierung ist immer noch eine Oberflächenmarkierung, die durch das Sandstrahlen entfernt wird.
Drei weitere Maschinen decken Sonderfälle ab
- Geschlossener Lasergravierer der Klasse 1 (3.500–7.000 US-Dollar): Der Laserstrahl verbleibt in einem geschlossenen Gehäuse. Er eignet sich für Betriebe, deren EHS-Team (Umwelt, Gesundheit und Sicherheit) offene Laser der Klasse 4, der höchsten Gefahrenklasse, ablehnt. Fragen Sie uns, welche Laserquellen dafür geeignet sind.
- Pneumatische Punktmarkiermaschine (1.500–2.800 US-Dollar): wird mit Druckluft betrieben und markiert pro Durchgang tiefer als elektrische Modelle.
- Rotationspunktmarkierer (3.000–5.000 US-Dollar): Markiert rundum Flansche, Ringe und Wellen.
Jede HeatSign-Lasermarkierungsmaschine wird vor dem Versand 48–72 Stunden lang einem Einbrenntest unterzogen und der FDA CDRH, der für die Überwachung von Laserprodukten zuständigen Behörde, gemeldet. Sie erhalten eine einjährige Garantie und unbefristeten Fernsupport.
Schwarzer Strich, weiße Ätzung, Tiefengravur oder Punktprägung: Welche Technik übersteht Ihren Prozess?
Eine Glühspur bleibt glatt, ihre Farbe liegt jedoch in einer Oxidschicht von weniger als einem Mikrometer Dicke, sodass sie durch Sandstrahlen oder Erhitzen über etwa 200 °C gelöscht wird. Eine weiße Ätzung ist flach. Tiefe Gravuren, die tiefer als die Strahlspuren reichen, überstehen das Sandstrahlen, und Punktstrahlvertiefungen bleiben auch nach dem Sandstrahlen und der Säurebehandlung erhalten.
Hier sind die vier Markierungen nebeneinander. Stellen Sie für jede Markierung eine einzige Frage: Was geschieht damit im nächsten Prozess?

Schwarze Glühmarke
- Tiefe: Es wurde kein Metall entfernt
- Nach der Sprengung: weg
- Nach der Passivierung: kann verblassen; vorher testen
- Gerät: Desktop-Faserlaser oder MOPA-Laser

Weiß geätzt
- Wie tief: flach; ein Durchgang entfernt nach unserer Erfahrung etwa 0,01–0,02 mm.
- Nach der Sprengung: Ein leichter Strahl kann es auslöschen.
- Nach der Passivierung: Diese ist notwendig, da frisches Metall freiliegt.
- Maschine: Desktop-Faserlaser

Tiefengravur
- Wie tief: 0,1 mm (0,004 Zoll) und mehr, in mehreren Durchgängen
- Nach der Sprengung: Überlebt, wenn tiefer als die Sprengungsschnitte reichen.
- Nach der Passivierung: benötigt es
- Maschine: Faserlaser mit 50 W+ oder Tiefengravurmodell

Punktstift
- Tiefe: ca. 0,5 mm mit einem pneumatischen Markierer (0,4 mm abgebildet)
- Nach der Explosion: überlebt
- Nach der Passivierung: Die Säure entfernt keine Delle.
- Maschine: Punktmarkierer; von Lebensmittelkontaktflächen fernhalten
Die Glühmarkierung ist das, was die meisten Käufer wünschen und was am häufigsten verloren geht. Da kein Metall abgetragen wird, bleibt die Oberfläche glatt. Laserhersteller empfehlen dieses Verfahren daher für hygienische und ermüdungsempfindliche Bauteile.
Diese dünne Schicht ist gleichzeitig ihre Schwachstelle. Durch Sandstrahlen oder einen Ofendurchgang lässt sie sich entfernen. Beim Sandstrahlen und Lackieren ist die Tiefe entscheidend: Die Markierung muss tiefer sein als das, was durch das Sandstrahlen abgetragen wird, plus das, was die Beschichtung auffüllt. Unsere Anleitung zur Lasermarkierung, die auch nach dem Lackieren lesbar bleibt, erläutert diese Werte.
Auch die Tiefe hat ihre Grenzen. Bei kritischen Bauteilen begrenzt der Markierungsstandard der US Navy (MIL-STD-792F) die Stärke von Punktstrahlmarkierungen auf 0,10 mm (0,004 Zoll) und von Lasermarkierungen auf 0,13 mm (0,005 Zoll). Jede Lasermaschine muss zudem qualifiziert sein. Tiefer ist nicht immer besser.
Punktprägung ist bei Edelstahl der 300er-Serie problemlos möglich. 304-Blech erreicht maximal 92 HRB (ASTM A240) und ist damit deutlich weicher als die maximale Härte von 60 HRC eines Punktprägegeräts. HRB und HRC sind Härteskalen; ein höherer Wert bedeutet härteren Stahl. Die pneumatischen Punktprägegeräte von HeatSign erreichen auf Edelstahl eine Eindringtiefe von ca. 0,5 mm; die oben abgebildete Punktprägekarte zeigt Markierungen mit einer Tiefe von ca. 0,4 mm.
Kann eine Lasermarkierung Edelstahl zum Rosten bringen?
Ja, das ist möglich. Eine Lasermarkierung verändert die chromreiche Schutzschicht von Edelstahl, und zu viel Hitze hinterlässt eine chromarme Stelle, die rostet oder bei der Passivierung verblasst. Niedrige Hitzeeinstellungen in Kombination mit einem darauf abgestimmten Passivierungsschritt sorgten in einer veröffentlichten Studie dafür, dass die Markierungen über mindestens 500 Sterilisations- und Reinigungszyklen hinweg lesbar blieben.
In einem Forum für Metallveredelung wird beschrieben, was häufig mit Lasermarkierungen nach der Passivierung geschieht: „Die Dunkelheit verblasst oder verschwindet … An den Markierungen bildet sich Rost.“ Die Ursache liegt in einer unsichtbaren Schicht.
Edelstahl ist rostbeständig, weil Chrom auf der Oberfläche eine dünne, selbstheilende Oxidschicht bildet, die sogenannte Passivschicht. Jede Laserbeschriftung verändert diese Schicht. Entscheidend ist die eingebrachte Wärmemenge und die anschließende Behandlung.

Markieren | Was es mit dem Passivfilm macht | Rostrisiko | Was zu tun |
|---|---|---|---|
Glühmarke | Durch Hitze entsteht eine dickere farbige Oxidschicht; mehr Hitze bedeutet geringere Korrosionsbeständigkeit | Verblassen oder Rostflecken nach der Passivierung | Niedrigste Temperatur, die noch Kontrast erzeugt; Zitronensäurepassivierung; Test |
Weißätzung oder Tiefengravur | Entfernt Metall, legt frischen Stahl frei und macht die Oberfläche deutlich rauer | Frischer, rauer Stahl korrodiert, wenn er unbehandelt bleibt | Nach dem Markieren immer passivieren |
Punktstift | Kaltverbeulen; keine Hitze, kein Metallabtrag | Keine Hitzeschäden, aber die Delle ist ein kleiner Spalt | Von reinigungsfähigen Oberflächen fernhalten; wie üblich passivieren |
Drei Zahlen auf Lasermarkierungen und Rost
Etwa 15 %
Weniger Chrom in schwarzen Markierungen auf 17-4 PH, die den Passivierungstest nicht bestanden haben, im Vergleich zu Markierungen, die bestanden haben (Laser Focus World).
0,35 V → 0,75 V
Die Lochfraßneigung von 316L in einer 0,9%igen Salzlösung wurde in einer Laborstudie (Fachzeitschrift „Materials “) untersucht, wobei die unbehandelte Variante mit der nach der Markierung mittels eines abgestimmten Faserlasers verglichen wurde . Ein höherer Wert bedeutet eine größere Beständigkeit gegen Lochfraß, also die kleinen, tiefen Rostlöcher, die Edelstahl aufweisen kann.
Mehr als 500 Zyklen
Die per Laser aufgebrachten UDI-Kennzeichnungen auf chirurgischen Instrumenten blieben auch nach mindestens 500 Sterilisations- und Reinigungszyklen lesbar, wobei die Passivierung auf die Kennzeichnung abgestimmt war.
Die mittlere Zahl zeigt, dass die Einstellungen wichtiger sind als der Lasertyp. In dieser Studie führte ein 70-W-Nanosekunden-Faserlaser (Pulse mit einer Dauer von Milliardstel Sekunden), der mit 7 W, 450 mm/s und 50 kHz betrieben wurde, dazu, dass 316L widerstandsfähiger gegen Lochfraß war als blanker Stahl.
Die Oberfläche wurde zudem mehr als 100-mal rauer, und die Autoren warnen davor, dass schlecht eingestellte Parameter „unbeabsichtigt Korrosion hervorrufen können“
Eine von Fachkollegen begutachtete Studie in Applied Optics liefert die andere Hälfte: Die Erhöhung der Wärmezufuhr ist „der entscheidende Parameter“ dafür, wie stark eine Lasermarkierung die Korrosionsbeständigkeit von Edelstahl verringert.
Wie bleibt die UDI-Kennzeichnung bei medizinischen Instrumenten auch nach der Wiederaufbereitung erhalten?
Die US-Vorschriften schreiben eine dauerhafte UDI (Unique Device Identification: die Geräte-ID im Klartext, als Data-Matrix-Code oder beides) für wiederverwendbare Medizinprodukte vor, die zwischen den Anwendungen aufbereitet werden (21 CFR 801.45). Die FDA überlässt die Wahl der Kennzeichnungsmethode dem Gerätehersteller. Die Kennzeichnung muss über die gesamte Lebensdauer des Produkts bestehen bleiben.
Das ist schwieriger als es klingt. Ingenieure eines großen Herstellers orthopädischer Geräte erklärten auf einer ASM-Konferenz, dass die Lasermarkierung „eine häufige Stelle für Korrosion“ an chirurgischen Instrumenten sei.
Was die Studie über 500 Zyklen ergab
Es wurde ein Reinigungsmittel mit einem pH-Wert von 14 verwendet. Laut den Autoren schützt nur eine Passivierung, die „exakt auf den Markierungsprozess abgestimmt“ ist, die Markierung langfristig. Der Einsatz eines Ultrakurzpulslasers macht diesen Schritt unumgänglich.
Plan für 420- und 17-4-PH-Instrumente
Verwenden Sie eine MOPA-Markierung für niedrige Temperaturen, ein passendes Passivierungsrezept und führen Sie Stichproben durch, bevor Sie die Freigabe erteilen.
Wo kann man Lebensmittelgeräte kennzeichnen, ohne gegen Hygienevorschriften zu verstoßen?
Bringen Sie Markierungen an nicht berührungsempfindlichen Stellen oder ein separates Typenschild an. Der FDA-Lebensmittelkodex (Abschnitt 4-202.11) fordert, dass mehrfach verwendbare Oberflächen mit Lebensmittelkontakt glatt sein müssen. Sie dürfen keine Brüche, offenen Nähte, Risse, Absplitterungen, Einschlüsse, Vertiefungen oder ähnliche Unvollkommenheiten aufweisen. Eine durch Punktprägung oder eine gravierte Rille gilt als solche Vertiefung.
Der Lebensmittelkodex umfasst Ausrüstung für den Einzelhandel und die Gastronomie. Verarbeitungsanlagen folgen in der Regel den 3-A-, NSF- oder EHEDG-Regeln, und wir konnten darin keine veröffentlichte Klausel zur Kennzeichnung von Kontaktflächen finden.
Wenn eine Markierung auf einer Kontaktfläche angebracht werden muss, verwenden Sie eine Markierung durch Niedrigtemperaturglühen mit anschließender Passivierung. Fragen Sie vor Beginn der Arbeiten Ihren 3-A- oder NSF-Auditor.
Sie sind sich nicht sicher, wo die Markierung auf Ihrem Bauteil angebracht werden soll? Senden Sie HeatSign ein Foto des Bauteils und zeigen Sie, wo Sie die Markierung wünschen.
Sollte Edelstahl vor oder nach der Passivierung gekennzeichnet werden?
Zuerst markieren, dann passivieren und anschließend einen Verifizierungstest durchführen, z. B. mit Kupfersulfat oder hoher Luftfeuchtigkeit. Falls die schwarze Markierung verblasst, die Wärmezufuhr reduzieren oder von Salpetersäure auf Zitronensäure umstellen. Markierte Teile nach der Montage mit Passivierungsgel nachbessern und das Gel feucht halten.
Die übliche Passivierungsnorm (ASTM A967) erlaubt die Behandlung mit Salpetersäure, Zitronensäure oder elektrochemischen Verfahren. Sie listet auch Schnelltests zur Bestätigung des Ergebnisses auf, darunter Wasserimmersion, hohe Luftfeuchtigkeit, Salzsprühnebel und Kupfersulfat. Die vorherige Reinigung und Entkalkung erfolgt nach einer zugehörigen Norm (ASTM A380).

Schritt 1
Wählen Sie den Markierungstyp aus
Was Sie tun
Wählen Sie aus der Auswahltabelle Glühen, Ätzen, Tiefgravieren oder Punktprägen .
Was Sie überprüfen
Wird das Teil sandgestrahlt, lackiert oder Temperaturen über 200 °C ausgesetzt?
Schritt 2
Markieren
Was Sie tun
Verwenden Sie die niedrigste Hitzestufe, die noch Kontrast liefert; versuchen Sie es bei einem MOPA mit kürzeren Impulsen.
Was Sie überprüfen
Kontrast- und Datenmatrix-Gradierung vor dem Säurebad.
Schritt 3
Passivieren und überprüfen
Was Sie tun
Salpetersäure- oder Zitronensäurebad, anschließend ein Verifizierungstest.
Was Sie überprüfen
Ist die Markierung noch dunkel? Gibt es an der Markierung rosa Kupfer oder Rost?
Der Kupfersulfattest färbt sich rosa, wo freies Eisen auf der Oberfläche zurückbleibt. Eine rosa Markierung bedeutet, dass sich dort keine Passivschicht gebildet hat.
Wenn der schwarze Fleck abgewaschen wird
- Reduzieren Sie die Wärmezufuhr. Verringern Sie die Leistung, erhöhen Sie die Geschwindigkeit oder verkürzen Sie den Puls. In den von Laser Focus World veröffentlichten Tests wiesen fehlerhafte Bauteile einen niedrigen Chromgehalt auf.
- Versuchen Sie es mit Zitronensäure. Laut demselben Artikel ist Zitronensäure „weniger aggressiv gegenüber Flecken“. Salpetersäure verkürzte die Haltbarkeit von Flecken bei der Autoklavreinigung.
- Hartmetallsorten sollten zunächst geprüft werden. Ein Ingenieur schrieb in einem Forum zu 17-4 PH: „Manchmal löst sich die Lasermarkierung, und beim Hinzufügen von Kupfersulfat färbt sich das Material rosa.“ Laut Artikel lassen sich Teile der 300er-Serie gut mit einem Nanosekunden-Faserlaser markieren. Für Sorten wie 17-4 PH ist möglicherweise ein UV- oder Pikosekundenlaser mit etwa tausendmal kürzeren Pulsen erforderlich.
Manche Oberflächenbearbeiter vertreten die gegenteilige Ansicht: Erst die Oberflächenbearbeitung, dann die Markierung. Ein Experte formulierte es so: „Die Lasermarkierung erfolgt nach der Oberflächenbearbeitung.“ Das funktioniert, wenn die Markierung nicht mehr mit Säure in Berührung kommt, beispielsweise bei Teilen, die als letzter Arbeitsschritt vor dem Versand markiert werden.
Markierungen nach der Montage müssen lokal nachgebessert werden. In einem Beitrag im selben Forum wird vor dem Gel gewarnt: „Wenn das Gel auf der Oberfläche trocknet, lagert sich das abgetragene Eisen wieder ab.“ Dies kann zu einem negativen Ergebnis im Salzsprühtest führen. Daher muss das Gel während der gesamten Einwirkzeit feucht gehalten werden.
Möchten Sie vor dem Kauf testen?
Senden Sie HeatSign einige Teile und teilen Sie uns Ihr Passivierungsverfahren mit. Wir kennzeichnen sie, damit Sie sie in Ihrer eigenen Produktionslinie verarbeiten können.
Wie viel Laserleistung und wie lange muss man für eine Tiefengravur in Edelstahl verwenden?
Ein Faserlasermarkierer mit 20–30 W eignet sich für Oberflächen- und Glühmarkierungen. Für Markierungen, die dem Sandstrahlen standhalten müssen, sollten Sie mit 50 W oder mehr rechnen. Bei 100 W werden etwa 0,05–0,11 mm³ Stahl pro Sekunde abgetragen, sodass ein 20 × 10 mm großes und 0,1 mm tiefes Logo etwa 3–7 Minuten benötigt.
Die durchschnittliche Leistung ist nicht ausschlaggebend für den Materialabtrag. Entscheidend ist die Pulsenergie: Sie gibt an, wie viel Energie jeder Laserpuls enthält. Erfahrungsgemäß trägt ein Durchgang eines Standard-Faserlasers nur etwa 0,01–0,02 mm ab; die gewünschte Tiefe wird also durch wiederholte Durchgänge erreicht.

Gravurzeit: unsere Schätzung
Zeit = Volumen ÷ Entfernungsrate
- Volumen: 20 mm × 10 mm × 0,1 mm = 20 mm³ (ein 0,8 × 0,4 Zoll großes Logo, 0,004 Zoll tief)
- Abtragsrate an Stahl bei 100 W: 0,05–0,11 mm³/s mit einer 254-mm-Linse (veröffentlichte Tests eines Laserherstellers); 0,04–0,09 mm³/s mit einer 420-mm-Linse
- Zeit: 20 ÷ 0,11 ≈ 180 s (3 min) bis 20 ÷ 0,05 = 400 s (ca. 7 min)
Dies ist eine Schätzung anhand veröffentlichter Zahlen, kein Test Ihrerseits. Ein größeres Objektiv (weiteres Sichtfeld) entfernt weniger Material pro Sekunde.
Leistung | Was es auf Edelstahl bewirkt | Typische Jobs |
|---|---|---|
20 W | Glühspuren, weiße Ätzung, Seriennummern, Data-Matrix-Codes | Typenschilder, kleine bearbeitete Teile |
30 W | Die gleichen Markierungen, schneller; leichte Gravur | Gemischte Werkstattarbeiten, Logos |
50 W | Tiefe Spuren in weniger Durchgängen | Teile, die nach dem Markieren gestrahlt werden |
Tiefgravurmodell, 35 oder 60 W | 1,5 mJ-Impulse; tiefe Logos und 2,5D-Relief (erhabene, dreidimensional wirkende Bilder) | Formen, Matrizen, Tiefenbranding |
Der Tiefengravierer von HeatSign liefert 1,5 mJ pro Impuls; herkömmliche 30-W-Faserlaser erreichen üblicherweise maximal 0,6–0,8 mJ. Bei Messing (nicht Edelstahl) graviert das 35-W-Modell eine 30-mm-Münze 0,5 mm tief in etwa 15–25 Minuten, das 60-W-Modell ist dabei rund 30 % schneller. Messen Sie die Bearbeitungszeit an einem Edelstahlmuster, bevor Sie die Zykluszeiten planen.
Die Praxis liefert eigene Ergebnisse. Bei einem Kunden, der kurze Rohrnippel herstellt, erreichte ein tragbarer 60-W-Faserlaser eine Schnitttiefe von ca. 0,1 mm bei Edelstahl, im Vergleich zu ca. 0,2 mm bei Kohlenstoffstahl. Den vollständigen Vergleich von Geschwindigkeit und Schnitttiefe finden Sie in unserem Vergleich von 20-W-, 30-W- und 50-W-Faserlasern.
Kann eine 500-Dollar-Diode oder ein 2500-Dollar-Hobby-Faserlaser die gleiche Aufgabe erfüllen?
Nein, nicht bei Serienteilen. Eine blaue Diode markiert blanken Edelstahl nur mit Sprühbeschichtung, da ihr gleichmäßiger Strahl eine tausendfach geringere Leistungsdichte als ein gepulster Faserlaser aufweist. Hobby-Faserlaser markieren gut, aber es handelt sich um Laser der Klasse 4, und die Betriebsdauer ist laut Handbuch eines Herstellers auf 5 Stunden begrenzt.
Die gängige Erklärung, dass blaues Licht von Stahl „schlechter absorbiert“ wird, ist falsch. Metalle absorbieren blaues Licht im Allgemeinen besser als Infrarotlicht. Kupfer beispielsweise absorbiert bei 450 nm etwa 65 % gegenüber etwa 5 % bei 1064 nm. Der eigentliche Unterschied liegt in der Leistungsdichte: wie viel Leistung auf jeden Quadratmillimeter trifft.
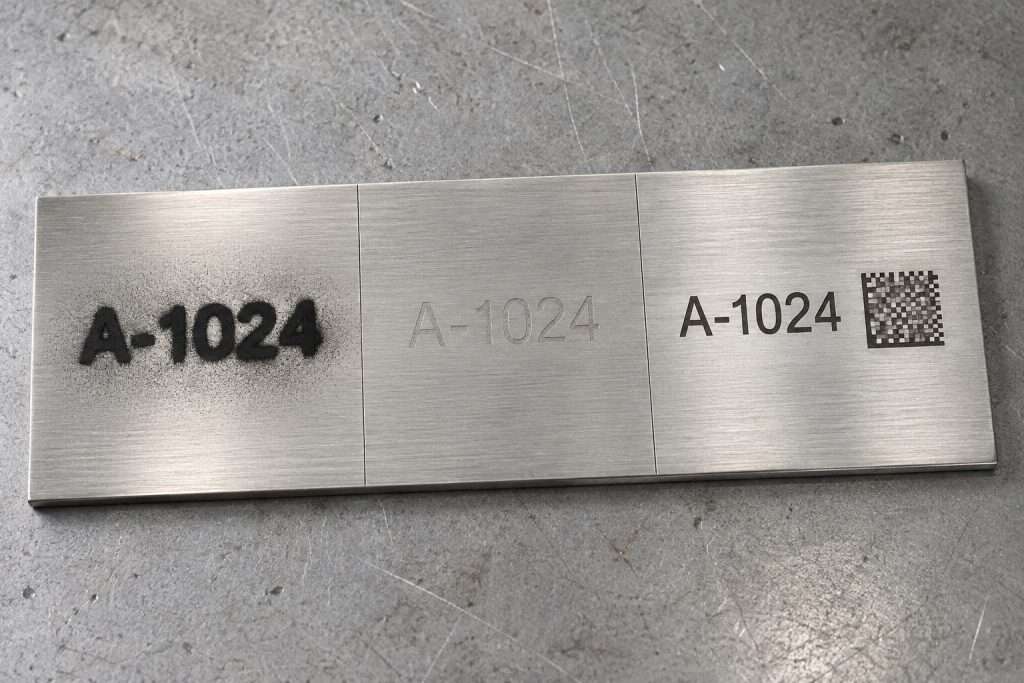
Leistungsdichte: Größenordnungsschätzung, zwei verschiedene Maschinen
- 20-W-Blaudiode: Gleichmäßiges Licht auf einem Fleck von etwa 0,08 × 0,1 mm → ungefähr 2.500 W/mm²
- 20-W-MOPA-Faserlaser: Nanosekundenpulse mit einer Spitzenleistung (Leistung während jedes Pulses) von bis zu etwa 10 kW auf einer Fläche von ca. 0,03 × 0,03 mm → ungefähr 11.000.000 W/mm²
- Verhältnis: etwa 4.000-mal
Unsere Schätzung basiert auf veröffentlichten Fleckengrößen und einer publizierten MOPA-Studie, nicht auf einer Labormessung.
Dieser Spalt ist der Grund, warum eine Diode Sprühlack benötigt. Der Sprühlack bildet eine Beschichtung, die sich mit dem Stahl verbindet und den Stahl selbst nicht verändert. Die Einschaltdauer, also wie lange eine Maschine laufen kann, bevor sie eine Pause benötigt, ist die andere Begrenzung für Hobbymaschinen.
Stufen und Beispiele | Listenpreis (USD) | Auf blankem Edelstahl | Grenzen |
|---|---|---|---|
Blaue Diode, 5–40 W (AlgoLaser, Creality Falcon, xTool D-Serie) | Unter 700 Dollar; ein 20-Watt-Modell wird für 629 Dollar angeboten | Logos und Texte mit Markierungsspray; schwache Spuren nach langsamen Durchgängen | Sprühen erzeugt eine Beschichtung; langsam; keine Data-Matrix-Niveaukontrolle; offene Klasse 4 |
Niedrigenergetische Infrarotstrahlung, 2–5 W (xTool F2, LaserPecker LP4) | Etwa 1.000–1.500 US-Dollar | Leichte Spuren auf kleinen Gegenständen; F2-Feld 115 × 115 mm | xTool gibt an, dass das F2 „gravieren, aber kein Metall schneiden kann“ |
Verbraucherfaser und MOPA, 20–60 W (xTool F1 Ultra, ComMarker B6, Gweike G2, OMTech, Monport) | Etwa 2.000–5.300 US-Dollar | Glühspuren, flache Gravur, Farbe mit MOPA; maximale Eindringtiefe 0,04–0,1 mm | Schutzklasse 4 (Deckel können während des Laserbetriebs geöffnet werden); keine SPS oder E/A (werkseitige Steuersignale); Monport-Handbuch: Maximal 5 Stunden Betrieb, anschließend mindestens 30 Minuten Pause |
Industriefasern und MOPA, direkt vom Hersteller (HeatSign Desktop, MOPA, geschlossen, tragbar) | $1,950–7,000 | Glühspuren, Weißätzung, Tiefengravur, Data-Matrix-Codes, Seriennummern aus Excel, Drehachse | Überschneidet sich preislich mit Stufe 3, daher sollten Sie die Marke und das Modell des Herstellers, die gemessene Leistung und das Einbrennprofil vergleichen |
Punktmarkierer (HeatSign Handmarkierer, pneumatisch, Drehmarkierer) | 1.500–2.850 US-Dollar; Rotationsantrieb 3.000–5.000 US-Dollar | Dellen, die Lackierung, Sandstrahlen und Passivierungssäure überstehen; Data-Matrix-Codes mit runden Punkten | Pneumatische Modelle sind laut und benötigen Druckluft; Dellen gehören nicht auf Oberflächen, die mit Lebensmitteln in Berührung kommen |
Wählen Sie aus den letzten beiden Zeilen, falls einer der folgenden Punkte zutrifft: Ihre Seriennummern oder Data-Matrix-Codes müssen eine Qualitätsprüfung bestehen, die Maschine läuft 8 Stunden oder länger pro Tag, oder Ihr EHS-Team führt eine Laserprüfung durch. Die ersten beiden Zeilen eignen sich für Geschenke, Muster und gelegentliche Einzelanfertigungen.
Sie sind sich nicht sicher, welche Stufe passt? Senden Sie eine E-Mail oder WhatsApp-Nachricht an HeatSign mit Angabe Ihres Bauteils, der Stahlsorte und des täglichen Produktionsvolumens.
Die Preise in den ersten drei Zeilen stammen aus Angeboten, die wir während der Erstellung dieses Ratgebers recherchiert haben; aufgrund von Aktionen können sie sich ändern. Benötigen Sie nur ein einzelnes Logo? Unser Ratgeber zur Gravur von Edelstahl mit einem Diodenlaser zeigt Ihnen, was mit einer Diode möglich ist. Informationen zu Handlasergravierern mit verschiedenen Laserquellen finden Sie unter Handlasergravierer für Metall.
Welche weiteren Fragen stellen sich Käufer vor dem Kauf eines Lasergravierers für Edelstahl?

Kann ein Lasergravierer Edelstahl gravieren?
Ja. Eine 1064-nm-Faserlaser-Markiermaschine markiert blanken Edelstahl direkt: mit einer glatten, schwarzen Glühmarkierung, einer weißen Ätzung oder einer tiefen Gravur. Ein Diodenlaser-Gravierer benötigt zuvor ein Markierungsspray, das eine Beschichtung aufträgt, anstatt den Stahl zu verändern. Für Serienteile empfiehlt sich ein Faserlaser-Markierer oder ein Punktstrahlmarkierer.
Welcher Laser eignet sich am besten zum Gravieren von Edelstahl?
Ein 1064-nm-Faserlaser eignet sich für die meisten Edelstahlbearbeitungen. Für dunklere, schwarze Markierungen mit geringerer Wärmeentwicklung oder für Farbgravuren empfiehlt sich ein MOPA-Faserlaser (Master-Oszillator-Leistungsverstärker). Die MOPA-Maschinen von HeatSign ermöglichen die Einstellung der Pulsbreite von 2 bis 350 ns. Für Markierungen mit einer Tiefe von mehr als 0,1 mm ist ein Tiefgravur-Modell erforderlich.
Welche Laserleistung ist erforderlich, um Edelstahl zu gravieren?
20–30 W reichen für Glühmarkierungen, Seriennummern und Data-Matrix-Codes aus. Für tiefe Markierungen, die dem Sandstrahlen standhalten müssen, verwenden Sie 50 W oder mehr oder ein Tiefgravurmodell mit höherer Pulsenergie. Die Desktop-Faserlasermarkierer von HeatSign sind mit 20, 30 und 50 W erhältlich und kosten zwischen 1.950 und 5.000 US-Dollar.
Beeinträchtigt die Lasermarkierung von Edelstahl die Lebensmittelsicherheit?
Das kann vorkommen, wenn die Markierung Vertiefungen auf einer Oberfläche hinterlässt, die mit Lebensmitteln in Berührung kommt. Der FDA-Lebensmittelkodex schreibt vor, dass Kontaktflächen glatt und frei von Vertiefungen sein müssen. Daher sollten Markierungen auf nicht mit Lebensmitteln in Berührung kommenden Bereichen oder auf einem Typenschild angebracht werden. Bei Kontaktflächen empfiehlt sich eine Markierung durch Schwarzglühen bei niedriger Temperatur in Kombination mit Passivierung. Vorab sollte dies mit einem 3-A- oder NSF-Auditor abgestimmt werden.
Kann man einen Data-Matrix-Code per Laser auf gebürsteten oder perlgestrahlten Edelstahl gravieren?
Ja, mit größeren Zellen und einer genauen Qualitätsprüfung. Ein Data-Matrix-Code ist ein kleiner quadratischer Barcode. Erfahrungsgemäß lassen sich Zellen (Module) ab 0,4 mm (0,016 Zoll) auch auf rauen Oberflächen zuverlässig lesen. Durch eine Reduzierung der Lasergeschwindigkeit um 10–20 % lässt sich die Qualitätsstufe oft von C auf B verbessern. Überprüfen Sie das Ergebnis anhand der ISO-29158-Klassifizierung für direkte Teilekennzeichnungen.
Ist Punktstrahlschneiden bei Edelstahl besser als Laserschneiden?
Bei Teilen, die nach der Markierung gestrahlt, lackiert oder säuregereinigt werden, hält eine Punktmarkierung allen drei Verfahren stand. 304-Blech hat eine maximale Härte von 92 HRB und liegt damit weit unter dem Grenzwert von 60 HRC für Punktmarkierungen. Für kleine Data-Matrix-Codes, Logos oder Oberflächen, die mit Lebensmitteln in Berührung kommen, ist eine Lasermarkierung besser geeignet.
Was sollten Sie vor Ihrer Bestellung überprüfen?
Der häufigste Fehler bei Edelstahl ist, dass man nur auf die gewünschte Markierung achtet und die nachfolgenden Bearbeitungsschritte außer Acht lässt. Eine scharfe schwarze Markierung sieht an der Maschine zwar perfekt aus, verblasst aber im Passivierungsbad oder verschwindet in der Strahlkabine. Legen Sie fest, welche Bearbeitungsschritte das Werkstück nach der Markierung durchläuft, und wählen Sie die passende Maschine.

Bevor Sie Angebote vergleichen, notieren Sie sich drei Dinge
- Edelstahl
- Das Ziel nach der Markierung
- Ob die Note eine Data-Matrix-Bewertung benötigt
Um zu sehen, wie wir Maschinen nach Branche zuordnen, besuchen Sie unsere „Edelstahlmarkierungslösungen nach Branche“ .
Senden Sie HeatSign anschließend ein Musterteil und teilen Sie uns mit, wie die Oberfläche nach der Markierung aussieht. Wir markieren das Teil und senden Ihnen in der Regel innerhalb eines Werktages Fotos und ein Video. Anschließend teilen wir Ihnen mit, welche Maschine geeignet ist und welche Sie überspringen können.
Quellen
- ASTM A967/A967M: Chemische Passivierungsbehandlungen für Edelstahlteile
- ASTM A380/A380M: Reinigung, Entzunderung und Passivierung von Edelstahlteilen
- ASTM A240: Edelstahlblech und -platte (Härtegrenze 304)
- US FDA, 21 CFR 801.45: Geräte, die direkt gekennzeichnet werden müssen
- US-amerikanische Arzneimittelbehörde (FDA): Eindeutige Geräteidentifizierung: Direkte Kennzeichnung von Medizinprodukten, Leitfaden für die Industrie
- US-amerikanischer FDA-Lebensmittelkodex, Abschnitt 4-202.11: Oberflächen mit Lebensmittelkontakt
- MSS SP-25: Standard-Kennzeichnungssystem für Ventile, Fittings, Flansche und Verschraubungen, Abschnitt 2.2
- MIL-STD-792F: Kennzeichnungsvorschriften für Bauteile für spezielle Zwecke
- Neves et al., Materials 17(24):6178: Lasermarkierung und Korrosionsverhalten von 316L
- Švantner et al., Applied Optics 55(34): Korrosionsbeständigkeit von lasermarkiertem Edelstahl
- Shannon & Firment, Laser Focus World: Wie man den richtigen Laser zum Markieren korrosionsbeständiger Oberflächen auswählt
- Laser Focus World: Tests an chirurgischen Instrumenten beweisen die Haltbarkeit der UDI-Lasermarkierung
- Peterson & Dickinson: Korrosion von Lasermarkierungen auf chirurgischen Instrumenten, Abstract der ASM-Konferenz „Materialien & Prozesse für Medizinprodukte“
- Hribar et al., Nanomaterials 12(2):232: MOPA-Faserlaserpulsenergie und Spitzenleistung
- Absorption von Kupfer bei 450 nm und 1064 nm: veröffentlichte Laserabsorptionsdaten (OSTI, US-Energieministerium)
- Threads im finishing.com-Forum zum Thema Passivierung laserbeschrifteter Edelstahl (420F, 17-4 PH, 15-5 PH)
- Dioden- und Faser-Punktgrößen: Ein veröffentlichter Fragen-und-Antworten-Bereich eines Herstellers von Dual-Laser-Graviermaschinen (nicht verlinkt)
- Abtragsraten bei Tiefengravuren: Veröffentlichte Tests eines Herstellers von Lasermarkierungsgeräten (Herstellerdaten, nicht verlinkt)






