


تنصّ المواصفة MSS SP-25 على ضرورة وضع علامات على أربعة عناصر في كل صمام، وشفة، ووصلة، ومفصل: اسم الشركة المصنّعة، وتصنيفها، ومادتها، ومقاسها. ويمكن العثور على هذه القائمة بسهولة.
يتم رفض الأجزاء لسبب مختلف: العلامة في المكان الخطأ أو تم وضعها بطريقة خاطئة.
في شركة HeatSign، تدور الأسئلة التي نتلقاها من مصانع الصمامات والوصلات حول هذا الموضوع تحديدًا. أين يمكنني وضع الختم؟ هل يُعتبر جهاز التحديد بالنقاط (آلة تُعلّم بدبوس سريع الضرب) منخفض الإجهاد؟ ماذا أفعل عندما يكون الجزء صغيرًا جدًا؟
تُجيب هذه الصفحة على تلك الأسئلة جزءًا جزءًا. ستحصل على بطاقة تعريف لكل منتج، والآلة التي تُعلّم كل جزء، وخريطة توضح أماكن وضع علامات الإجهاد المنخفض المطلوبة، وحدود العمق لكل طريقة، وترتيب حذف الأجزاء الصغيرة.
نظرة سريعة على MSS SP-25
- ينطبق علىالصمامات والوصلات والشفاه والوصلات الجديدة (وليس المُجددة أو المُعاد تصنيعها).
- الإصدار الحاليSP-25-2018، مع ورقة تصحيحات لعام 2023
- احرص دائمًا على تحديدالشركة المصنعة، والتقييم، والمادة، والحجم.
- عند الحاجة، رقم التسخين (معرف دفعة الفولاذ)، وضبط الصمام، وسهم التدفق، ورقم وصلة الحلقة
- كيفيتم الصب أو التشكيل أو الختم أو النقش في الجزء، أو على لوحة مثبتة بشكل دائم
- جدران ضغطذات قاع مستدير، علامات إجهاد منخفض فقط
هل تحتاج إلى آلة لهذه العلامات؟ تعرف على الآلة المناسبة لكل جزء، أو أرسل لنا رسمك لنقدم لك توصية.
ما الذي يتطلبه منك معيار MSS SP-25 تحديده؟
يشترط معيار MSS SP-25 ذكر اسم الشركة المصنعة أو علامتها التجارية، وتصنيفها، ومادتها، وحجمها على كل صمام، ووصلة، وفلنجة، وموصل كبير بما يكفي لتحملها. كما يجب ذكر رقم الدفعة للمسبوكات والمطروقات الفولاذية عندما ينص معيار المنتج أو المادة على ذلك.
دائماً
- اسم الشركة المصنعة أو علامتها التجارية أو رمزها
- التصنيف: فئة الضغط (150، 300، 3000) أو ضغط التشغيل البارد ("1000 CWP")
- المادة: رمز درجة ASTM على الأجزاء الفولاذية، مثل A105 أو WCB أو WPB
- المقاس: NPS أو DN
عندما يتطلب المنتج أو المشتري ذلك
- رقم الدفعة (دفعة الصهر التي أُخذ منها الفولاذ)
- مكونات الصمام (الساق والقرص والمقعد)، على لوحة البيانات، عندما تختلف عن جسم الصمام
- سهم التدفق على الصمامات أحادية الاتجاه
- رقم وصلة الحلقة على حواف وصلة الحلقة
- تحديد نوع الخيط في الخيوط غير القياسية
يربط رقم الدفعة القطعة بتقرير اختبار المصنع الخاص بها، والشهادة التي تتضمن التركيب الكيميائي وقوة تلك الدفعة من الفولاذ (وهذا هو تعريف رقم الدفعة). يتحقق المفتشون من هذا الربط أولاً.
يجب أن تكون العلامات جزءًا من المنتج. يذكر معيار SP-25 عمليات الصب، والتشكيل، والختم، والنقش، أو لوحة مثبتة بشكل دائم على القطعة. لا يظهر الطلاء في هذه القائمة. تعامل مع طلاء الاستنسل كعلامة إضافية، وليس كعلامة مطلوبة.


يمكنك إضافة المزيد من العلامات. يسمح معيار SP-25 برقم طلبك، ورقم مواصفات العميل، والتاريخ، أو عبارة "صُنع في..."، شريطة ألا يختلط الأمر على أحد مع العلامات القياسية. أما علامات المطابقة فهي أكثر صرامة. لا يُوضع شعار API أو علامة اعتماد ASME إلا على الأجزاء المصنّعة من قِبل جهة مرخّصة. كما تحمل الفلنجات المصنّعة وفقًا لمعيار ASME B16.5 علامة "B16" أو "B16.5".
ما الذي يوضع على الشفة، والوصلة، والصمام، والوصلة؟
تحمل شفة الفولاذ المطروق اسم الشركة المصنعة، ودرجة ASTM (A105)، والفئة (150)، والمقاس "B16.5"، ورقم الدفعة. أما كوع اللحام التناكبي فيُظهر الدرجة (WPB) وجدول الجدار (SCH 40) بدلاً من الفئة. وتقسم الصمامات علاماتها بين جسم الصمام ولوحة الاسم.
شفة فولاذية مطروقة ASME B16.5
ABC A105 150 4 B16.5 H12345
المكان: الحافة الخارجية، على الجانب البعيد عن الوجه المرتفع. أحيانًا تحملها حواف اللحام على المحور.
تضيف حواف وصلات الحلقات رقم الحلقة، مثل R-37.
وصلة لحام طرفي ASME B16.9
ABC WPB SCH40 4 H12345
المكان: الجزء الخارجي من الجسم، بعيدًا عن حافة اللحام.
يحل جدول الجدار محل فئة الضغط، لأن التركيب مصنف مثل الأنبوب الذي يتصل به.
وصلة لحام مقبس أو وصلة ملولبة ASME B16.11
ABC A105 3000 1-1/4
المكان: أي سطح مستوٍ على الجسم. الأحجام الصغيرة تسقط في الحقول بترتيب SP-25 (انظر أدناه).
2000 و 3000 و 6000 هي فئات الضغط لهذه التركيبات.
صمام فولاذي ASME B16.34
الجسم: الصانع، والمادة، والتصنيف، ورقم التسخين والحجم، بالإضافة إلى علامات وصلة الحلقة والخيط عند وجودها.
لوحة البيانات: الشركة المصنعة، مادة الصنع، التصنيف مع أي حد لدرجة الحرارة، والزخرفة.
لا يشترط أن تتكرر العلامة الموجودة بالفعل على الهيكل على لوحة الاسم.
تعتمد وصلات الصلب الملولبة وصواميل الربط على نفس المبدأ. تحمل وصلة الربط علاماتها على الصامولة، ويمكن أن يُكتب على المادة ببساطة "فولاذ" أو رقم ASTM.
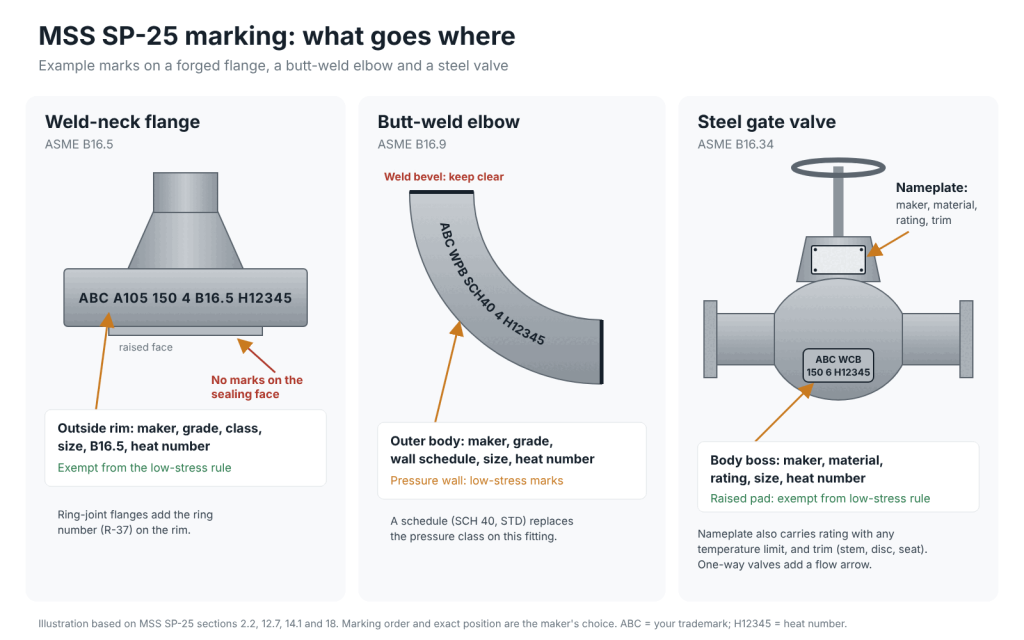
يترك معيار SP-25 ترتيب العلامات وموقعها الدقيق للمصنّع. هذه الحرية لها وجهان: إما أن تكتب التخطيط في ورقة العملية الخاصة بك، أو أن يضع كل مشغل رقم التسخين في مكان مختلف. بالنسبة للصمامات، دليل وضع العلامات على جسم الصمام ولوحة الاسم الحقول التي توضع على كل جزء والآلات التي تقوم بوضع العلامات عليها.
ما هي طريقة وضع العلامات المناسبة لكل جزء من أجزاء SP-25؟
استخدم تقنية النقش بالنقاط لحواف الفلنجات، والوصلات، وأجسام الصمامات، حيث يجب أن تبقى العلامة عميقة حتى بعد عمليات السفع الرملي والطلاء. استخدم آلة الوسم بالليزر الليفي للوحات الأسماء، والوصلات المصنوعة من الفولاذ المقاوم للصدأ، والأجزاء الصغيرة. بالنسبة للفلنكات والصمامات الثقيلة التي يصعب نقلها، توفر شركة HeatSign أجهزة نقش بالنقاط محمولة.
قم بفك وتركيب | طريقة مناسبة | نوع الآلة |
|---|---|---|
حواف صغيرة ومتوسطة، حافة كاملة بزاوية 360 درجة | نقش النقاط الدوارة | |
حواف كبيرة، وأجسام صمامات، في الموقع | قلم رصاص محمول يعمل بالهواء المضغوط أو البطارية | |
لوحات تعريف الصمامات وعلاماتها | ليزر الألياف أو علامة التحديد | |
وصلات أنابيب من الفولاذ المقاوم للصدأ والفولاذ الكربوني | ليزر الألياف، دوار للأجزاء الدائرية |

 جهاز التحديد بالنقاط الدوارة · 3000–5000 دولار أمريكي:يحدد الحافة الكاملة للشفاه والحلقات والأعمدة بتمريرة واحدة.انظر جهاز التحديد الدوار →

 جهاز التحديد الهوائي المحمول · 1500–2500 دولار أمريكي:يُثبّت على الشفاه الكبيرة وأجسام الصمامات. يحدد حتى عمق 1 مم تقريبًا.انظر جهاز التحديد بالنقاط المحمول →

 ليزر الألياف مع دوار · 2250–5300 دولار أمريكي:للتركيبات الصغيرة والأجزاء المصنوعة من الفولاذ المقاوم للصدأ واللوحات الاسمية ذات النصوص الدقيقة.انظر جهاز التحديد بالليزر →
يُظهر مثالان كيف ينقسم هذا الأمر عمليًا. يقوم مصنعٌ لتصنيع الفلنجات في آسيا الوسطى بإنتاج أحجامٍ عديدة. وقد قامت شركة HeatSign بتركيب جهاز تحديد مخصص للفلنجات الصغيرة وجهاز تحديد هوائي محمول للفلنجات الكبيرة.
بالنسبة لمحطة تقوم بوضع علامات على وصلات الأنابيب المصنوعة من الكربون والفولاذ المقاوم للصدأ على طولها، نوصي باستخدام ليزر ألياف محمول بقوة 60 واط. يصل عمقه إلى حوالي 0.1 مم على الفولاذ المقاوم للصدأ و0.2 مم على الفولاذ الكربوني.
لست متأكدًا من القطعة المناسبة لقطعك؟ أرسل لنا تفاصيل القطعة مع صورة للرسم التوضيحي.
أين تحتاج إلى علامات منخفضة التوتر، وأين لا تحتاج إليها؟
يشترط معيار MSS SP-25 استخدام طوابع ذات قاعدة مستديرة وضغط منخفض عند ملامسة أي جدار معرض للضغط. وتُستثنى من ذلك حواف الفلنجات والوسادات المرتفعة المُخصصة للعلامات. يجب تجنب وضع أي علامة على أسطح منع التسرب وزوايا اللحام، وعدم تقليل سُمك الجدار عن الحد الأدنى.
تنص القاعدة على ذلك في القسم 2.2 من SP-25. وبحسب طبعة عام 1998:
"...يجب استخدام طوابع ذات ضغط منخفض تنتج انطباعًا بقاعدة مستديرة؛ ولا يلزم استخدام هذه الطوابع ذات الضغط المنخفض على الحواف ذات الحواف أو على الوسادات المرتفعة المخصصة لأغراض وضع العلامات."
أين في الجزء | ما يقوله SP-25 | ما يجب القيام به |
|---|---|---|
جسم الصمام أو جدار التركيب (يحافظ على الضغط) | يتطلب الأمر مستوى منخفضًا من التوتر | طوابع ذات نقاط تثبيت أو طوابع ذات قاع مستدير، مع الحفاظ على عمقها ضحلاً |
حافة الفلنجة أو القطر الخارجي | معفى | أي طريقة دائمة |
لوحة مرتفعة أو قالب رئيسي للتمييز | معفى | أفضل مكان للحصول على العلامة الكاملة |
سطح إحكام غلق الشفة | لا تضع علامة | يمكن أن تتسرب العلامة هنا أو يمكن إزالتها بالآلة |
قم بلحام الشطف أو بجوار اللحام | لا تضع علامة | يؤدي اللحام إلى حرقه |
الأنابيب أو الجدران التي يقل قطرها عن 3 مم (1/8 بوصة) | ممنوع الختم (قاعدة البحرية الأمريكية) | الليزر، أو التصليد الضوئي النقطي، أو الحفر الكهروكيميائي |
لماذا يُعدّ شكل القاعدة مهمًا؟ تترك الختمة الحادة على شكل حرف V فجوة. وتحت تأثير دورات الضغط، تُشكّل هذه الفجوة نقطة انطلاق الشق. أما الختمة ذات القاعدة المستديرة فتوزّع هذا الضغط، مما يقلل بشكل كبير من احتمالية تحوّلها إلى شق.
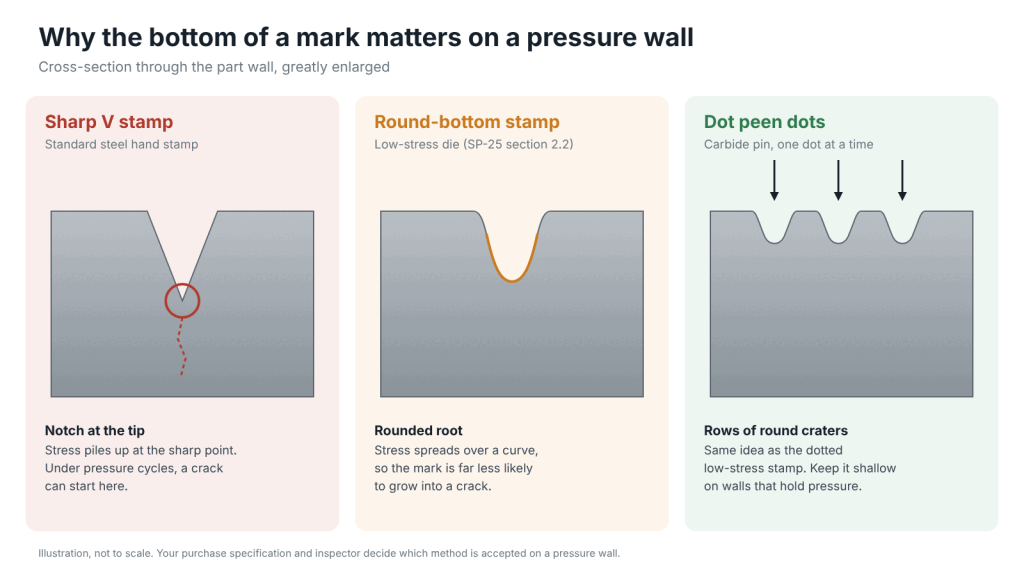
وصف أحد المهندسين في منتدى Eng-Tips الطابع منخفض الإجهاد بأنه "طابع ذو طرف غير حاد أو طرف مستدير متصل أو منقط بشكل متقطع"
الحل الأسهل هو وضع العلامة في المكان الذي لا تنطبق عليه القاعدة. قم بتشكيل وسادة صغيرة على جسم الصمام، أو ضع علامة على حافة الفلنجة. بعد ذلك، يكون لك الخيار في تحديد العمق والطريقة. لمعرفة كيفية وضع علامات على حواف الفلنجات ذات الأحجام المختلفة، راجع قسم " كيفية وضع علامات على حواف الفلنجات".
قد تؤدي عمليات التشغيل الآلي أحيانًا إلى إزالة علامة مصبوبة أو مختومة. يتيح لك برنامج SP-25 إعادة وضع العلامة عن طريق اللحام، أو لوحة ملحومة، أو ختم، أو نقش. إذا كانت قطعك تحمل علامات قبل التشغيل الآلي، فأضف خطوة إعادة وضع العلامات إلى بطاقة المسار.
هل يُعتبر النقش بالنقاط أو الوسم بالليزر من أساليب النقش منخفضة الإجهاد؟
لا يُحدد معيار SP-25 مفهوم الإجهاد المنخفض بالأرقام. أما التعريف الأكثر دقةً المُعلن عنه، وهو معيار البحرية الأمريكية MIL-STD-792F، فيقبل عملية الدقّ النقطي برأس مستدير قطره 0.38 مم (0.015 بوصة) وعمق يصل إلى 0.10 مم (0.004 بوصة). كما يقبل النقش بالليزر بأخدود ذي قاع مستدير يصل عمقه إلى 0.13 مم (0.005 بوصة).
تُخلّف عملية الوسم بالدقّ (حيث يضرب دبوس من الكربيد القطعة مرارًا وتكرارًا لتشكيل الأحرف من نقاط صغيرة) حفرًا ذات قاع مستدير بطبيعتها. أما آلة الوسم بالليزر الليفي فتُذيب أو تُبخر طبقة رقيقة من المعدن. إليكم كيف يُقيّد معيار البحرية كل طريقة.
قاعدة البحرية الأمريكية أكثر صرامة بكثير من SP-25. استخدمها عندما يشير عقدك إلى MIL-STD-792 أو عندما يريد عميلك أرقامًا.
طريقة | أعمق علامة مسموح بها | طرف أو شكل | الحدود |
|---|---|---|---|
قوالب فولاذية ذات قاع مستدير | 0.25 مم (0.010 بوصة) | نصف قطر طرف القلم 0.13-0.51 مم، ويكون أكبر للأحرف الأطول | غير مفضل؛ الفولاذ منخفض الكربون فقط (0.35% كربون أو أقل)؛ لا يُستخدم أبدًا على الأنابيب |
نقش نقطي | 0.10 مم (0.004 بوصة)؛ الحجم الطبيعي 0.025–0.05 مم | دبوس بزاوية 135 درجة، نصف قطر الطرف لا يقل عن 0.38 مم (0.015 بوصة) | استخدم أقل قوة تعطي نقطة قابلة للقراءة |
النقش بالليزر الليفي | 0.13 مم (0.005 بوصة)؛ الحجم الطبيعي 0.025–0.08 مم | تم فحص أخدود القاع المستدير على مقطع مقطوع عند تكبير 100 مرة | يتم اختبار كل آلة أولاً؛ فقط على الأسطح التي لا تلامس سائل العملية مطلقاً |
الحفر الكهروكيميائي | ابتداءً من 0.013 مم (0.0005 بوصة) | كيميائي، بدون قوة | الطريقة الوحيدة المسموح بها على الأجزاء والجدران المقواة التي يقل سمكها عن 3 مم |
اقرأ هذا الجدول بعناية. إنه قانون بحري خاص بأجزاء السفن. في حواف SP-25 التجارية، تُعتبر علامة النقر بعمق 0.2-0.5 مم على الحافة أمرًا طبيعيًا، والحافة معفاة من ذلك على أي حال.
تُنتج أقلام التحديد الهوائية من HeatSign علامات بعمق يتراوح عادةً بين 0.1 و0.5 مم. عند خفض ضغط الهواء، تُنتج الآلة نفسها علامات أقل عمقًا. يتطلب شكل رأس القلم (الأزرق الداكن) دبوسًا مناسبًا، لذا يُرجى التواصل معنا بخصوص ذلك قبل الطلب.
هل يُعتبر التثبيت بالنقاط منخفض الإجهاد؟
كل نقطة عبارة عن حفرة مستديرة القاع ناتجة عن طرف كربيد مخروطي الشكل. هذه هي نفس فكرة ختم "النقاط" منخفض الإجهاد في معظم المواصفات. تؤثر زاوية الطرف وضغط الهواء والمسافة بين النقاط على مقدار الإجهاد الذي تتركه كل نقطة.
لا نُطلق على أي آلة اسم "معتمدة منخفضة الإجهاد". يُحدد ذلك مواصفات الشراء الخاصة بك ومفتش العميل. قم بتحديد عينة، وقم بقصها إذا طلبوا ذلك، واحصل على الموافقة عليها قبل بدء الإنتاج.
يحتاج الليزر إلى فحص إضافي. يسمح معيار SP-25 بوضع علامات "محفورة"، والنقش بالليزر أحد أنواعها. لكن الليزر يضع علامات باستخدام الحرارة.
يمكن أن يؤدي استخدام الليزر على الفولاذ المقوى إلى تليين طبقة رقيقة عند موضع العلامة (انظر: التصليد بالليزر على الأجزاء المقواة). أما بالنسبة للأجزاء التي تُعالج حراريًا بعد اللحام، فتنص قواعد البحرية على وضع علامة الليزر قبل المعالجة الحرارية. وتُعد لوحات الأسماء ومقابض الصمامات والوصلات المصنوعة من الفولاذ المقاوم للصدأ من أكثر الأجزاء ملاءمةً لاستخدام الليزر.


ماذا لو كان الجزء صغيرًا جدًا، أو تم إزالة العلامات بالتصنيع؟
عندما يتعذر على قطعة ما حمل جميع العلامات، يسمح لك نظام SP-25 بإسقاطها بترتيب ثابت: المقاس أولاً، ثم علامة السن اللولبي، ثم التشذيب، ثم رقم التسخين وتصنيفه، وأخيراً المادة. وتبقى علامة المصنّع ما لم يكن الجزء غير قابل لها فعلياً.
- 1مقاس
- 2تحديد نوع الخيط
- 3ضبط الصمام
- 4رقم التسخين
- 5تصنيف
- 6مادة
احتفظ دائمًابعلامة الشركة المصنعة
يتم التخلص من الجزء العلوي. المادة هي الحقل الأخير الذي يتم إزالته.
اتبع الترتيب بدقة. إزالة المقاس من وصلة تي ملحومة مقاس 1/2 بوصة يتماشى مع القاعدة. أما إزالة رمز المادة مع بقاء المقاس فلا يتماشى معها.
تحتاج الأجزاء الصغيرة أيضاً إلى أحرف صغيرة، ويُعدّ الليزر الليفي الأنسب للتعامل مع أصغرها. بالنسبة للوصلات الدائرية الصغيرة، يُستخدم حامل على شكل حرف V أو أداة دوارة لتثبيت الجزء أثناء عملية الوسم.

تُستعاد العلامات المفقودة أثناء عملية التصنيع عن طريق اللحام، أو لوحة ملحومة، أو ختم، أو نقش. اختر الطريقة المناسبة حسب الموقع. على جدار الضغط، استخدم طريقة ذات إجهاد منخفض. على وسادة أو حافة، استخدم الطريقة الأسرع.
ما الذي يتحقق منه المفتشون في علامات SP-25؟
يتحقق المفتشون من أن جميع العلامات المطلوبة قابلة للقراءة عند الشحن، وأن رقم الدفعة يطابق تقرير اختبار المصنع. يجب أن تستخدم درجات الفولاذ رموز ASTM وعلامات B16. لا يجوز وضع أي علامة على سطح مانع للتسرب أو جدار رقيق.
- توجد علامة الشركة المصنعة على كل جزء كبير بما يكفي لحملها.
- تظهر المادة رمز درجة ASTM (A105، WCB، WPB، F316L)، وليس فقط "الفولاذ"، على أجزاء B16.5 وB16.9.
- التصنيف أو الجدول الزمني صحيح: الفئة 150، الفئة 3000، الجدول 40.
- يتطابق رقم التسخين مع تقرير اختبار المصنع أو شهادة EN 10204 3.1.
- تحمل حواف B16.5 علامة "B16" أو "B16.5".
- تكون العلامات قابلة للقراءة عند صنعها. ويؤكد تفسير معيار ASME B16.5 أن العلامة يجب أن تكون قابلة للقراءة عند التصنيع.
- لا توجد علامات على أسطح الختم أو الحواف المشطوفة أو الجدران الرقيقة، والطوابع الموجودة على جدران الضغط ذات قاع مستدير.
النقطة السادسة هي حيث تفشل العلامات السطحية. قد تختفي العلامة الواضحة على الفولاذ الخام تحت تأثير السفع الرملي أو الجلفنة أو طبقة الطلاء السميكة. إذا طُليت أجزاؤك بعد وضع العلامات، فقم بوضع علامة أعمق أو أعد وضع العلامة بعد الطلاء. للاطلاع على إمكانية تتبع رقم الدفعة من المصنع إلى المنتج النهائي، راجع دليلنا لتعليم ألواح الفولاذ.

لست متأكدًا مما إذا كانت قطع غيارك تتوافق مع معيار SP-25؟
إن أكثر الفجوات شيوعاً التي نلاحظها ليست نقصاً في البيانات، بل هي ختم حاد على جدار الضغط، أو رقم حرارة يتلاشى بعد عملية السفع الرملي. يتم تثبيت كلا الأمرين في محطة الوسم، وليس في الأوراق الرسمية.
أرسل إلى شركة HeatSign بند وضع العلامات من مواصفات الشراء الخاصة بك، بالإضافة إلى عينة واحدة. سنقوم بوضع العلامات وفقًا لما هو مطلوب في البند، وسنرسل إليك صورًا عبر البريد الإلكتروني، ليتمكن مفتشك من الموافقة على الطريقة قبل الشراء.
مصادر
- MSS SP-25، نظام العلامات القياسي للصمامات والوصلات والشفاه والوصلات (النص مقتبس من طبعة 1998؛ تحقق من الطبعة التي يشير إليها عقدك)
- معيار ASME B16.5، حواف الأنابيب والوصلات ذات الحواف، وتفسيراته المنشورة
- ASME B16.34، الصمامات: ذات الحواف، والملولبة، ونهايات اللحام (تتبع علامات الصمامات MSS SP-25)
- MIL-STD-792F(SH)، متطلبات وضع علامات التعريف للمكونات ذات الأغراض الخاصة
- مواضيع منتدى Eng-Tips حول الختم منخفض الإجهاد











