


ابدأ من هنا: أربع آلات تتعامل مع الفولاذ
اثنان من هذه الأجهزة الأربعة عبارة عن ليزرات ألياف. اثنان منها عبارة عن آلات نقش نقطي تضغط على العلامة بدبوس صلب. تأتي آلات النقش النقطي بنوعين، كهربائية وهوائية، ويحدد هذا النوع عمق العلامة.


الفولاذ الإنشائي، والأنابيب، والصمامات، والمعدات الثقيلة. يُعدّ الفولاذ أسهل المعادن في وضع العلامات، وأصعبها في الحفاظ على هذه العلامات. تُصبّ العوارض في الزنك المنصهر. وتُوضع الأعمدة في الفرن. أما المسبوكات فتُمرّر عبر خزانة السفع الرملي.
إذن، السؤال الحقيقي ليس كيفية وضع العلامات على الفولاذ، بل ما سيحدث للقطعة بعد ذلك. توفر شركة هيت ساين ليزرات الألياف للقطع النهائية. أما بالنسبة لبقية القطع، فتُوفر هيت ساين آلات النقش بالنقاط التي تضغط علامة عميقة بما يكفي لقراءتها عبر الزنك والقشور والطلاء.
الرد خلال يوم عمل واحد. اختبار تعليم مجاني. لا حاجة لشحن عينة. هل تعمل في مجال الفولاذ المقاوم للصدأ؟ اطلع على قسم تعليم الفولاذ المقاوم للصدأ.
اثنان من هذه الأجهزة الأربعة عبارة عن ليزرات ألياف. اثنان منها عبارة عن آلات نقش نقطي تضغط على العلامة بدبوس صلب. تأتي آلات النقش النقطي بنوعين، كهربائية وهوائية، ويحدد هذا النوع عمق العلامة.


تُظهر الصورة شكل العلامة. ويُظهر الفيديو المدة الزمنية اللازمة لعملها وعمقها. على اليسار، جهاز HeatSign ليزري ليفي يقوم بعمل علامة على الفولاذ في غضون ثانيتين تقريبًا. على اليمين، آلة نقش بالنقاط تقوم بعمل نفس العلامة.
لا يلامس أي جزء. يقوم الجهاز بوضع علامة على الجزء في غضون ثوانٍ معدودة، ويبقى السطح مستويًا. هذا هو الجهاز الأمثل إذا كانت قطعك جاهزة وتقوم بوضع علامات عليها على دفعات.
يدق دبوس صلب علامةً في المعدن. ببطء، وبصوت عالٍ بما يكفي لسماعه في أرجاء الورشة. لكن يمكنك الشعور بالنقاط بظفرك، وهذا ما يبقى واضحًا حتى بعد معالجة الزنك أو الفرن أو غرفة السفع الرملي.
أرسل لنا صورةً وأخبرنا بما تريد وضع علامة عليه. سنقوم بوضع العلامة على نفس المادة، وتصويرها، وإرسال الفيديو إليك. لا توجد رسوم، ولا تكاليف شحن.
ابحث عن الجزء المطلوب في العمود الأول واقرأ الجدول أفقيًا. العمود الثاني هو الذي يحدد الإجابة. إذا كان الزنك أو الحرارة أو الحصى أو الطلاء لا يزال موجودًا، فلن تظهر علامة على السطح في النهاية.
أرسل لنا صورة وأخبرنا بشيء واحد: ماذا يحدث للقطعة بعد وضع العلامات عليها؟ هل يتم تغليفها بالزنك، أو تسخينها، أو صنفرتها، أو طلاؤها، أو لا يحدث لها شيء على الإطلاق؟ هذه الإجابة وحدها كافية لنا لتحديد اسم الآلة.
هذه هي أكثر الأعطال التي يُسأل عنها فريق HeatSign. ويذكر كل جواب أيضًا الحالة التي يكون فيها شراء جهازنا غير مناسب.


في عملية الجلفنة بالغمس الساخن، يُغمر الجزء في الزنك المنصهر عند درجة حرارة تقارب 450 درجة مئوية. ويبلغ سمك الطبقة الناتجة من 80 إلى 100 ميكرون، وأحيانًا أكثر. تبقى علامة الليزر على السطح، فيغطيها الزنك ببساطة.
حتى العلامة المطبوعة بالضغط قد تختفي إذا كانت ضحلة للغاية. لهذا السبب، لا تكفي وحدة كهربائية بعمق 0.3 مم هنا. استخدم الهواء بعمق 0.5 مم أو أكثر، وستظل النقاط ظاهرة على الشعاع النهائي.

عند تقوية الفولاذ في الفرن، تتكون طبقة داكنة متقشرة تغطي القطعة بأكملها. تُعرف هذه الظاهرة في ورش العمل باسم "القشرة". أما علامة الليزر، فتُغير لون السطح فقط، إذ تنمو القشرة فوقه مباشرةً، وتختفي العلامة.
هناك طريقتان لحل هذه المشكلة. إما أن تضغط على المعدن بدبوس قبل وضع القطعة في الفرن، أو أن تنتظر حتى تخرج القطعة، ثم تنظفها، ثم تضع عليها علامة بالليزر. أما الطريقة الوحيدة غير المجدية فهي وضع العلامة بالليزر أولاً ثم التسخين بعد ذلك.


رأس الضغط الهوائي ثقيل. اطلب من عامل أن يحمله على عارضة لمدة ثماني ساعات. ستحصل على علامات غير منتظمة، ومعصمين متعبين، وآلة لا يرغب أحد في استخدامها.
قاعدة مغناطيسية تحل المشكلة. ضع الجهاز على الفولاذ، واضغط على الزر، وسيحمل المغناطيس الوزن. ستظهر العلامات مستقيمة لأن لا شيء يهتز.

بعد تجاوز صلابة الفولاذ 62 HRC تقريبًا، تصبح صلابته مماثلة لصلابة الدبوس. على سطح ذي صلابة 60 HRC، يترك طرف الكربيد خدشًا يتراوح بين 0.01 و0.05 مم. هذا مجرد خدش، وليس علامة واضحة. ويزداد تآكل الدبوس في الوقت نفسه.
لا يتأثر الليزر بصلابة المعدن. بالنسبة للأجزاء المُقسّاة مسبقًا، يُعدّ الليزر هو الحل الأمثل، بينما لا يُنصح باستخدام منتجات التشكيل بالنقاط.
صور حقيقية لتركيبات نظام HeatSign، مع الأرقام التي قام العملاء بقياسها. تم حجب الأسماء بناءً على طلبهم.

بدأت علامات الليزر بالتلاشي تحت تأثير الحرارة والإجهاد الميكانيكي. انتقل المصنع إلى محطة نقش كهربائي نقطي في مرحلة ما قبل التجميع. يبلغ عمق النقش حوالي 0.3 مم، ويستغرق بضع ثوانٍ لكل قطعة، بثلاث ورديات عمل يوميًا.

لم يكن بالإمكان نقل المسبوكات الكبيرة إلى محطة الوسم، لذا تم نقش الأرقام يدويًا. وفي الفحص النهائي، استُبدلت وحدة كهربائية يدوية بدقة 0.3 مم بالوحدة المستخدمة في الفحص النهائي، وذلك على قطع الحديد الزهر الخام وسبائك الصلب.
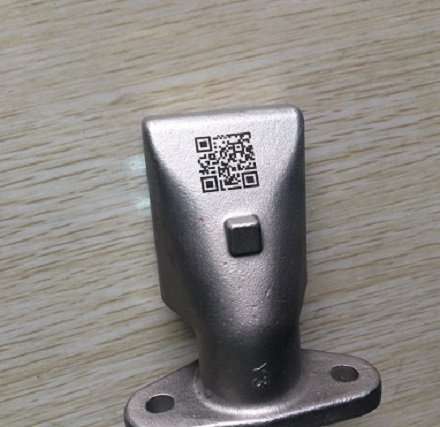
كانت عملية الحفر بطيئة وتتلاشى العلامات. أراد المصنع علامة دائمة لا تلامس المعدن أبدًا، وتناسب خط الإنتاج الآلي. فاختاروا نظام الألياف الضوئية HS-FL30.
أخبرنا بما تُنجزه اليوم، وعدد الأجزاء التي تُنجزها أسبوعياً، وتكلفة إعادة العمل. سنُحدد ما إذا كان التغيير مُجدياً.
تُجرى معظم عمليات الوسم على الفولاذ وفقًا لمعيار مُحدد. إليكم ما تتطلبه أربعة معايير شائعة، بعبارات واضحة، وجهاز HeatSign الذي يُلبي كل معيار منها.
سبعة عشر حرفًا، لا تحتوي على الأحرف I أو O أو Q، بالإضافة إلى رقم تحقق في الموضع التاسع. يجب أن يكون واضحًا ويستحيل إزالته بهدوء.
يُطبع رقم الأنبوب، ورقم التسخين، ونوع الفولاذ، وبيانات الاختبار على السطح الخارجي. وتُعرف هذه الطريقة باسم الدرفلة على البارد أو وضع علامات نقطية تحت ضغط منخفض.
يتطلب الحصول على علامة CE وجود سلسلة متصلة من المصنع إلى الإطار النهائي. رقم الدفعة هو الرابط المادي، ويجب أن يصل إلى الموقع سليماً.
تعني الهوية القابلة للقراءة آلياً نقش رمز Data Matrix ECC 200 على الفولاذ بتقنية DPM. ثم تثبت قراءة متدرجة إمكانية مسحه ضوئياً. وتُعرف كلتا الطريقتين باسمي النقش النقطي والنقش بالليزر.
هل تحتاج إلى آلة تجتاز تدقيقك؟ أخبرنا بالمعيار المطلوب وأرسل لنا صورة للجزء. سنحدد آلة HeatSign التي تستوفي هذا المعيار، ونضع علامة على قطعة اختبار مجانية لتتمكن من التحقق من النتيجة بنفسك.
ابحث عن الآلة المناسبةيستجيب الفولاذ لعلامات الليزر بسهولة أكبر من معظم المعادن الأخرى. لهذا السبب تبدو الآلة الرخيصة مغرية هنا. فيما يلي ما يمكنها فعله وما لا يمكنها فعله.
يمكن لليزر أن يُحدث نوعين من العلامات على الفولاذ. عند استخدام طاقة منخفضة وحركة بطيئة، يُسخّن السطح حتى يتحول لونه إلى الرمادي الداكن أو الأسود، دون إزالة أي جزء منه. أما عند استخدام طاقة عالية، فإنه يحرق أخدودًا ضحلًا في الفولاذ، ويبدو هذا الأخدود فاتحًا ولامعًا.
استخدم العلامة السوداء لأي شيء يحتاج الماسح الضوئي إلى قراءته، مثل رموز مصفوفة البيانات وأرقام القطع. استخدم العلامة اللامعة للكلمات التي يمكن قراءتها من مسافة بعيدة. كلا النوعين عبارة عن علامات ليزر دائمة على الفولاذ. العلامة جزء لا يتجزأ من المعدن نفسه، لذا لا يمكن تقشيرها أو إزالتها بالمسح مثل الطلاء أو الملصق.
هناك حدٌّ واحد. لا تصمد أيٌّ من العلامتين أمام الجلفنة أو السفع الرملي أو الفرن. اختر بين الأسود واللامع فقط إذا كانت القطعة قد طُليت بالفعل. للاطلاع على أعمق العلامات، انظر قسم علامات الدق العميق.


يمكن لجهاز ليزر صغير للهواة أن يُعلّم الفولاذ. المشكلة ليست في الفولاذ، بل في الجهاز نفسه. صُمم جهاز الليزر للهواة ليعمل لبضع ساعات متواصلة، بينما يحتاج المصنع إلى جهاز يعمل طوال اليوم، كل يوم، لسنوات.
أما العمق فهو المشكلة الثانية. فلكي تحصل على علامة ملموسة بإصبعك، يجب أن يمر الليزر فوق نفس النقطة عدة مرات. بينما يقوم دبوس النقش بذلك بضربة واحدة.
جميع آلات HeatSign المعروضة في هذه الصفحة مصممة للعمل طوال اليوم في المصانع. أما الآلات الرخيصة التي تتعطل أو تتلف خلال عام، فتكلف أكثر في النهاية لكل قطعة يتم وضع علامة عليها.
تواصل معنا
الرد خلال يوم عمل واحد
سبع إجابات لن تجدها أعلاه. جميعها واردة في اقتباسات حقيقية من موقع HeatSign.
الأمر يعتمد على نوع الجهاز.
لا تحتاج آلة التثبيت بالنقاط إلى فولاذ نظيف. يخترق الدبوس الصدأ والزيت والطلاء القديم والطبقة الداكنة التي تغطي الفولاذ عند خروجه من المصنع. يمكنك وضع علامات على القطع مباشرة من المنشار أو خط الصب.
يحتاج الليزر إلى سطح أنظف. يحترق الزيت وينتج عنه دخان، كما أن السطح المتسخ يُعطي نتائج مختلفة على كل قطعة. امسح القطعة بمذيب تنظيف أولاً. إذا كان الفولاذ مغطى بطبقة سميكة متقشرة، فأزلها قبل وضع العلامات.
لا. معظم الوظائف لا تحتاج إلى أي وساطة على الإطلاق.
في آلة الطاولة، يذهب الجزء إلى الآلة. لا أحد يمسك أي شيء.
يزن رأس الليزر المحمول باليد أقل من 1.5 كيلوغرام، وهو وزن خفيف بما يكفي لحمله في المهام القصيرة. أما في المهام الطويلة، فيُرجى الاستفسار عن حامل خاص به لتجنب الحاجة إلى حمله.
آلة النقش اليدوي أثقل وزنًا، حوالي 5 كيلوغرامات. على الفولاذ، تثبتها قاعدة مغناطيسية في مكانها. ضعها على القطعة، وشغّل المفتاح، ثم اتركها. يحمل المغناطيس الوزن، فتظهر كل علامة مستقيمة.
في حالة الأجزاء الدائرية أو غير المستوية، حيث لا يمكن تثبيت المغناطيس بشكل مسطح، يمكن استخدام مشبك. أخبرنا بشكل الجزء وسنقترح عليك المشبك المناسب.
لا يُحدث ذلك فرقًا يُذكر، إذا وُضع في المكان المناسب. يُصدر دبوس التثبيت نقرات خفيفة متكررة، بينما يُصدر ختم اليد ضربة قوية واحدة. تُقلل النقرات الخفيفة الضغط على المعدن بشكل كبير.
حدد منطقة مستوية، بعيدًا عن الزوايا والأخاديد وأي جزء ينثني أثناء الاستخدام. إذا كان الرسم لا يسمح بوضع علامات بالضغط، فاستخدم الليزر بدلاً من ذلك.
عند صلابة تقارب 62 HRC، يتوقف الدبوس عن العمل. حتى 55 HRC، يُحدث طرف الكربيد علامات طبيعية. بين 55 و62، يستمر في إحداث علامات، لكن النقاط تصبح ضحلة ويتآكل الدبوس بسرعة أكبر.
بعد درجة حرارة 62، تصبح الحافة ليست أصلب من القطعة نفسها. على سطح ذي صلابة 60 HRC، ستحصل على سماكة تتراوح بين 0.01 و0.05 مم، والتي تُقرأ كخدش. ضع علامة على هذه الأجزاء باستخدام الليزر، أو اضغط على العلامة بدبوس قبل أن تتصلب.
قم بتعيين الرقم التسلسلي الأول، على سبيل المثال 1001. ستضيف الآلة رقمًا لكل قطعة جديدة: 1001، 1002، 1003، وهكذا. كما يمكنها إضافة تاريخ اليوم أو رقم الوردية إلى كل علامة تلقائيًا.
هل لديك قائمة أرقام جاهزة؟ حمّلها من ملف إكسل، أو امسح الرمز الشريطي الموجود على أمر العمل. يقوم الجهاز بترتيبها، رقم لكل جزء. لا حاجة للكتابة، ما يعني عدم وجود أخطاء.
قليل جدًا. إليك القائمة الكاملة.
الليزر الليفي: لا يستخدم حبرًا ولا ملصقات ولا أي مواد أخرى. إذا كنت ستضع علامات على فولاذ مطلي بالزيت أو الفولاذ، فأضف جهاز شفط أبخرة لإزالة الدخان.
النقش الكهربائي: لا يتآكل سوى الدبوس. الدبوس الجديد رخيص الثمن ولا يستغرق تركيبه سوى بضع دقائق.
التثبيت الهوائي بالدبابيس: دبابيس، بالإضافة إلى هواء مضغوط. إذا لم يكن لديك خط هواء في ورشتك، فستحتاج أيضًا إلى ضاغط هواء.
يأتي برنامج الوسم مع كل جهاز. ولا توجد رسوم ترخيص سنوية.
يمكن أن يحدث ذلك على الفولاذ العادي الخالي من أي طلاء. يترك نقش الليزر سطحًا خشنًا بعض الشيء، لذا يبقى الماء عليه لفترة أطول من المعدن الأملس المحيط به. إذا تم تخزين القطع في مكان رطب، فقد يظهر الصدأ على النقش أولًا.
عادةً لا يهم هذا الأمر، لأن القطعة تُطلى أو تُزيت أو تُغطى لاحقًا. إذا بقيت مكشوفة ومعرضة للهواء الطلق، فاختر علامة دقّ نقطية. يبقى أثر الدقّ واضحًا حتى مع صدأ السطح.
يكفي إرسال بريد إلكتروني أو رسالة تتضمن هذه الإجابات الثلاث.