


حصل رمز مصفوفة البيانات (باركود مربع صغير) على تقييم جيد على طاولة العلامات. ثم عاد الجزء بعد المعالجة الحرارية والتنظيف بالرمل، فلاحظ قارئ الباركود بقعة رمادية. كانت العلامة سليمة، لكنها وُضعت في المرحلة الخاطئة.
ضع العلامة في وقت متأخر قدر الإمكان: بعد آخر خطوة يمكن أن تتضمن قطعًا أو تسخينًا أو طلاءً أو صقلًا للسطح. ونقصد بالعلامة أي شيء تضعه على القطعة: نص، أو رقم تسلسلي، أو رمز مصفوفة البيانات.
أحيانًا، يجب وضع العلامة مبكرًا، لرقم الدفعة (معرف الدفعة من مصنع الصلب) أو لتتبع مراحل الإنتاج. في هذه الحالة، استخدم علامة ذات عمق حقيقي، مثل النقش بالليزر العميق أو النقش النقطي، وليس علامة سوداء ملونة فقط. تجنب وضعها على مناطق الانحناء والأسطح المشغولة آليًا، واقرأها مرة أخرى بعد آخر مرحلة تسبب تلفًا.
في شركة HeatSign، نقوم بتحديد أجزاء العينة في المرحلة التي يخطط لها العميل، ثم نمررها عبر المسار الفعلي. فيما يلي: ورقة غش خطوة بخطوة، توضح العلامات التي تبقى ثابتة في كل عملية، ومسافات خطوط الانحناء، ومسارين كمثال.
1
هل سيتم قطع هذا الوجه أو صقله أو تلميعه لاحقاً؟
إذا كانت الإجابة بنعم، فراجع قسمي التشغيل الآلي والتفجير.
2
هل سترتفع درجة حرارة الجزء إلى ما يزيد عن 200 درجة مئوية (392 درجة فهرنهايت) لاحقاً؟
إذا كانت الإجابة بنعم، فراجع قسم المعالجة الحرارية.
3
هل سيتم طلاؤها أو تأكسدها أو تخميلها أو صقلها أو دهنها لاحقاً؟
إذا كانت الإجابة بنعم، فراجع خطوات الإنهاء.
هل الإجابات الثلاث جميعها "لا"؟ ضع علامة متى ما يناسبك. هل تختار آلة؟ انتقل إلى العلامات التي تبقى.
هل يجب وضع علامات على الأجزاء قبل المعالجة أم بعدها؟
يتم وضع علامة بعد المعالجة افتراضيًا. ضع علامة قبل المعالجة فقط عندما يتعين على المعرّف المرور عبر المسار، مثل رقم التسخين الداخل إلى الفرن، أو عندما يكون تثبيت قطعة مسطحة أسهل من تثبيت القطعة النهائية. ثم اختر علامة ذات عمق وضعها في مكان لا تتأثر به الخطوات اللاحقة.
يشير المعيار الذي تعتمده معظم رسومات الموردين إلى الأمر نفسه. MIL-STD-130 (معيار الولايات المتحدة الأمريكي لتمييز قطع الغيار) على أن طريقة التمييز "تراعي الحالة النهائية للمنتج، بما في ذلك الدهانات والطلاءات والمواد المانعة للتسرب". بعبارة أخرى: قيّم العلامة على القطعة النهائية، وليس على طاولة التمييز.


ما هي العلامات التي تبقى بعد كل خطوة من خطوات العملية؟
تبقى العلامات العميقة ثابتة بعد المعالجة الحرارية والتفجير والطلاء، بينما لا تبقى علامات الليزر الملونة كذلك. تتلاشى العلامة السوداء المعالجة حرارياً عند حوالي 200 درجة مئوية (392 درجة فهرنهايت). تظهر علامات النقش بالليزر العميق وعلامات النقش النقطي مجدداً بعد المعالجة الحرارية والتنظيف. أما العلامات السطحية فتُصبح مسطحة بفعل التفجير بالرصاص.
نصف السؤال "قبل أو بعد" هو في الحقيقة "أي نوع من العلامات؟". يمكن لآلة الوسم بالليزر الليفي أن تُحدث ثلاث علامات مختلفة تمامًا على الفولاذ. العلامة المُلدّنة تُغيّر لون السطح بالحرارة ولا تُزيل أي معدن. العلامة المحفورة تُزيل طبقة رقيقة. أما العلامة المحفورة بعمق فتُحدث تجويفًا يُمكن الشعور به بالظفر.
تقنية التشكيل بالنقاط عن غيرها: حيث يقوم دبوس من الكربيد الصلب بثقب صفوف من النتوءات الصغيرة. تتحرك هذه النتوءات مع المعدن، لذا فهي تتحمل الحرارة والانحناء بشكل أفضل من تغير اللون.
نشرت شركتا TRUMPF وTrotec الأوروبيتان المصنّعتان لأجهزة الليزر حدّ 200 درجة مئوية للعلامات المُعالجة حرارياً. اختبرت وكالة ناسا العلامات بعد معالجتها حرارياً عند 1093 درجة مئوية (2000 درجة فهرنهايت): صُنّفت علامات النقش بالليزر والنقش بالنقاط على أنها "قابلة للاستعادة إلى حالة قابلة للقراءة"، بينما فشلت الملصقات الورقية والحبر (NASA-STD-6002D، الجدولان 7 و8).


آلات للعلامات التي تمر عبر المسار
اختر الآلة بناءً على آخر خطوة يجب أن تبقى العلامة عليها. تصنع شركة HeatSign آلات الليزر وآلات النقش بالنقاط، لذا فإن هذه الاقتراحات تغطي كلا النوعين.

 جهاز تعليم ليزري مكتبي بالألياف، 20-60 واط · 1950-5000 دولار أمريكي.نقش وحفر الأرقام التسلسلية ورموز مصفوفة البيانات على الأجزاء المصنعة.انظر جهاز الليزر المكتبي بالألياف →

 جهاز نقش ليزري عميق HS-FL35D / 60D · 2900-3900 دولار أمريكي.محور Z آلي للتجاويف التي تتحمل السفع الرملي والمعالجة الحرارية.انظر جهاز النقش الليزري العميق →

 جهاز تعليم ليزري MOPA، 30 / 60 / 100 واط · 3500-6000 دولار أمريكي.علامات سوداء على الألومنيوم المؤكسد والفولاذ المقاوم للصدأ، تُطبق كخطوة أخيرة.انظر جهاز التعليم الليزري MOPA →

 جهاز تعليم هوائي مكتبي بالنقاط · 1500-2800 دولار أمريكي.أرقام التسخين على المسبوكات والمطروقات التي تخضع للمعالجة الحرارية أو الطلاء لاحقًا؛ فولاذ حتى 60 HRC.انظر جهاز التعليم الهوائي →
ما هي المسافة التي يجب أن تكون عليها علامة الجزء من خط الانحناء؟
ضع علامة على الجزء على بُعد 15 مم (0.6 بوصة) على الأقل من خط الثني، أو استخدم مسطرة قياس المسافة من الثقب إلى خط الثني الخاصة بالشركة المصنعة إذا كانت المسافة أكبر. اجعل صفوف رمز مصفوفة البيانات موازية لخط الثني. لا تضع علامة داخل الشريط الذي يلامسه قالب مكبس الثني.
يُعدّ وضع علامات على القطعة المعدنية المسطحة ممارسةً صحيحةً في تشكيل الصفائح المعدنية. تكون القطعة مسطحة، ويرى رأس الليزر أو رأس الدقّ ارتفاعًا واحدًا. تكمن المشكلة في منطقة الانحناء. يتمدد السطح الخارجي، ويضغط كتف القالب خطوطًا على الصفيحة.
يحتاج رمز مصفوفة البيانات أيضًا إلى حدود فارغة حوله، وهي المنطقة الهادئة. لذا فإن العلامة القريبة من الانحناء تفقد أكثر من عرضها.
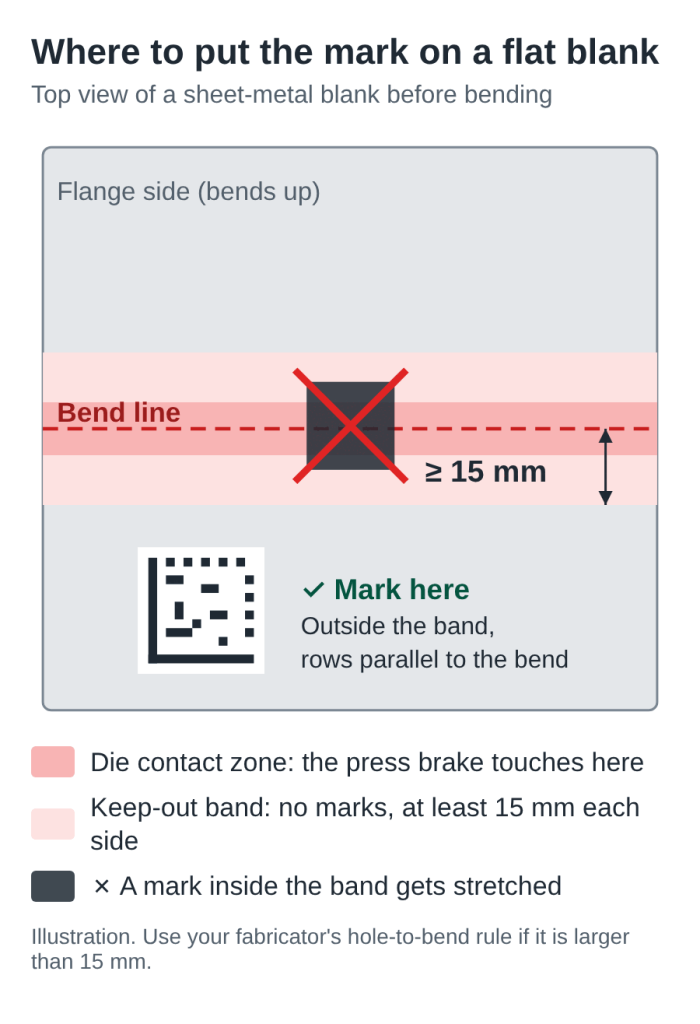
لم نجد أي دليل لتركيب الصفائح المعدنية يحدد المسافة اللازمة لوضع العلامات. لكنهم يحددون المسافة اللازمة لوضع الثقوب، لذا تعامل مع العلامة كما لو كانت ثقبًا
نستخدم القيمة الأكبر وهي 15 مم لأن رمز مصفوفة البيانات لا يحتوي على حافة احتياطية. حتى لو تحرك الثقب بمقدار 0.2 مم، فإنه لا يزال بحاجة إلى مسمار. قد يؤدي تمدد الخلايا الخارجية لرمز مصفوفة البيانات إلى انخفاض درجة كاملة، ولهذا السبب تُحدد شركة HeatSign مشاريع الصفائح المعدنية مع مراعاة هذا الهامش.
تخضع الأنابيب لقاعدة أكثر صرامة. يحظر معيار وضع العلامات التابع للبحرية الأمريكية وضع العلامات على الأنابيب ذات الجدران الرقيقة "في المناطق التي سيتم ثنيها بعد وضع العلامات" وعلى المناطق التي سيتم توسيعها (MIL-STD-792F، 5.10.3.1).
إذا احتاج جزء ما إلى علامة بعد تشكيله، فإن تقنية التثبيت بالنقاط تعالج الانحناء وتغيير الارتفاع. كما يمكن استخدام تقنية الوسم بالليزر على الأسطح المنحنية. يُنصح بالحفاظ على رمز مصفوفة البيانات أقل من 16% من القطر، وفقًا لإرشادات الوسم ثنائي الأبعاد في صناعة السيارات (AIAG B-17).


لست متأكدًا من مكان وضع العلامة على القطعة الفارغة؟ أرسل لنا رسم النمط المسطح وسنقترح عليك مكانًا مناسبًا.
هل يجب وضع العلامات قبل أو بعد عمليات التشغيل الآلي وإزالة النتوءات والتفجير؟
ضع العلامة بعد عملية التشغيل، أو ضعها فقط على سطح لا يتم قطعه مطلقًا. تزيل عملية التشغيل العلامة تمامًا. تعمل عملية السفع الرملي على تسوية علامات الليزر الضحلة، لذا فإن العلامة التي يجب أن تصمد أمام السفع الرملي تحتاج إلى تجاويف بعمق حوالي 0.3 مم (0.012 بوصة) وخلايا بعرض حوالي 0.6-0.7 مم.
تُطبع علامتان على المشغولات المطروقة والمصبوبة. تُطبع الأولى على السطح الخشن لتحديد رقم التسخين. قبل التشغيل النهائي، تُنقل العلامة إلى منطقة ذات إجهاد منخفض لا تُقطع مرة أخرى. يصف براءة اختراع لخط تشكيل من مجموعة SMS هذه العملية، حيث تُزال العلامة الأولى بعد الخراطة ولا يمكن قراءتها.
يؤكد معيار MIL-STD-130 على نفس النقطة من وجهة نظر أخرى: العلامات المتكونة على المسبوكات أو المشغولات المعدنية مخصصة للأسطح غير المُشَكَّلة آليًا فقط. لا يزيل زيت القطع أو سائل التبريد هذه العلامات. يمكن قراءة علامات النقش بالنقاط وعلامات الليزر المعتمدة من وكالة ناسا بعد تزييتها بزيت التشحيم وسائل هيدروليكي. يُسبب الزيت وهجًا لقارئ الباركود، لذا امسح القطعة قبل قراءتها.
يُعدّ التفجير الخطر الحقيقي. هذه الأرقام مستقاة من اختبارات صب القوالب التي نشرتها شركة Laserax (شركة كندية لتصنيع الليزر) بالتعاون مع إحدى الجامعات الشريكة.


للمقارنة، يبلغ سمك شعرة الإنسان حوالي 70 ميكرومترًا. يُحدث التلميع نفس الضرر بطريقة أقل ضوضاءً. اكتشف أحد الفنيين في منتديات الفيزياء أن تلميع الشفرة بعد وضع العلامات عليها يُزيل تباين الليزر، وبالتالي لم يعد بإمكان الهاتف قراءة رمز مصفوفة البيانات.
بالنسبة للطلاءات فوق الفولاذ المنفوخ، مثل الجلفنة والطلاء، انظر إلى عمق العلامة بحيث تظل العلامة قابلة للقراءة بعد الطلاء أو الجلفنة.
هل يمكن أن تصمد علامة الليزر أمام المعالجة الحرارية؟
نعم، إذا كان عميقًا. يتلاشى أثر الليزر الأسود المُعالَج حراريًا عند حوالي 200 درجة مئوية (392 درجة فهرنهايت)، لذا لن يصمد أمام التصليد أو التطبيع أو تخفيف الإجهاد. أما آثار النقش بالليزر العميق وآثار الدقّ النقطي فتبقى واضحةً ويمكن قراءتها مجددًا بعد إزالة القشور. ضع العلامة قبل المعالجة الحرارية اللاحقة للحام.
تتم عمليات التصليد، ومعظم عمليات التلدين، وتخفيف الإجهاد، والمعالجة الحرارية اللاحقة للحام (PWHT) عند درجات حرارة أعلى بكثير من 200 درجة مئوية. ولهذا السبب، تختفي العلامة السوداء على قطعة التروس الخام بعد إخراجها من الفرن. أما العلامة الناتجة عن التلدين فهي مجرد طبقة رقيقة من الأكسيد. عند تسخينها مرة أخرى، يعود لونها إلى طبيعته.
تبقى العلامات العميقة مقاومة للحرارة، لكنها تُغطى بطبقة من القشور (طبقة الأكسيد الداكنة الناتجة عن الفرن). لذا، يُنصح بإزالة هذه القشور أو تنظيفها بالرمل، ثم إعادة قراءة العلامة. في اختبارات Laserax، ظلت علامات الليزر على الألمنيوم المصبوب واضحة بعد المعالجة الحرارية T4 (500 درجة مئوية لمدة ساعة واحدة) والمعالجة الحرارية T6/T7 (520 درجة مئوية لمدة 4 ساعات).

HRC هو مقياس صلابة روكويل C. تتعامل علامات HeatSign ذات النقاط مع الفولاذ حتى صلابة 60 HRC، لكن العمق ينخفض بسرعة عند الاقتراب من هذا الحد. تحقق من موقع القطعة الخاصة بك على جدول تحويل الصلابة.
هل تحتاج إلى وضع علامات على الأجزاء التي تمر عبر الفرن؟ أرسل لنا نوع المادة ودرجة حرارة المعالجة الحرارية وسنقترح نوع العلامة وعمقها.
لماذا تُشكّل الطوابع الحادة خطراً قبل التبريد؟
قد يتسبب ختم عميق وحاد في حدوث تشقق عند تبريد القطعة. قام لارين توماس من موقع Knife Steel Nerds بفحص ثلاث سكاكين مكسورة، ووجد أن جميع الكسور الثلاثة بدأت من ختم الصانع. وينص معيار البحرية الأمريكية على أن الختم بالقالب "ليس طريقة مفضلة للوسم" لأنه يضيف إجهادًا متبقيًا (MIL-STD-792F، 5.5).
تكون علامات التشكيل بالدق دائرية، ويمكن أن يكون النقش بالليزر سطحيًا. ضع أي علامة في منطقة منخفضة الإجهاد، بعيدًا عن الحواف المشطوفة والجدران الرقيقة والأسطح المعرضة للإجهاد. دليل وضع العلامات MSS SP-25 كيفية اختيار مصنعي الصمامات لنقاط منخفضة الإجهاد.
أدرك صانعو السكاكين هذا الأمر مبكراً. وقد عبّر أحد الصانعين على موقع KnifeDogs عن ذلك ببساطة: "إذا أراد المرء نقش نصل سكين (قابل للطي)، فيجب أن يتم ذلك في حالة التلدين". التلدين هنا يعني التليين قبل التصلب.

هل يجب وضع العلامات قبل أو بعد عملية الأنودة أو الطلاء أو التخميل؟
يعتمد ذلك على نوع التشطيب. تعمل عملية الأنودة بطريقتين: ضع علامة قبل الطلاء للحصول على طبقة متصلة، وضع علامة بعده للحصول على علامة بيضاء عالية التباين. الطلاء الكهربائي وأكسيد الحديد الأسود: ضع علامة قبل الطلاء مع تحديد العمق. تخميل الفولاذ المقاوم للصدأ: ضع علامة قبل الطلاء واستخدم خطوة تخميل مطابقة للعلامة.
الأنودة
تُنتج عملية الأنودة طبقة أكسيد على الألومنيوم. يبلغ سمك الطبقة من النوع الثاني 1.8-25.4 ميكرومتر، بينما يبلغ سمك الطبقة الصلبة من النوع الثالث 12.7-115 ميكرومتر، وفقًا لمجلس مُؤَكْوِدَي الألومنيوم. ينمو جزء من هذه الطبقة داخل المعدن. تختفي العلامات اللونية الموجودة تحتها أو تتحول إلى علامات ظاهرة، بينما تظهر العلامات ذات العمق الحقيقي من خلالها.


تُقدّم براءات اختراع آبل أوضح البيانات. فقد أظهرت دراسة أن وضع العلامات قبل عملية الأنودة يُبقي الطلاء "خالياً من الشقوق الناتجة عن الليزر" (US10787753B2). وفي اختبار آخر أجرته آبل، أظهرت علامات الليزر الداكنة التي وُضعت على ألومنيوم سلسلة 7000 المؤكسد تآكلاً في حوالي 10% من المنطقة المحددة بعد 72 ساعة من اختبار رذاذ الملح وفقًا لمعيار ASTM B117 (US10174436B2).
لهذا السبب يتساءل مشترو صناعة الطيران والفضاء عما إذا كانت البقع المحددة على الأجزاء المؤكسدة تحتاج إلى إعادة طلاء. "برودكتس فينيشينج" بأنه ينبغي على المشتري والجهة المنفذة الاتفاق على ذلك في العقد. للاطلاع على معلومات حول الآلات والإعدادات، يُرجى مراجعة دليلنا الخاص بآلات تعليم الألومنيوم.
هل لديك قطع مؤكسدة، مطلية، أو معالجة بالتخميل؟ أرسل لنا تسلسل التشطيبات الخاص بك وسنقوم بتحديد قطع الاختبار لخط إنتاجك.
الطلاء، وأكسيد الحديد الأسود، والجلفنة
ضع علامة قبل الطلاء، واحفر بعمق كافٍ ليظهر من خلاله. طبقة أكسيد الحديد الأسود والكروم الزخرفي أرق بكثير من عمق علامة الليزر. العلامة التي تُوضع بعد ذلك تخترق المعدن مباشرةً وتتركه مكشوفًا وعرضةً للصدأ. الجلفنة بالغمس الساخن تضيف كمية أكبر من الزنك؛ وللحصول على طبقات سميكة، اتبع قواعد العمق في دليل الطلاء والجلفنة الخاص بنا.
التخميل والتلميع الكهربائي
يمكن أن يؤدي التخميل (وهي عملية تنظيف حمضية تُعيد طبقة أكسيد الكروم إلى سطح الفولاذ المقاوم للصدأ) إلى تلاشي علامات الليزر. في مقال نُشر في مجلة "Laser Focus World"، وجد مهندسو شركة "Coherent" أن العلامات التي لم تُزل تحتوي على نسبة كروم أقل بنحو 15% من المعدن الأساسي. كما وجدوا أن حمض الستريك ألطف على العلامات من حمض النيتريك.
الترتيب الآمن هو وضع العلامة أولاً، ثم التخميل بخطوة مطابقة للعلامة. اختبرت شركتا FOBA وAdd'n Solutions الأدوات الجراحية الموسومة بعلامة UDI بهذه الطريقة. بعد التخميل وفقًا لمعيار ASTM A967 و500 دورة من التنظيف عند درجة حموضة 14 والتعقيم بالبخار، ظلت رموز مصفوفة البيانات قابلة للقراءة.
تزيل عملية التلميع الكهربائي طبقة رقيقة من المعدن من جميع الأسطح، تكفي لمحو العلامات اللونية فقط. أما العلامات العميقة فتبقى. في دراسة حالة منشورة، ظلت رموز مصفوفة البيانات المحفورة بالليزر على أجزاء صمامات من الفولاذ المقاوم للصدأ 316L قابلة للقراءة آليًا قبل عملية التلميع الكهربائي.
كيف تبدو مسارات وضع العلامات في الواقع؟
يُغطي مساران معظم ما نراه: جزء من الصفيح المعدني مُعلّم على سطحه المسطح، وجزء مطروق مُعلّم مرتين. في كليهما، تُوضع العلامة مبكراً فقط حيث يجب أن يمرّ المُعرّف، وتُقرأ كل علامة مرة أخرى بعد آخر خطوة مُتلفة.
المسار 1: دعامة من الصفيح المعدني، مطلية بالمسحوق
- قم بقطع القطعة الخام بالليزر. لا تزال القطعة مسطحة ويسهل تثبيتها.
- ضع علامة هنا. 15 مم (0.6 بوصة) من كل خط انحناء، صفوف موازية للانحناء.
- عملية ثني باستخدام مكبس الفرامل. تبقى العلامة مسطحة وخارج منطقة القالب.
- طلاء بالبودرة. نقش بعمق كافٍ لسمك الطلاء.
- اقرأ العلامة. فحص نهائي للجزء المطلي.
المسار 2: عمود فولاذي مطروق، معالج حرارياً ومشكل آلياً
- التشكيل. ضع علامة على رقم الحرارة على السطح الخشن.
- تشغيل خشن. حافظ على السطح المحدد دون قطع.
- أطفئها وخففها. تبقى العلامة؛ يغطيها القشور.
- قم بإزالة الترسبات أو استخدم الرمل المضغوط. اقرأ رقم الدفعة مرة أخرى.
- التشطيب النهائي. ضع علامة على رمز مصفوفة البيانات على سطح نهائي منخفض الإجهاد.
- اقرأ العلامة. قيّمها على الجزء المنجز.
- 1
قم بتحديد عينة في الخطوة المخطط لها
نفس الآلة والإعدادات والموقع المستخدم في الإنتاج.
- 2
اركض في كل خطوة حقيقية
قم بثنيها، ومعالجتها حرارياً، وتفجيرها، وطلائها، أو تخميلها تماماً كما تفعل عملية الإنتاج.
- 3
اقرأها مرتين
مباشرةً بعد التصحيح، ومرة أخرى بعد آخر خطوة قد تُتلفه. للاطلاع على الدرجات، انظر الفرق بين الدرجات المقروءة والدرجات القابلة للتحقق.

أرسل لنا مسار العملية وجزءًا نموذجيًا
ستقوم شركة HeatSign بتحديد ذلك في الخطوة التي تخطط لها وإرسال الصور، عادةً في غضون يوم عمل واحد.
ما هي الأسئلة الأخرى التي يطرحها المصنّعون بشأن وضع العلامات قبل أو بعد المعالجة؟

هل تبقى علامة التلدين بالليزر الأسود سليمة بعد المعالجة الحرارية؟
لا. تتلاشى علامات التلدين عند حوالي 200 درجة مئوية (392 درجة فهرنهايت)، وهي أقل من درجات حرارة التصليد والتطبيع وتخفيف الإجهاد المعتادة. استخدم النقش بالليزر العميق أو النقش النقطي قبل المعالجة الحرارية، ثم اقرأ العلامة مرة أخرى بعد إزالة القشور.
هل يجب عليّ نقش الألومنيوم بالليزر قبل عملية الأنودة أم بعدها؟
كلا الطريقتين فعالتان. يُنصح بالنقش قبل عملية الأنودة للحصول على طبقة متصلة وعلامة دقيقة؛ إذ تحتاج العلامة إلى عمق واضح لتظهر. أما النقش فيُجرى بعد عملية الأنودة للحصول على علامة بيضاء عالية التباين، ويجب الاتفاق مع المشتري على ما إذا كان الألمنيوم المكشوف يحتاج إلى طبقة ترميم.
هل أحتاج إلى معالجة الفولاذ المقاوم للصدأ بالتخميل بعد وضع علامات الليزر؟
يُستخدم هذا عادةً في صناعة الأجزاء الطبية والغذائية. يُوضع علامة أولاً، ثم تُعالج بالتخميل باستخدام عملية مناسبة للعلامة؛ حمض الستريك ألطف على العلامات من حمض النيتريك. يُمكن لـ HeatSign وضع علامات على قطع الاختبار لتتمكن من فحصها من خلال خط التخميل الخاص بك.
لست متأكدًا من مكان العلامة في مسارك؟
نلاحظ تكرار نفس الأخطاء الثلاثة مرارًا وتكرارًا. علامة سوداء ناتجة عن عملية التلدين تدخل الفرن وتختفي بعد ذلك. رمز مصفوفة البيانات موجود على سطح يتم تشكيله لاحقًا، أو بجوار خط الثني مباشرةً. ولا أحد يقرأ العلامة مرة أخرى بعد المعالجة الحرارية أو السفع الرملي، فتظهر المشكلة للعميل.
ابدأ من مسار العملية، وليس من الآلة. دوّن كل خطوة بعد وضع العلامة. ابحث عن آخر خطوة يمكنها قطع السطح أو تسخينه أو طلائه أو صقله، واسأل نفسك إن كان بالإمكان تأجيل وضع العلامة إلى ما بعد هذه الخطوة. إذا لم يكن ذلك ممكناً، فاختر علامة ذات عمق مناسب واختبرها على جزء واحد خلال كامل مسار العملية.
أرسل إلى HeatSign المسار وعينة منه، وسنقوم بتحديده في الخطوة التي تخطط لها.

مصادر
- NASA-STD-6002D، تطبيق رموز تعريف مصفوفة البيانات على أجزاء الفضاء الجوي (الجداول 5 و7 و8)
- MIL-STD-130N مع التغيير 1، وضع علامات تعريفية على الممتلكات العسكرية الأمريكية (4.3، الجدول الثاني)
- MIL-STD-792F، متطلبات وضع علامات التعريف للمكونات ذات الأغراض الخاصة (5.5, 5.10.3.1, 5.10.7)
- مجلس مُصنّعي أنودة الألومنيوم، دليل مرجعي للأنودة
- لارين توماس، كيف تؤدي عوامل التوتر إلى كسر الشفرات، موقع Knife Steel Nerds
- مجلة ليزر فوكس وورلد: اختبارات على الأدوات الجراحية (FOBA و Add'n Solutions)؛ اختيار الليزر لوضع علامات على الأسطح المقاومة للتآكل (Coherent)
- براءات اختراع شركة آبل US10787753B2 وUS10174436B2؛ وبراءة اختراع مجموعة SMS US12607991B2
- أدلة تصميم من Protolabs وSendCutSend؛ أوراق تعليم قوالب الصب من Laserax؛ مذكرة تعليم الليزر من Bodycote S³P؛ مذكرات TRUMPF وTrotec حول علامات التلدين












