


اختر جهاز نقش ليزري للفولاذ المقاوم للصدأ بناءً على مدى ثبات العلامة بعد النقش، وليس بناءً على القدرة الكهربائية. يُناسب ليزر الألياف بقدرة 20-30 واط القطع التي تُشحن كما هي. بينما يُناسب ليزر الألياف من نوع MOPA القطع الصحية والطبية. أما النقش العميق أو النقش النقطي فيُناسب القطع المعالجة بالرمل أو الطلاء أو المعالجة حرارياً.
انتقل إلى: جدول الاختيارات | الآلات والأسعار | هل يصدأ؟ | الصمام الثنائي مقابل الألياف
يقوم أحد المتاجر بوضع علامات ليزرية على أرقام القطع المصنوعة من الفولاذ المقاوم للصدأ 316، ثم يرسل الدفعة للمعالجة الكيميائية (حمام حمضي يساعد على إعادة تكوين طبقة الحماية من الصدأ على الفولاذ). لكن القطع تعود بعلامات باهتة، أو بصدأ في أماكن العلامات. وتمتلئ منتديات تشطيب المعادن بهذه الشكوى تحديدًا.
إذن، العلامة (النص، الرقم التسلسلي، أو الشعار الموجود على القطعة) وما يجب أن تتحمله هي التي تحدد نوع الجهاز. يمكن تعديل طول نبضة ليزر الألياف MOPA . أما تقنية الدق النقطي فتستخدم دبوسًا من الكربيد لثقب صفوف من الخدوش الصغيرة. في HeatSign، نبيع الأنواع الأربعة جميعها، لذا يمكننا أيضًا إرشادك إلى أيها الأنسب لك. تجد أدناه: جدولًا للاختيار، والأسعار، ومخاطر الصدأ، وما يمكن وما لا يمكن أن يفعله الصمام الثنائي الذي سعره 500 دولار.
ما هي آلة الوسم المناسبة لقطعة الفولاذ المقاوم للصدأ الخاصة بك؟
اختر الآلة المناسبة للجزء والعملية التي تلي عملية الوسم. آلة الوسم بالليزر الليفي بقدرة 20-30 واط مناسبة للوحات الأسماء والأجزاء المصنعة التي تُشحن كما هي. أما آلة MOPA فهي مناسبة للأجزاء الصحية والطبية. بينما يُناسب النقش العميق أو النقش النقطي الأجزاء التي تخضع للتنظيف بالرمل أو الطلاء أو المعالجة الحرارية. وتُستخدم الوحدات المحمولة للأنابيب والخزانات.
قد تُصيب الآلة نفسها في جزءٍ ما وتُخطئ في الجزء التالي. جهاز الوسم بالليزر الليفي بقوة 30 واط هو الأداة المناسبة للوحة اسم 304، ولكنه ليس الأداة المناسبة لجسم صمام سيخضع لعملية السفع الرملي الأسبوع المقبل. ابحث عن القطعة المطلوبة في العمود الأيسر.
دورك | ما يجب أن تبقى عليه العلامة | آلة | السعر (بالدولار الأمريكي) |
|---|---|---|---|
أجسام الصمامات، والوصلات، والشفاه (304، 316، CF8M مصبوب 316) | التخليل (إزالة الترسبات الحمضية)، التخميل، الطلاء، اختبار الضغط | نقش نقاط على حافة الفلنجة أو نتوء التحديد (وسادة بارزة لوضع العلامات)؛ ليزر ألياف مكتبي لرموز مصفوفة البيانات على التركيبات الصغيرة المصنعة آليًا | التثبيت بالنقاط: 1500-2850 دولارًا (التثبيت الدوار: 3000-5000 دولارًا)؛ التثبيت بالألياف: 1950-5000 دولارًا |
الأنابيب والمواسير | التخميل، والمعالجة؛ تبقى الأطوال الطويلة في مكانها | ليزر ألياف محمول أو جهاز دق نقاط يدوي؛ أنبوب قصير: ليزر ألياف مكتبي بمحور دوار (يدور حول الأجزاء المستديرة) | الألياف الضوئية المحمولة: 1950-3800 دولارًا أمريكيًا؛ قلم التحديد اليدوي: 1600-2850 دولارًا أمريكيًا |
خزانات وأوعية ضغط (مجمعة مسبقاً) | طلاء خارجي؛ غسيل داخلي بنظام التنظيف في الموقع (CIP) | ضع علامة على الجدار الخارجي أو لوحة الاسم، وليس على جانب المنتج: استخدم تقنية التثبيت بالنقاط إذا كان المنتج مطليًا، واستخدم ليزر الألياف المحمول إذا كان المنتج غير مطلي | نقش النقاط: 1600-2850 دولارًا؛ الألياف المحمولة: 1950-3800 دولارًا |
لوحات الأسماء والبطاقات (ورقة 304، 0.5-1.5 مم) | في الهواء الطلق، تقلبات درجات الحرارة | ليزر ألياف مكتبي، 20-30 واط (علامة تلدين سوداء)؛ MOPA للحصول على لون أسود أغمق أو ألوان أكثر قتامة | الألياف 1,950-5,000 دولار؛ وزارة الشؤون الخارجية 3500-6000 دولار |
معدات الطعام والشراب (316، قابلة للغسل) | التنظيف بالمواد الكاوية والحمضية، نظام التنظيف الآلي (CIP) | حدد المناطق غير الملامسة أو الصفيحة؛ على سطح التلامس، ضع علامة تلدين MOPA منخفضة الحرارة بالإضافة إلى التخميل | MOPA 3500–6000 دولار |
أدوات جراحية وطبية قابلة لإعادة الاستخدام (420، 17-4 PH، 316L) | جهاز التعقيم بالبخار (الأوتوكلاف)، التنظيف بدرجة حموضة عالية، التخميل | MOPA مع تخميل متطابق؛ نموذج مغلق (الفئة 1) حيث يُحظر استخدام الليزر المفتوح؛ اختبار 17-4 PH أولاً | MOPA 3500–6000 دولار؛ المرفقات 3500–7000 دولار |
قطع مصنعة يتم شحنها كما هي | التعامل والغسل | ليزر ألياف مكتبي، 20-30 واط | $1,950–5,000 |
تم تنظيف الأجزاء بالرمل أو بالخرز بعد وضع العلامات | السفع بالرمل الخشن أو الخرز الزجاجي | نقش عميق، 0.1 مم (0.004 بوصة) أو أكثر، أو نقش نقطي؛ تكبير خلايا مصفوفة البيانات | النقش العميق: 2900 - 3900 دولار أمريكي؛ النقش بالنقاط: 1500 - 2850 دولار أمريكي |
الأجزاء المعالجة حرارياً بعد وضع العلامات عليها؛ القوالب والشعارات العميقة | التصليد أو اللحام فوق 200 درجة مئوية (392 درجة فهرنهايت)؛ التلميع | نقش عميق أو نقش نقطي؛ بدون علامة تلدين | النقش العميق: 2900 - 3900 دولار أمريكي؛ النقش بالنقاط: 1500 - 2850 دولار أمريكي |
توجد ثلاثة قواعد تحت كل صف
- تم استخدام السفع الرملي، أو الطلاء السميك، أو الحرارة التي تتجاوز 200 درجة مئوية بعد وضع العلامات؟ لا تعتمد على علامة التلدين، وهي العلامة السوداء التي يتركها الليزر بتسخين السطح. تُظهر بيانات الشركات المصنعة لأجهزة الليزر أن هذه العلامات تتلاشى عند درجات حرارة أعلى من 200 درجة مئوية تقريبًا.
- الجدران الضاغطة والأسطح الملامسة للأغذية: تحقق من الأماكن التي تسمح لك القواعد بوضع العلامات عليها. بالنسبة للصمامات والشفاه، يشترط معيار وضع العلامات في الصناعة (MSS SP-25، القسم 2.2) استخدام طوابع ذات قاع مستدير وضغط منخفض على الجدران الضاغطة، ولكنه يستثني حواف الشفاه ونقاط وضع العلامات. يتضمن متطلبات وضع العلامات MSS SP-25 قائمة بجميع الحقول.
- رموز مصفوفة البيانات التي تخضع للتدقيق: هذه الرموز الشريطية المربعة الصغيرة، الشبيهة برموز الاستجابة السريعة (QR)، تُصنّف من A إلى F وفقًا لمعايير العلامات المباشرة على الأجزاء (ISO/IEC 29158). لا يُعدّ مسحها بواسطة الهاتف دليلاً كافيًا.
يحتوي صفان على أدلة خاصة بهما. يغطي وضع علامات على الأنابيب أرقام التسخين على المخزون الطويل، دليل آلة نقش لوحات الأسماء عمليات النقش على الألواح.
هل الجزء غير موجود في الجدول؟
أرسل لنا صورة وأخبرنا بالنتيجة النهائية بعد وضع العلامات.

ما هي آلات تعليم الفولاذ المقاوم للصدأ التي تم اختيارها ضمن القائمة المختصرة، وما هي تكلفتها؟
في شركة هيت ساين، تُستخدم خمسة أنواع من الآلات في معظم مشاريع تصنيع الفولاذ المقاوم للصدأ. آلة تعليم بالليزر الليفي المكتبية: 1950-5000 دولار. ليزر ألياف MOPA: 3500-6000 دولار. ليزر النقش العميق: 2900-3900 دولار. ليزر ألياف محمول: 1950-3800 دولار. آلة تعليم بالنقاط: 1500-2850 دولار. اختر بناءً على القطعة المطلوبة، وليس على القدرة الكهربائية.
تشمل كل فئة مجموعة من الخيارات ومستويات الطاقة. يتم شحن الأجهزة القياسية خلال 5-7 أيام عمل؛ أما الأجهزة المصممة حسب الطلب فتستغرق وقتاً أطول.
 آلة تعليم ليزر الألياف المكتبية، 20-50 واط،1950-5000 دولار أمريكي.الأفضل لـ: لوحات الأسماء، الأجزاء المصنعة، الأرقام التسلسلية ورموز مصفوفة البيانات على الأجزاء التي يتم شحنها كما هي.مساحة التعليم من 110 × 110 مم إلى 300 × 300 مم.انظر آلة تعليم ليزر الألياف المكتبية →
 آلة تعليم ليزر الألياف MOPA، 30/60/100 واط،3500-6000 دولار أمريكي.الأفضل لـ: علامات تلدين أغمق مع حرارة أقل، شعارات ملونة، أجزاء صحية وطبية.MOPA (مضخم طاقة المذبذب الرئيسي): عرض النبضة قابل للتعديل من 2 إلى 350 نانوثانية.انظر آلة نقش الليزر MOPA →
 آلة نقش ليزر عميقة، 35/60 واط،2900-3900 دولار أمريكي.الأفضل لـ: القوالب، الشعارات العميقة، العلامات التي يجب أن تتحمل السفع الرملي.طاقة النبضة 1.5 مللي جول؛ محور Z آلي يُعيد التركيز مع ازدياد عمق القطع.انظر جهاز النقش بالليزر العميق للمعادن ←
 جهاز تعليم ليزري محمول بالألياف، 30/50 واط،1950-3800 دولار أمريكي.الأنسب لـ: الأنابيب والخزانات والهياكل الكبيرة جدًا على طاولة العمل.رأس تعليم بوزن 1.5 كجم (3.3 رطل)، شاشة لمس 7 بوصات، خيار البطارية.انظر جهاز التعليم الليزري المحمول بالألياف ←
 جهاز تعليم يدوي بالنقاط،1600-2850 دولار أمريكي.الأنسب لـ: الأجزاء التي يتم طلاؤها أو صنفرتها أو تخميلها.لا يحتاج إلى خرطوم هواء؛ يعمل بالكهرباء أو البطارية؛ يُعلّم الفولاذ حتى صلابة 60 HRC.انظر جهاز التعليم اليدوي بالنقاط ←
يُعد جهاز MOPA من HeatSign الخيار الأمثل للأجزاء الصحية والطبية. تجنبه إذا كانت الأجزاء تتعرض للخدش بعد وضع العلامات: فاللون الأسود الداكن لا يزال علامة سطحية، وسيزيلها جهاز الخدش.
ثلاث آلات أخرى تغطي الحالات الخاصة
- جهاز نقش ليزري مغلق من الفئة الأولى (3500 - 7000 دولار): يبقى شعاع الليزر داخل خزانة مغلقة. يناسب هذا الجهاز المصانع التي يرفض فريق الصحة والسلامة والبيئة فيها استخدام الليزر المفتوح من الفئة الرابعة، وهي الفئة الأكثر خطورة. استفسر منا عن مصادر الليزر المناسبة له.
- آلة تعليم النقاط الهوائية (1500-2800 دولار): تعمل بالهواء المضغوط وتضع علامات أعمق في كل تمريرة مقارنة بالنماذج الكهربائية.
- قلم تحديد النقاط الدوارة (3000-5000 دولار): يضع علامات على طول الحواف والحلقات والأعمدة.
تخضع جميع آلات الوسم بالليزر من HeatSign لاختبارات تشغيل مكثفة لمدة 48-72 ساعة قبل شحنها، ويتم إبلاغ إدارة الغذاء والدواء الأمريكية (FDA) بنتائجها، وهي الجهة المسؤولة عن الإشراف على منتجات الليزر. ستحصل على ضمان لمدة عام واحد ودعم فني عن بُعد دون تاريخ انتهاء.
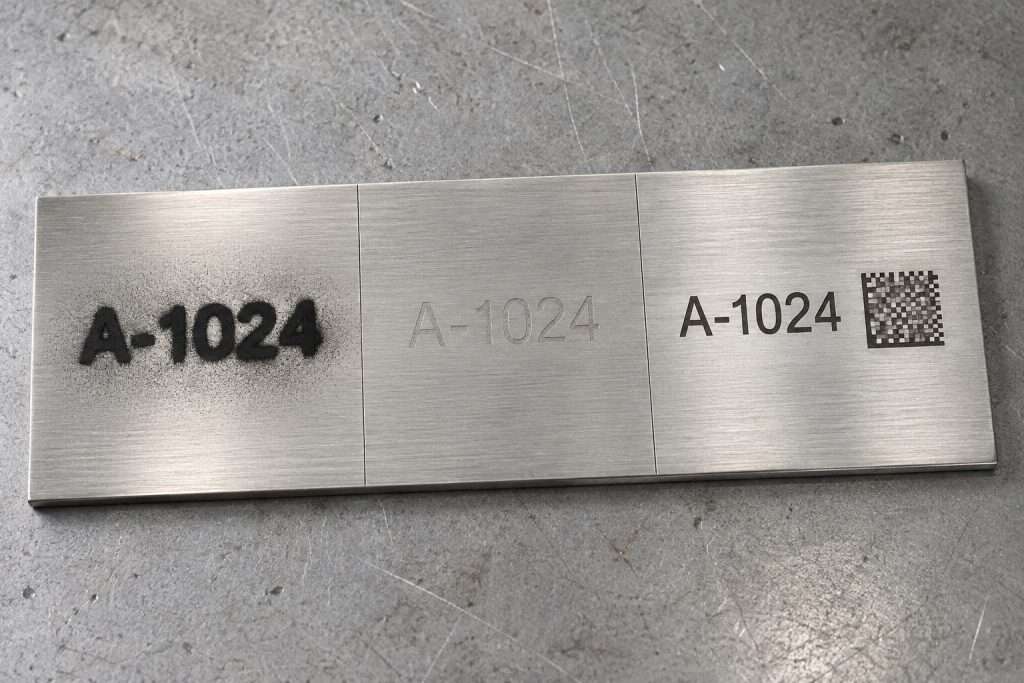
علامة سوداء، نقش أبيض، حفر عميق أو نقش بالنقاط: أي منها يبقى بعد انتهاء العملية؟
تبقى علامة التلدين ناعمة، لكن لونها يبقى محصوراً في طبقة أكسيد رقيقة لا يتجاوز سمكها ميكروناً واحداً، لذا فإن السفع الرملي أو التسخين فوق 200 درجة مئوية يزيلها. أما النقش الأبيض فهو سطحي. بينما يبقى النقش العميق، الأعمق من آثار السفع الرملي، بعد السفع، وتنجو آثار النقش بالدق من الطلاء والسفع الرملي والأحماض.
هذه هي العلامات الأربع متجاورة. لكل علامة، اطرح سؤالاً واحداً: ماذا يحدث لها في العملية التالية؟

علامة التلدين السوداء
- العمق: لم تتم إزالة أي معدن
- بعد التفجير: اختفى
- بعد التخميل: قد يتلاشى اللون؛ اختبره أولاً
- الجهاز: ليزر الألياف المكتبية أو ليزر MOPA

نقش أبيض
- العمق: سطحي؛ تزيل تمريرة واحدة حوالي 0.01-0.02 مم حسب تجربتنا
- بعد التفجير: يمكن لنفخة خفيفة أن تمحوه
- بعد التخميل: يحتاج إليه، لأن المعدن الجديد يكون مكشوفًا
- الجهاز: ليزر الألياف المكتبي

نقش عميق
- العمق: 0.1 مم (0.004 بوصة) وأكثر، في عدة تمريرات
- بعد الانفجار: ينجو إذا كان أعمق من جروح الانفجار
- بعد التخميل: يحتاج إليه
- الآلة: ليزر ألياف بقوة 50 واط أو أكثر أو نموذج نقش عميق

نقش نقطي
- العمق: حوالي 0.5 مم باستخدام علامة هوائية (0.4 مم موضحة)
- بعد الانفجار: نجا
- بعد التخميل: لا يزيل الحمض السن.
- الآلة: قلم تحديد بنقاط صغيرة؛ يُحفظ بعيدًا عن الأسطح الملامسة للطعام
علامة التلدين هي العلامة التي يرغب بها معظم المشترين، وهي العلامة الأكثر عرضة للضياع. لا تتم إزالة أي معدن، لذا يبقى السطح أملسًا. ولهذا السبب، يوصي موردو الليزر باستخدامه في الأجزاء الصحية والأجزاء المعرضة للإجهاد.
هذا الغشاء الرقيق هو أيضاً نقطة ضعفه. إذ يمكن إزالته بسهولة عن طريق السفع الرملي أو التسخين في الفرن. في عمليات السفع الرملي والطلاء، يُعدّ العمق عاملاً حاسماً: يجب أن يكون النقش أعمق من كمية المادة التي يزيلها السفع الرملي بالإضافة إلى كمية الطلاء التي يملأها. دليلنا حول الوسم بالليزر الذي يبقى واضحاً بعد الطلاء يُراعي هذه العوامل.
للعمق حدٌّ أقصى أيضًا. ففي الأجزاء الحساسة، يحدد معيار الوسم الخاص بالبحرية الأمريكية (MIL-STD-792F) عمق علامات النقش بالنقاط إلى 0.10 مم (0.004 بوصة) وعلامات الليزر إلى 0.13 مم (0.005 بوصة)، ويجب أن تخضع كل آلة ليزر لاختبارات تأهيل. فالعمق الأكبر ليس دائمًا أفضل.
تُعدّ عملية التشكيل بالنقاط سهلة على الفولاذ المقاوم للصدأ من سلسلة 300. تبلغ صلابة صفائح الفولاذ 304 92 HRB (ASTM A240) كحد أقصى، وهي أقل بكثير من الحد الأقصى لصلابة علامات التشكيل بالنقاط البالغ 60 HRC. HRB و HRC مقياسان للصلابة؛ فكلما ارتفع الرقم دلّ ذلك على صلابة الفولاذ. على الفولاذ المقاوم للصدأ، يصل عمق علامات التشكيل بالنقاط الهوائية من HeatSign إلى حوالي 0.5 مم؛ بينما تُظهر بطاقة التشكيل بالنقاط أعلاه أحرفًا بعمق حوالي 0.4 مم.
هل تتسبب علامة الليزر في صدأ الفولاذ المقاوم للصدأ؟
نعم، يمكن ذلك. تُغيّر علامة الليزر طبقة الكروم الغنية التي تحمي الفولاذ المقاوم للصدأ، وتؤدي الحرارة الزائدة إلى ظهور بقعة فقيرة بالكروم تصدأ أو تتلاشى أثناء عملية التخميل. وقد أظهرت إحدى الدراسات المنشورة أن استخدام درجات حرارة منخفضة مع خطوة تخميل متطابقة حافظ على وضوح العلامات خلال 500 دورة تعقيم وتنظيف على الأقل.
يسرد منشور في منتدى متخصص في تشطيب المعادن ما يحدث غالبًا لعلامات الليزر "عند التخميل": "يتلاشى اللون الداكن أو يختفي... ويظهر الصدأ عند العلامات". يكمن السبب في طبقة لا يمكنك رؤيتها.
يقاوم الفولاذ المقاوم للصدأ الصدأ لأن الكروم يُشكّل طبقة رقيقة من الأكسيد ذاتية الإصلاح على سطحه، تُسمى الطبقة الخاملة. كل علامة ليزر تُغيّر هذه الطبقة. المهم هو كمية الحرارة المُستخدمة، وما تفعله بعد ذلك.

علامة | ما يفعله ذلك بالفيلم السلبي | خطر الصدأ | ما يجب القيام به |
|---|---|---|---|
علامة التلدين | يؤدي ارتفاع درجة الحرارة إلى تكوين طبقة أكسيد ملونة أكثر سمكًا؛ وكلما زادت الحرارة انخفضت مقاومة التآكل | تلاشي اللون أو ظهور بقع الصدأ بعد التخميل | أقل درجة حرارة تُعطي تباينًا؛ التخميل بالحمض الستريك؛ اختبار |
نقش أبيض أو نقش عميق | يزيل المعدن، ويكشف عن الفولاذ الجديد، ويجعل السطح أكثر خشونة | يتآكل الفولاذ الجديد الخشن إذا تُرك على حاله | قم دائمًا بتعطيل المنتج بعد وضع العلامات |
نقش نقطي | انبعاجات باردة؛ بدون حرارة، بدون إزالة أي معدن | لا يوجد أي تلف ناتج عن الحرارة، لكن الانبعاج عبارة عن شق صغير | تجنب ملامسة الأسطح القابلة للتنظيف؛ قم بمعالجتها كالمعتاد |
ثلاثة أرقام على علامات الليزر والصدأ
حوالي 15%
كمية أقل من الكروم في العلامات السوداء على 17-4 PH التي فشلت في اختبار التخميل، مقارنة بالعلامات التي اجتازت الاختبار (Laser Focus World).
0.35 فولت → 0.75 فولت
في دراسة مخبرية (مجلة المواد ) ، تم قياس احتمالية تعرض الفولاذ المقاوم للصدأ 316L للتنقر في محلول ملحي بنسبة 0.9%، قبل وبعد المعالجة بتقنية الوسم بالليزر الليفي المضبوط . تشير القيمة الأعلى إلى مقاومة أكبر للتنقر، وهي ثقوب الصدأ الصغيرة والعميقة التي قد تتكون في الفولاذ المقاوم للصدأ.
أكثر من 500 دورة
ظلت علامات UDI المحفورة بالليزر على الأدوات الجراحية قابلة للقراءة بعد 500 دورة تعقيم وتنظيف على الأقل، مع مطابقة التخميل للعلامة.
يُشير الرقم الأوسط إلى أن الإعدادات أهم من نوع الليزر. في تلك الدراسة، أظهر ليزر ألياف نانوثانية بقوة 70 واط (نبضات تدوم أجزاءً من مليار من الثانية)، يعمل بقدرة 7 واط، وسرعة 450 مم/ثانية، وتردد 50 كيلوهرتز، مقاومةً أكبر للتنقر في الفولاذ 316L مقارنةً بالفولاذ الخام.
كما أصبح السطح أكثر خشونة بأكثر من 100 مرة، ويحذر المؤلفون من أن الإعدادات غير المضبوطة بشكل جيد "قد تتسبب عن غير قصد في حدوث تآكل"
دراسة تمت مراجعتها من قبل النظراء في مجلة البصريات التطبيقية النصف الآخر: زيادة مدخلات الحرارة هي "المعيار الأكثر أهمية" في مدى انخفاض مقاومة الفولاذ المقاوم للصدأ للتآكل بفعل علامة الليزر.
كيف تحافظ الأدوات الطبية على علامة UDI خلال عملية إعادة المعالجة؟
تُلزم القوانين الأمريكية بوضع مُعرّف فريد للجهاز (UDI) دائم (معرّف الجهاز كنص عادي، أو رمز مصفوفة البيانات، أو كليهما) على الأجهزة القابلة لإعادة الاستخدام التي تُعاد معالجتها بين الاستخدامات (21 CFR 801.45). وتترك إدارة الغذاء والدواء الأمريكية (FDA) طريقة وضع العلامة لمصنّع الجهاز. ويجب أن تبقى العلامة طوال عمر الجهاز.
الأمر أصعب مما يبدو. فقد صرح مهندسون في شركة كبيرة لتصنيع الأجهزة التقويمية في مؤتمر الجمعية الأمريكية لعلم المعادن بأن علامة الليزر "هي موقع شائع لحدوث التآكل" على الأدوات الجراحية.
ما توصلت إليه الدراسة التي أجريت على 500 دورة
استُخدم في هذه التقنية عامل تنظيف بدرجة حموضة 14. ويقول مُبتكروها إنّ التخميل المُصمّم خصيصًا ليُطابق عملية الوسم هو وحده القادر على حماية العلامة على المدى الطويل. ولا يُمكن الاستغناء عن هذه العملية باستخدام ليزر ذي نبضات فائقة القصر.
خطة لأجهزة 420 و 17-4 PH
استخدم علامة MOPA منخفضة الحرارة، ووصفة تخميل متطابقة، واختبارات عينة قبل الموافقة النهائية.
أين يمكنك وضع علامات على معدات الطعام دون مخالفة قواعد النظافة؟
ضع علامات على المناطق غير الملامسة أو على لوحة اسم منفصلة. ينص قانون الغذاء الصادر عن إدارة الغذاء والدواء الأمريكية (القسم 4-202.11) على أن تكون أسطح ملامسة الطعام متعددة الاستخدام ناعمة. يجب أن تكون "خالية من الكسور، والشقوق، والخدوش، والشوائب، والحفر، وما شابهها من عيوب". ويُعدّ انبعاج نقطة التثبيت أو الأخدود المحفور مثالاً على هذا النوع من الحفر.
يشمل قانون الغذاء معدات البيع بالتجزئة وخدمات الطعام. عادةً ما تتبع معدات المعالجة قواعد 3-A أو NSF أو EHEDG، ولم نجد بندًا منشورًا فيها بشأن وضع علامات على أسطح التلامس.
إذا كان لا بد من وضع علامة على سطح التلامس، فاستخدم علامة تلدين سوداء بدرجة حرارة منخفضة مع التخميل. استشر مدقق 3-A أو NSF قبل البدء.
لست متأكدًا من مكان وضع العلامة على القطعة؟ أرسل صورة للقطعة إلى HeatSign مع توضيح المكان الذي تريد وضع العلامة فيه.
هل يجب وضع علامات على الفولاذ المقاوم للصدأ قبل عملية التخميل أم بعدها؟
قم أولاً بتحديد العلامات، ثم قم بمعالجتها بالتخميل، ثم قم بإجراء اختبار تحقق مثل كبريتات النحاس أو الرطوبة العالية. إذا تلاشت العلامة السوداء، قلل من درجة الحرارة أو استبدل حمض النيتريك بحمض الستريك. قم بتغطية الأجزاء التي تم تحديدها بعد التجميع بجل التخميل، وحافظ على رطوبة الجل.
يسمح معيار التخميل المعتاد (ASTM A967) باستخدام حمض النيتريك أو حمض الستريك أو المعالجة الكهروكيميائية. كما يتضمن اختبارات سريعة لتأكيد النتيجة، تشمل الغمر في الماء، والرطوبة العالية، ورذاذ الملح، وكبريتات النحاس. أما التنظيف وإزالة الترسبات قبل ذلك فيتم وفقًا لمعيار مصاحب (ASTM A380).

الخطوة 1
اختر نوع العلامة
ماذا تفعل
اختر التلدين، أو الحفر، أو النقش العميق، أو النقش النقطي من جدول الاختيارات.
ما الذي تتحقق منه؟
هل ستتعرض القطعة للتفجير أو الطلاء أو الحرارة التي تتجاوز 200 درجة مئوية؟
الخطوة الثانية
علامة
ماذا تفعل
استخدم أقل درجة حرارة تعطي تباينًا؛ في جهاز MOPA، جرب نبضات أقصر.
ما الذي تتحقق منه؟
التباين ودرجة مصفوفة البيانات قبل حمام الحمض.
الخطوة 3
قم بتعطيل النظام والتحقق منه
ماذا تفعل
حمام نيتريك أو سيتريك، ثم اختبار التحقق.
ما الذي تتحقق منه؟
هل لا تزال العلامة داكنة؟ هل يوجد أي نحاس وردي أو صدأ عند العلامة؟
يتحول لون اختبار كبريتات النحاس إلى اللون الوردي في المناطق التي يتبقى فيها الحديد الحر على السطح. تشير العلامة الوردية إلى عدم تشكل طبقة التخميل في تلك المنطقة.
عندما يزول البقعة السوداء
- قلل من مدخلات الحرارة. اخفض الطاقة، أو ارفع السرعة، أو قلل من طول النبضة. في الاختبارات التي نشرتها مجلة "ليزر فوكس وورلد"، كانت العلامات الفاشلة منخفضة في نسبة الكروم.
- جرب حمض الستريك. وجدت المقالة نفسها أن حمض الستريك "أقل ضرراً على العلامة". أما حمض النيتريك فقد قلل من عمر العلامة في تنظيف الأوتوكلاف.
- جرّب أولاً درجات الصلابة المختلفة. كتب أحد مهندسي المنتدى بخصوص سبيكة 17-4 PH: "أحيانًا تتلاشى علامات الليزر، وعند إضافة كبريتات النحاس، يظهر لون وردي". تشير المقالة إلى أن قطع سلسلة 300 تُعلّم جيدًا باستخدام ليزر الألياف النانوثانية. أما الدرجات مثل 17-4 PH فقد تحتاج إلى ليزر فوق بنفسجي أو ليزر بيكوثانية، بنبضات أقصر بألف مرة تقريبًا.
يتبنى بعض خبراء التشطيب وجهة نظر معاكسة: التشطيب أولاً، ثم الوسم أخيراً. وكما قال أحدهم: "تأتي عملية الوسم بالليزر بعد تشطيب السطح". وهذا الأسلوب ناجح عندما لا يعود الوسم إلى الحمض، كما هو الحال في القطع التي تم وسمها كخطوة أخيرة قبل الشحن.
بعد التجميع، قد تحتاج العلامات إلى تعديل موضعي. ويحذر ردٌّ في المنتدى نفسه بشأن الجل: "عندما يجف الجل على السطح، يترسب الحديد الذي أزاله مرة أخرى على السطح". وهذا قد يؤدي إلى فشل اختبار رذاذ الملح، لذا احرص على إبقاء الجل رطبًا طوال مدة التلامس.
هل ترغب في التجربة قبل الشراء؟
أرسل إلى شركة HeatSign بعض القطع وأخبرنا بطريقة التخميل التي تستخدمها. سنقوم بتمييزها لتتمكن من تمريرها عبر خط الإنتاج الخاص بك.
ما مقدار طاقة الليزر اللازمة، وكم من الوقت، للنقش العميق على الفولاذ المقاوم للصدأ؟
يُستخدم ليزر الألياف بقدرة 20-30 واط لنقش العلامات السطحية وعلامات التلدين. أما بالنسبة للعلامات التي يجب أن تتحمل عمليات السفع الرملي، فيُنصح باستخدام ليزر بقدرة 50 واط أو أكثر. عند قدرة 100 واط، تتم إزالة ما يقارب 0.05-0.11 مم³ من الفولاذ في الثانية، لذا فإن نقش شعار بأبعاد 20 × 10 مم وعمق 0.1 مم يستغرق حوالي 3-7 دقائق.
لا يكمن سر الحفر في متوسط القدرة، بل في طاقة النبضة: أي مقدار الطاقة التي تحملها كل نبضة ليزر. في تجربتنا، لا تزيل تمريرة واحدة من ليزر الألياف القياسي سوى حوالي 0.01-0.02 مم، لذا فإن العمق المطلوب يتحقق بتكرار التمريرات.

مدة النقش: تقديرنا
الزمن = الحجم ÷ معدل الإزالة
- الحجم: 20 مم × 10 مم × 0.1 مم = 20 مم³ (شعار بحجم 0.8 × 0.4 بوصة، وعمق 0.004 بوصة)
- معدل إزالة المواد من الفولاذ عند قدرة 100 واط: 0.05-0.11 مم³/ثانية باستخدام عدسة 254 مم (وفقًا لاختبارات منشورة من قِبل شركة مصنعة لأجهزة الليزر)؛ 0.04-0.09 مم³/ثانية باستخدام عدسة 420 مم
- الوقت: 20 ÷ 0.11 ≈ 180 ثانية (3 دقائق) إلى 20 ÷ 0.05 = 400 ثانية (حوالي 7 دقائق)
هذا تقدير مبني على أرقام منشورة، وليس اختباراً من جانبك. العدسة الأكبر (ذات مجال الرؤية الأوسع) تزيل كمية أقل من الضوء في الثانية الواحدة.
قوة | ما يفعله على الفولاذ المقاوم للصدأ | الوظائف النموذجية |
|---|---|---|
20 واط | علامات التلدين، نقش أبيض، أرقام تسلسلية، رموز مصفوفة البيانات | لوحات تعريفية، أجزاء صغيرة مصنعة آلياً |
30 واط | نفس العلامات، بشكل أسرع؛ نقش خفيف | أعمال متنوعة في مجال تصميم المتاجر، وشعارات |
50 واط | علامات عميقة بعدد أقل من التمريرات | الأجزاء التي تتعرض للتفجير بعد وضع العلامات |
طراز ذو نقش عميق، 35 أو 60 واط | نبضات 1.5 ملي جول؛ شعارات عميقة ونقوش بارزة ثنائية الأبعاد ونصف (صور بارزة ذات مظهر ثلاثي الأبعاد) | قوالب، أدوات تشكيل، علامات تجارية عميقة |
يُنتج جهاز النقش العميق من HeatSign طاقة 1.5 ملي جول لكل نبضة؛ بينما تصل طاقة مصادر الألياف القياسية بقدرة 30 واط عادةً إلى 0.6-0.8 ملي جول. على النحاس الأصفر، وليس الفولاذ المقاوم للصدأ، ينقش طراز 35 واط عملة معدنية بقطر 30 مم بعمق 0.5 مم في حوالي 15-25 دقيقة، بينما يعمل طراز 60 واط أسرع بنسبة 30% تقريبًا. يُنصح بقياس وقت دورة النقش على عينة من الفولاذ المقاوم للصدأ قبل تحديد أوقات الدورة.
تُجري التجارب الميدانية حساباتها الخاصة. ففي أحد العملاء الذين يصنعون وصلات أنابيب قصيرة، حقق ليزر ألياف محمول بقدرة 60 واط عمق قطع يبلغ حوالي 0.1 مم على الفولاذ المقاوم للصدأ، مقابل حوالي 0.2 مم على الفولاذ الكربوني. للاطلاع على المفاضلة الكاملة بين السرعة والعمق، راجع دليلنا حول ليزر الألياف بقدرة 20 واط مقابل 30 واط مقابل 50 واط.
هل يمكن لثنائي بقيمة 500 دولار أو ليزر ألياف للهواة بقيمة 2500 دولار أن يقوم بنفس المهمة؟
لا، ليس على قطع الإنتاج. يُستخدم الصمام الثنائي الأزرق لتمييز الفولاذ المقاوم للصدأ غير المطلي فقط باستخدام رذاذ الطلاء، لأن شعاعه الثابت يُنتج كثافة طاقة أقل بآلاف المرات من ليزر الألياف النبضي. تُعطي آلات الألياف المستخدمة في الهواة علامات جيدة، لكنها من فئة الليزر 4، ويقتصر عمر بطارية أحد المصنّعين على 5 ساعات.
التفسير الشائع بأن الضوء الأزرق "يمتص بشكل أسوأ" على الفولاذ خاطئ. فالمعادن عمومًا تمتص الضوء الأزرق بشكل أفضل من الأشعة تحت الحمراء. على سبيل المثال، يمتص النحاس حوالي 65% من الضوء عند طول موجي 450 نانومتر مقابل حوالي 5% عند طول موجي 1064 نانومتر. الفرق الحقيقي يكمن في كثافة الطاقة: أي مقدار الطاقة التي تصل إلى كل مليمتر مربع.
كثافة الطاقة: تقدير تقريبي، لجهازين مختلفين
- صمام ثنائي أزرق بقدرة 20 واط: ضوء ثابت على بقعة بحجم 0.08 × 0.1 مم تقريبًا ← 2500 واط/مم² تقريبًا
- ليزر ألياف MOPA بقدرة 20 واط: نبضات نانوثانية بقدرة ذروة (القدرة خلال كل نبضة) تصل إلى حوالي 10 كيلوواط، في بقعة تقارب 0.03 × 0.03 مم ← ما يقارب 11,000,000 واط/مم²
- النسبة: حوالي 4000 مرة
تقديرنا مبني على أحجام البقع المنشورة ودراسة MOPA المنشورة، وليس على قياس معملي.
هذا الفارق هو سبب حاجة الصمام الثنائي إلى الرش. الرش عبارة عن طبقة تلتصق بالفولاذ، وليس تغييراً في الفولاذ نفسه. دورة التشغيل، أي المدة التي يمكن أن تعمل فيها الآلة قبل أن تحتاج إلى راحة، هي الحد الآخر للآلات المستخدمة في الهوايات.
المستوى والأمثلة | السعر المعلن (بالدولار الأمريكي) | على الفولاذ المقاوم للصدأ الخام | الحدود |
|---|---|---|---|
صمام ثنائي أزرق، 5-40 واط (AlgoLaser، Creality Falcon، سلسلة xTool D) | أقل من 700 دولار؛ طراز بقوة 20 واط معروض بسعر 629 دولارًا | الشعارات والنصوص التي تم رشها برذاذ التحديد؛ علامات باهتة بعد تمريرات بطيئة | الرش يضيف طبقة واقية؛ بطيء؛ لا يوجد تحكم في درجة مصفوفة البيانات؛ فئة مفتوحة 4 |
الأشعة تحت الحمراء منخفضة الطاقة، 2-5 واط (xTool F2، LaserPecker LP4) | حوالي 1000-1500 دولار | علامات خفيفة على القطع الصغيرة؛ مجال F2 115 × 115 مم | تقول شركة xTool أن جهاز F2 "يمكنه النقش ولكن ليس قطع المعادن" |
ألياف المستهلك و MOPA، 20-60 واط (xTool F1 Ultra، ComMarker B6، Gweike G2، OMTech، Monport) | حوالي 2000 - 5300 دولار | علامات التلدين، نقش سطحي، لون باستخدام MOPA؛ أقصى عمق مُصنّف 0.04-0.1 مم | الفئة 4 (يمكن فتح الأغطية أثناء تشغيل الليزر)؛ لا يوجد وحدة تحكم منطقية قابلة للبرمجة أو مدخلات/مخرجات (إشارات تحكم من المصنع)؛ دليل مونبورت: تشغيل لمدة 5 ساعات كحد أقصى، ثم راحة لمدة 30 دقيقة على الأقل |
الألياف الصناعية و MOPA، مباشرة من المصنع (HeatSign سطح المكتب، MOPA، مغلق، محمول) | $1,950–7,000 | علامات التلدين، حفر أبيض، نقش عميق، رموز مصفوفة البيانات، أرقام تسلسلية من برنامج إكسل، محور دوار | يتداخل السعر مع الفئة الثالثة، لذا قارن بين العلامة التجارية والطراز، والطاقة المقاسة، وسجل التشغيل |
قلم تحديد النقاط (HeatSign محمول باليد، هوائي، دوار) | 1500-2850 دولارًا؛ دوار 3000-5000 دولارًا | انبعاجات تصمد أمام الطلاء والتفجير وحمض التخميل؛ رموز مصفوفة البيانات ذات النقاط المستديرة | النماذج الهوائية تصدر ضجيجًا وتحتاج إلى هواء نقي؛ ولا ينبغي أن تظهر عليها انبعاجات على الأسطح الملامسة للطعام |
اختر من الصفين الأخيرين إذا انطبق أي مما يلي: يجب أن تجتاز أرقامك التسلسلية أو رموز مصفوفة البيانات تدقيقًا للجودة، أو أن يعمل الجهاز 8 ساعات أو أكثر يوميًا، أو أن يقوم فريق الصحة والسلامة والبيئة لديك بتدقيق الليزر. أما الصفان الأولان فهما مناسبان للهدايا والعينات وقطع الغيار الفريدة من نوعها.
لست متأكدًا من المستوى المناسب؟ راسل HeatSign عبر البريد الإلكتروني أو واتساب وأخبرهم بنوع القطعة ونوع الفولاذ وحجم الإنتاج اليومي.
الأسعار في الصفوف الثلاثة الأولى مأخوذة من قوائم اطلعنا عليها أثناء كتابة هذا الدليل؛ وتتغير هذه الأسعار باستمرار نتيجة العروض الترويجية. إذا كنت تحتاج فقط إلى نقش شعار واحد، فإن دليلنا لنقش الفولاذ المقاوم للصدأ باستخدام ليزر ثنائي يوضح إمكانيات هذا النوع من الليزر. للاطلاع على خيارات أجهزة النقش المحمولة حسب مصدر الليزر، راجع قسم أجهزة النقش بالليزر المحمولة للمعادن.
ما هي الأسئلة الأخرى التي يطرحها المشترون قبل شراء جهاز نقش بالليزر للفولاذ المقاوم للصدأ؟

هل يمكن لجهاز النقش بالليزر أن ينقش على الفولاذ المقاوم للصدأ؟
نعم. تقوم آلة الوسم بالليزر الليفي بطول موجة 1064 نانومتر بالوسم مباشرةً على الفولاذ المقاوم للصدأ الخام: علامة تلدين سوداء ناعمة، أو نقش أبيض، أو حفر عميق. أما آلة النقش بالصمام الثنائي الأزرق فتحتاج إلى رشّها مسبقًا، مما يضيف طبقة واقية بدلًا من تغيير الفولاذ. بالنسبة لقطع الإنتاج، يُنصح باختيار آلة وسم بالليزر الليفي أو آلة وسم بالنقاط.
ما هو أفضل ليزر لنقش الفولاذ المقاوم للصدأ؟
يُغطي ليزر الألياف ذو الطول الموجي 1064 نانومتر معظم أعمال الفولاذ المقاوم للصدأ. اختر ليزر ألياف MOPA (مضخم طاقة المذبذب الرئيسي) للحصول على علامات سوداء داكنة مع حرارة أقل، أو للألوان. تُتيح أجهزة MOPA من HeatSign ضبط عرض النبضة من 2 إلى 350 نانوثانية. وللحصول على علامات أعمق من 0.1 مم، استخدم نموذج النقش العميق.
ما هي قوة الليزر اللازمة لنقش الفولاذ المقاوم للصدأ؟
تكفي طاقة تتراوح بين 20 و30 واط لعلامات التلدين والأرقام التسلسلية ورموز مصفوفة البيانات. أما للعلامات العميقة التي يجب أن تتحمل عمليات السفع الرملي، فيُنصح باستخدام طاقة 50 واط أو أكثر، أو جهاز نقش عميق ذي طاقة نبضية أعلى. تتوفر أجهزة الوسم بالليزر الليفي المكتبية من HeatSign بقدرات 20 و30 و50 واط، وتتراوح أسعارها بين 1950 و5000 دولار أمريكي.
هل يؤثر وضع علامات الليزر على الفولاذ المقاوم للصدأ على سلامة الغذاء؟
قد يحدث ذلك إذا تركت العلامة حفرًا على سطح ملامس للطعام. ينص قانون الغذاء الصادر عن إدارة الغذاء والدواء الأمريكية على أن تكون أسطح التلامس ناعمة وخالية من الحفر، لذا ضع العلامات على المناطق غير الملامسة أو على لوحة الاسم. أما على سطح التلامس، فاستخدم علامة تلدين سوداء بدرجة حرارة منخفضة مع التخميل، واستشر مدقق 3-A أو NSF أولًا.
هل يمكنك نقش رمز مصفوفة البيانات بالليزر على الفولاذ المقاوم للصدأ المصقول أو المعالج بالخرز؟
نعم، مع خلايا أكبر وفحص دقيق للدرجة. رمز مصفوفة البيانات عبارة عن شريط باركود مربع صغير. حسب خبرتنا، تُقرأ الخلايا (الوحدات) التي يبلغ حجمها 0.4 مم (0.016 بوصة) أو أكثر بدقة على الأسطح الخشنة، وغالبًا ما يؤدي إبطاء الليزر بنسبة 10-20% إلى رفع الدرجة من C إلى B. تحقق من النتيجة باستخدام معيار ISO 29158 لتصنيف العلامات المباشرة على الأجزاء.
هل الصقل بالنقاط أفضل من الصقل بالليزر على الفولاذ المقاوم للصدأ؟
بالنسبة للأجزاء التي تتعرض للتنظيف بالرمل أو الطلاء أو التنظيف الحمضي بعد وضع العلامات، نعم: تبقى علامة النقش بالنقاط ثابتة بعد كل هذه العمليات. تصل صلابة صفائح 304 إلى 92 HRB كحد أقصى، وهي أقل بكثير من حد 60 HRC الذي تتحمله علامات النقش بالنقاط. أما بالنسبة لرموز مصفوفة البيانات الصغيرة أو الشعارات أو الأسطح الملامسة للأغذية، فإن النقش بالليزر أنسب.
ما الذي يجب عليك التحقق منه قبل الطلب؟
الخطأ الأكثر شيوعًا في التعامل مع الفولاذ المقاوم للصدأ هو شراء العلامة المطلوبة اليوم وتجاهل المراحل اللاحقة. تبدو العلامة السوداء الواضحة مثالية عند الماكينة، لكنها تتلاشى في خزان التخميل أو تختفي في غرفة السفع الرملي. لذا، حدد المراحل التي يمر بها الجزء بعد وضع العلامة، ومن ثمّ اختر الماكينة المناسبة.

قبل مقارنة الاقتباسات، دوّن ثلاثة أشياء
- الفولاذ المقاوم للصدأ
- النهاية بعد وضع العلامات
- هل تحتاج العلامة إلى درجة مصفوفة البيانات؟
للاطلاع على كيفية مطابقة الآلات حسب الصناعة، تفضل بزيارة حلول تعليم الفولاذ المقاوم للصدأ حسب الصناعة .
ثم أرسل إلى HeatSign عينة من القطعة وأخبرنا بالنتيجة النهائية بعد وضع العلامات عليها. سنقوم بوضع العلامات عليها وإرسال صور وفيديو، عادةً خلال يوم عمل واحد، وسنخبرك بالآلة المناسبة والآلة التي يجب تجنبها.
مصادر
- ASTM A967/A967M: معالجات التخميل الكيميائي لأجزاء الفولاذ المقاوم للصدأ
- ASTM A380/A380M: تنظيف وإزالة الترسبات وتخميل أجزاء الفولاذ المقاوم للصدأ
- ASTM A240: ألواح وصفائح من الفولاذ المقاوم للصدأ (حد الصلابة 304)
- إدارة الغذاء والدواء الأمريكية، 21 CFR 801.45: الأجهزة التي يجب وضع علامة عليها مباشرة
- إدارة الغذاء والدواء الأمريكية: تعريف الأجهزة الفريد: وضع علامات مباشرة على الأجهزة، إرشادات للصناعة
- قانون الغذاء الصادر عن إدارة الغذاء والدواء الأمريكية، القسم 4-202.11: أسطح ملامسة الطعام
- MSS SP-25: نظام الوسم القياسي للصمامات والوصلات والشفاه والوصلات، القسم 2.2
- MIL-STD-792F: متطلبات وضع علامات التعريف للمكونات ذات الأغراض الخاصة
- نيفيس وآخرون، المواد 17(24):6178: الوسم بالليزر وسلوك التآكل للفولاذ 316L
- شفانتنر وآخرون، البصريات التطبيقية 55(34): مقاومة التآكل للفولاذ المقاوم للصدأ الموسوم بالليزر
- شانون وفيرمينت، عالم تركيز الليزر: كيفية اختيار الليزر المناسب لوضع علامات على الأسطح المقاومة للتآكل
- عالم التركيز على الليزر: اختبارات على الأدوات الجراحية تثبت متانة علامات الليزر UDI
- بيترسون وديكنسون: تآكل علامات الليزر على الأدوات الجراحية، ملخص مؤتمر الجمعية الأمريكية للمعادن للمواد والعمليات للأجهزة الطبية
- هريبار وآخرون، المواد النانوية 12(2):232: طاقة نبضة ليزر الألياف MOPA وقوة الذروة
- امتصاص النحاس عند 450 نانومتر و 1064 نانومتر: بيانات امتصاص الليزر المنشورة (OSTI، وزارة الطاقة الأمريكية)
- مواضيع منتدى finish.com حول تخميل الفولاذ المقاوم للصدأ المحفور بالليزر (420 فهرنهايت، 17-4 PH، 15-5 PH)
- أحجام بقع الثنائيات والألياف: أسئلة وأجوبة منشورة من قبل شركة مصنعة لأجهزة النقش بالليزر المزدوج (غير مرفقة)
- معدلات إزالة النقش العميق: اختبارات منشورة من قبل شركة تصنيع علامات الليزر (بيانات البائع، غير مرتبطة)






